EN
Et kompressorveivhus passerer innkommende inspeksjon ved 205 HB, komfortabelt innenfor området på tegningen. Tre uker senere slites en identisk del fra de neste hellemaskinene med forskjellige spåner på verktøy med dobbelt så høy hastighet og løsner fra armaturet med en forvrengt lagerboring. Kjemien er uendret, tegningsnotatet krever fortsatt en normalisert tilstand, og hardhetsavlesningen er bare noen få punkter forskjellig. Det som endret seg var avkjøling: den andre batchen avkjølte seg raskere etter shakeout, så mer av matrisen ble ferdig som perlitt.
Det er hele argumentet for å behandle varmebehandling som en materialspesifikasjon i stedet for et etterbehandlingstrinn. Kjemi setter taket i seigjern; matrisen bestemmer hva du faktisk mottar. Det som følger dekker hva hver felles behandling gjør med matrisen, hvilken behandling som passer til hvilken del, og hvordan man skriver et krav et støperi kan måle og sertifisere.
Hva varmebehandling endrer og hva den ikke kan endre
Duktilt jern er duktilt fordi grafitten ble behandlet med magnesium eller en sjelden jordart før støping, så det størknet som knuter i stedet for flak. Noduler gjør sprekkspissen sløv som et flak ville skjerpet, og at geometrien overlever hver vanlig varmebehandling. Overoppheting over omtrent 1000 °C begynner å skade den, noe som er en grunn til at behandlingsvinduer ikke er åpne.
Hva varmebehandling kontrollerer er matrisen, metallet mellom knutene. Fire forhold dekker nesten alt kommersielt arbeid:
- Ferritt: myk, maskinbearbeidbar, høy forlengelse, og matrisen av fullt utglødde kvaliteter.
- Perlitt: lamellkarbid og ferritt, sterkere og hardere med redusert forlengelse.
- Temperert martensitt: produsert ved bråkjøling og temperering, den vanskeligste vanlige tilstanden.
- Ausferritt: nåleformet ferritt med tilbakeholdt austenitt, produsert ved austempering og basert på ADI-kvaliteter.
Den andre jobben er stressavlastning. En støping avkjøles ujevnt i formen, og utrysting, sliping og grovbearbeiding låser på mer stress. Holdt ved 550–650 °C og sakte avkjølt, slapper en del av uten at matrisen endres i det hele tatt, noe som betyr mer for en stor maskinbase enn noen økning i strekkstyrke.
Fem behandlinger og materialet hver produserer
Behandlinger er vanligvis spesifisert med navn, men navnet er en forkortelse for en matrise og et egenskapsområde. Områdene nedenfor er realistiske for standardkvaliteter ved vanlige seksjonsstørrelser.
| Behandling | Matrise | Strekkstyrke | Hardhet | Forlengelse | Typiske deler |
|---|---|---|---|---|---|
| Stressavlastning | Uendret | Som rollebesetning | Som rollebesetning | Som rollebesetning | Maskinunderstell, søyler, tunge rammer |
| Full gløding | Ferritt pluss knuter | 400–500 MPa | 130–180 HB | 12–18 % | Pumpehus, hus, deksler |
| Normaliser | Perlitt, ofte 70 % eller mer | 650–750 MPa | 230–270 HB | 3–6 % | Veivhus, lagerseter, rotorseter |
| Slukk og temperament | Herdet martensitt | 800–1000 MPa | 250–330 HB | 2–5 % | Slitasjedeler, gir, kamfølgere |
| Austemper | Ausferritt | 800–1400 MPa | 270–400 HB | 1–10 % | Høy slitasje og høy utmattingsdeler |
To advarsler hører til ved siden av den tabellen. Avkjølingshastigheten følger snitttykkelsen, slik at den samme varmen av jern kan avslutte ferritisk i en 100 mm vegg og perlittisk i en 12 mm ribbe. Og hardhet-til-strekk-konverteringer holder bare når matrisen er jevn; i en blandet ferritt-perlitt-støping kan 200 HB beskrive to ganske forskjellige materialer.
Tilpasse behandlingen til delen
Karakterer på tegninger er ofte arvet fra eldre prosjekter. Det er verdt å sjekke behandlingen opp mot hva delen faktisk gjør i bruk.
Maskinverktøysokler og søyler
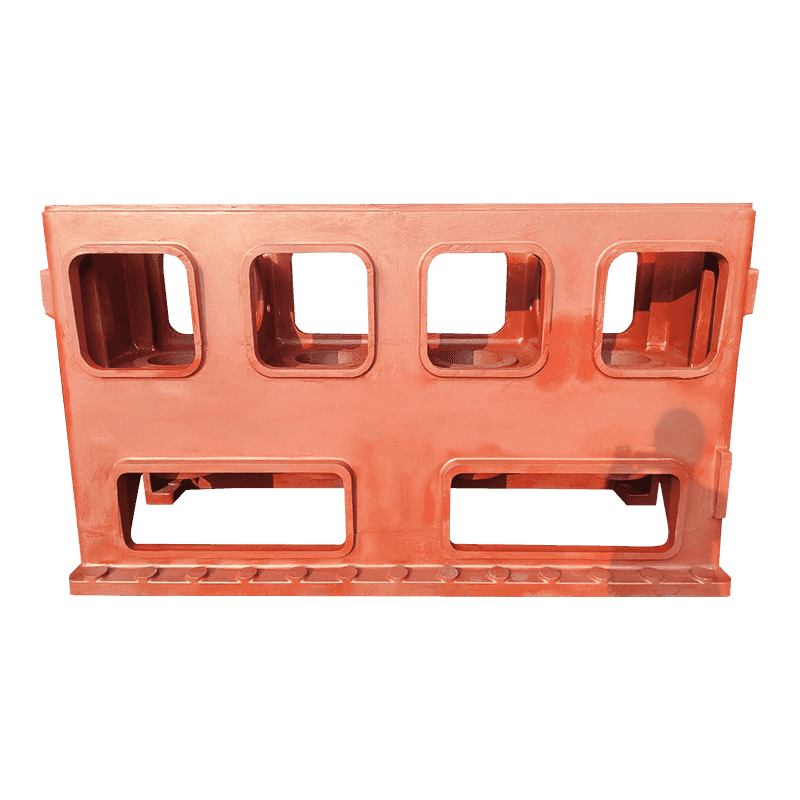
Disse er struktur, ikke sliteflater, så egenskapen som betyr noe er dimensjonsstabilitet etter maskinering i stedet for en styrkegrad. Tunge baser avlastes vanligvis to ganger, en gang etter shakeout og igjen etter grov bearbeiding. Å hoppe over den andre lettelsen er en hyppig grunn til at en maskin holder geometrien i en måned og driver etterpå. Overflateslitasje er et eget spørsmål, og hvor glidebaner bærer last, varmebehandling av verktøymaskiner kan øke overflatehardheten uten å endre bulkkvaliteten.
Kompressorhus, veivhus og lagerseter
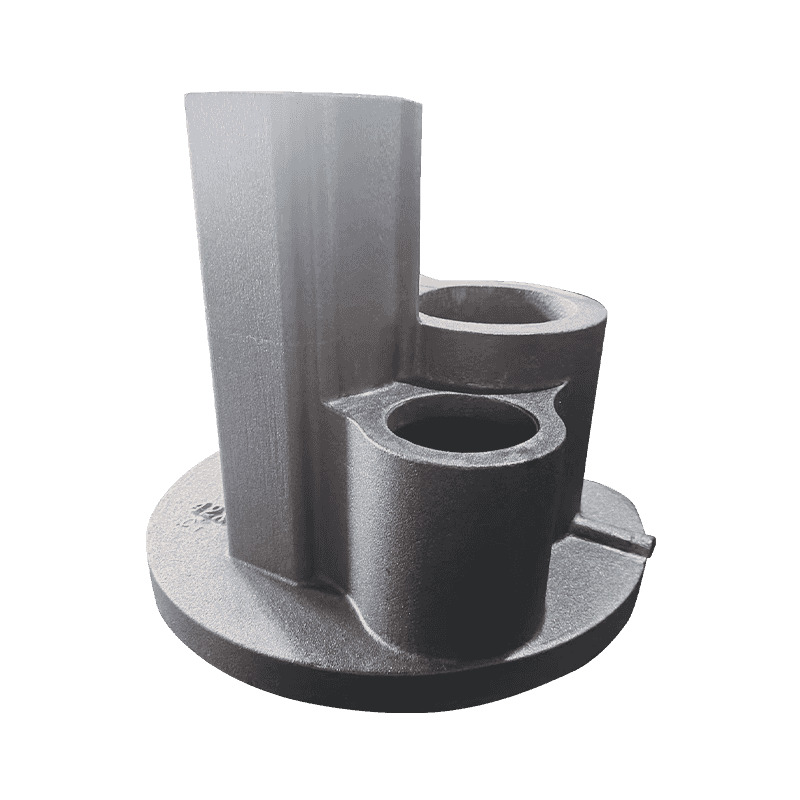
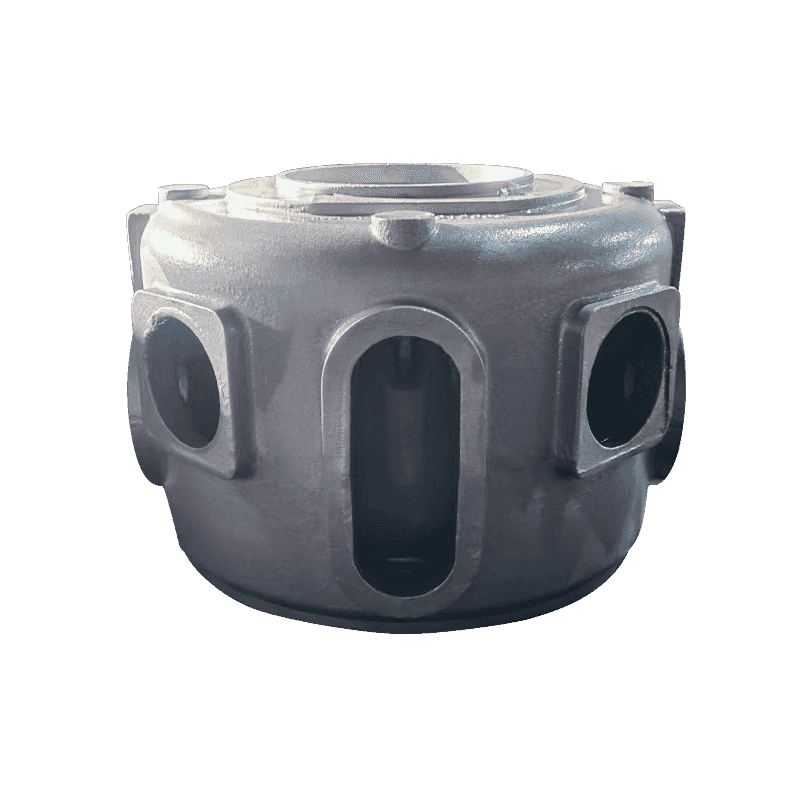
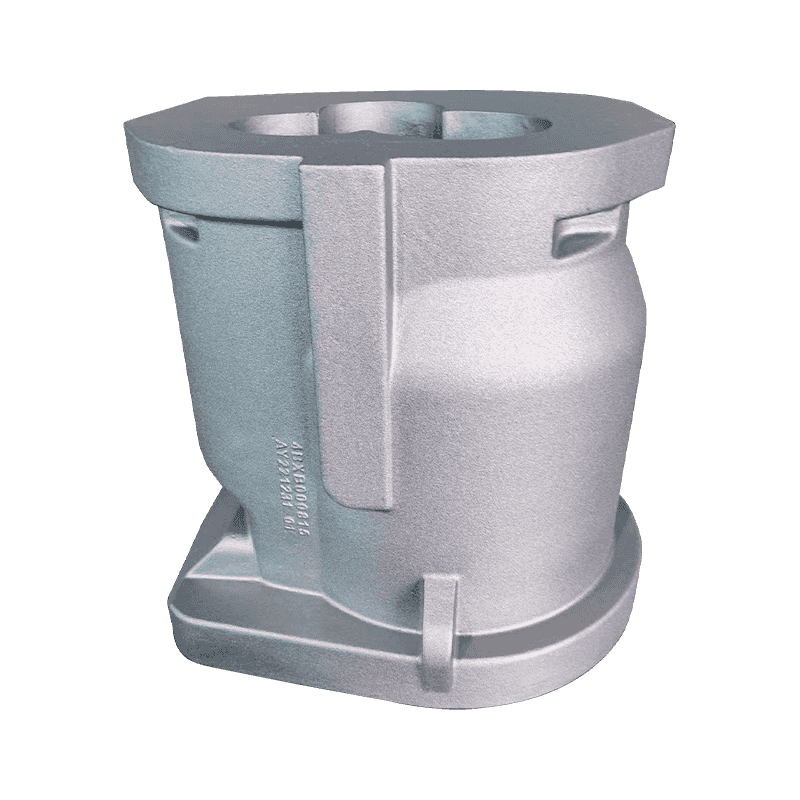
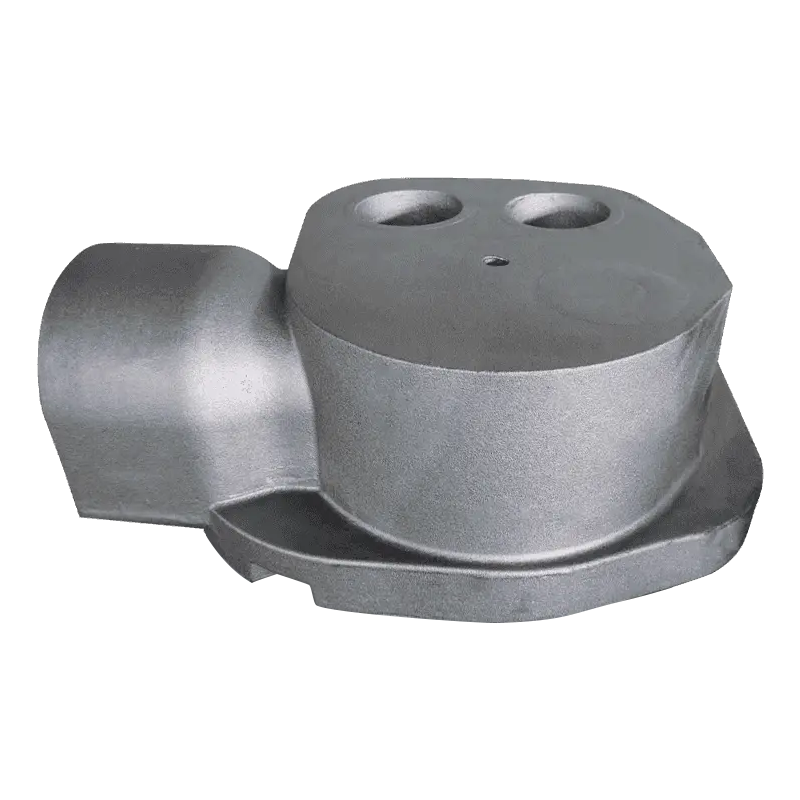
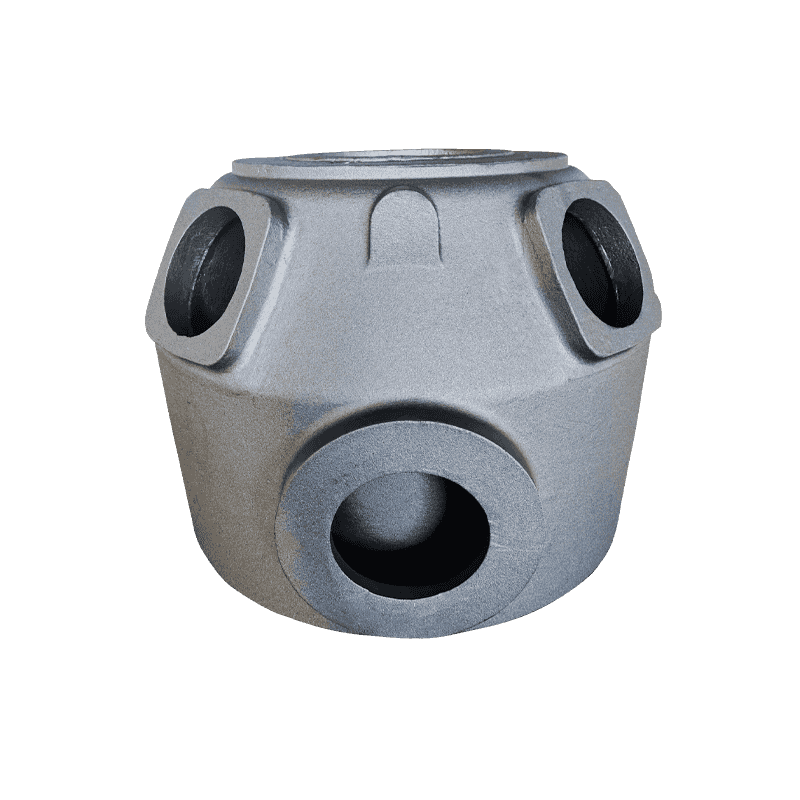
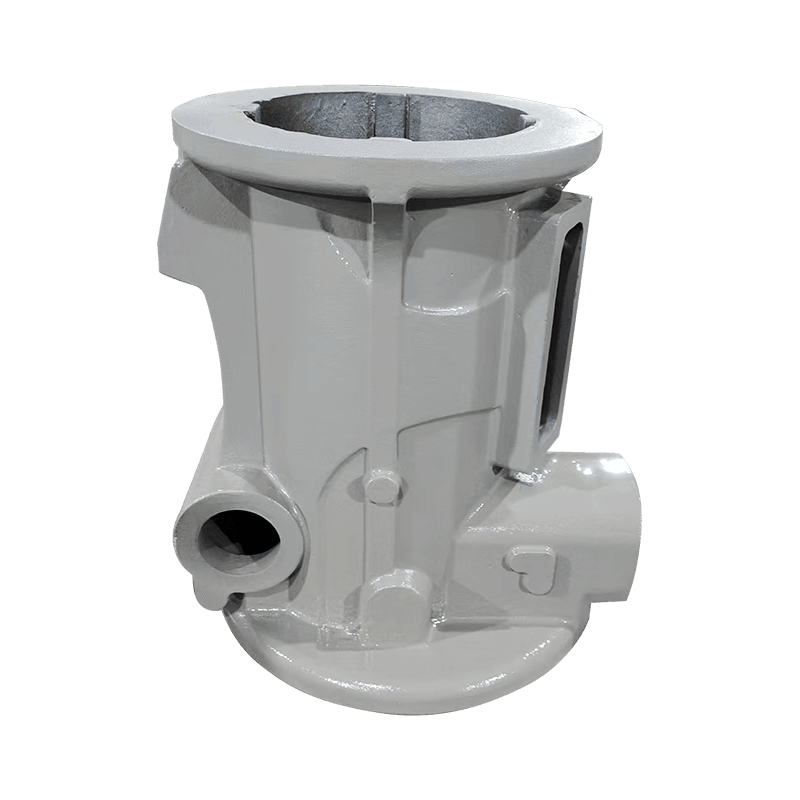
Kompressordeler sitter i et annet regime. Et veivhus bærer vibrasjoner og et lagersete bærer en roterende belastning, så styrke og slitestyrke betyr mer enn stabilitet, og normalisering eller bråkjøling og temperering er det vanlige valget. På tvers kompressorstøpeserien , for eksempel, veivhus og lagerseter er generelt oppgitt i varmebehandlet tilstand i stedet for støpt.
Pumpe og ventilhus
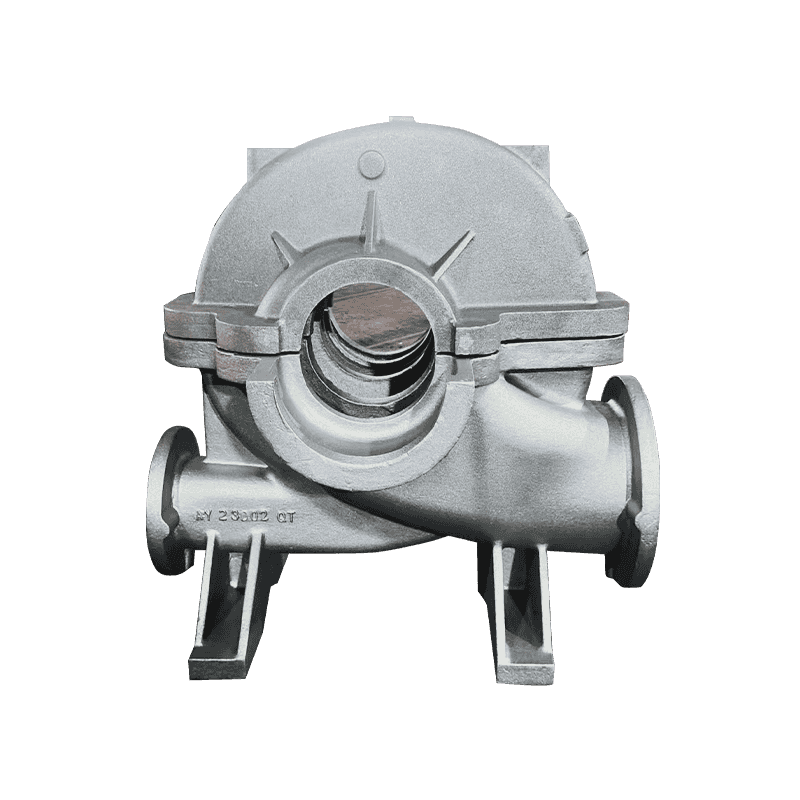
Pumpehus og ventilhus er trykkgrenser. De trenger trykktetthet, bearbeidbare tetningsflater og nok forlengelse til å overleve håndtering og hydrostatisk testing, og det er grunnen til at den glødede ferritiske tilstanden er vanlig her. Hardhet er ikke målet; en myk, jevn matrise maskinerer raskere og tetter mer forutsigbart.
Skrive et krav som kan sertifiseres
Et tegningsnotat som sier varmebehandlet eller herdet kan ikke verifiseres og vil ikke bli sitert konsekvent. Seks elementer gjør en behandling til en spesifikasjon.
- Karakter og standard, slik som EN-GJS-500-7 til EN 1563 eller 80-55-06 til ASTM A536, sammen med behandlingen som produserer den.
- Et hardhetsbånd med et målested, uttrykt som en rekkevidde i stedet for et enkelt mål.
- Test kupongtype og posisjon, for eksempel en kjølblokk eller Y-blokk støpt separat fra delen.
- Mikrostrukturgrenser: nodularitetsprosent, grafittstørrelse og akseptabel ferritt- eller perlittfraksjon.
- Et krav til avlastning uansett hvor delen skal maskineres til stramme toleranser.
- Leveringstilstand: som støpt, sprengt, avlastet, grovbearbeidet eller ferdigbehandlet.
Feilmoduser som er verdt å designe
De fleste varmebehandlingsproblemer er geometri- og seksjonsproblemer lenge før de er ovnsproblemer.
- Slokkesprekk ved skarpe innvendige hjørner og brå snittforandringer, redusert med sjenerøse fileter og radier.
- Forvrengning under bråkjøling, verst i lange, tynne eller asymmetriske deler.
- Myke flekker forårsaket av segregering eller mikrokrymping, som reagerer ujevnt på herding.
- Avkullede eller avleiringspåvirkede overflater etter gløding i en ukontrollert atmosfære, som senere vises som maskineringsvariasjon.
- Over-austempering, som bytter styrke mot tilbakeholdt austenitt som kan transformeres under belastning.
Før du frigir innkjøpsordren
Disse spørsmålene avgjør om den første artikkelen stemmer overens med den tiende.
- Hvilken standard og karakter vil fremgå av sertifikatet?
- Hvor måles hardhet, og hvor mange støpegods per parti?
- Er testkupongen støpt separat, og sier sertifikatet det?
- Hvilken forvrengning er akseptabel etter behandling?
- Vil leverandøren avlaste igjen etter grovbearbeiding?
- Hvilket prosessvindu brukes, og hvordan registreres det for sporbarhet?
Varmebehandling er ikke en etterbehandlingsoperasjon boltet på et støpegods; det er trinnet som gjør en skjenke til et materiale. Bestem matrisen ut fra hva delen gjør, skriv kravet i termer et laboratorium kan måle, og betrakt sertifikatet som bevis om en kupong i stedet for et løfte om støpingen. Leverandører som kontrollerer utryste- og avkjølingstider har en tendens til å svare på disse spørsmålene uten å nøle, fordi det er der mesteparten av variasjonen i varmebehandlet duktilt støpejern faktisk begynner.