EN
Et 1,8-tonns kompressorhus forlater shakeouten med rene kanter og passerer dimensjonskontrollen, og svikter deretter ved maskineringssenteret: et mørkt, utsmurt bånd åpner seg noen millimeter under toppflaten. Kjemiarket ser rimelig ut og støpingen er ikke porøs. Defekten er grafittflotasjon, og når den når en maskinert overflate er varmen, smeltebehandlingen og støpekostnadene allerede brukt.
Arbeidsregelen er enkel å angi. Flotasjon er en tetthetsdrevet defekt av saktekjølende tunge seksjoner, og den kontrolleres ved å matche karbon ekvivalent med seksjonsmodulen, ved å avkjøle toppflaten med vilje og ved å bestemme på forhånd hvor offermetallet skal sitte. Kjemi alene vil ikke fikse det, og en separat støpt teststang vil ikke advare deg om det.
Hva grafittflotasjon egentlig er
Duktilt jern størkner gjennom en eutektisk reaksjon der grafitt vokser som knuter inne i væsken. En knute har en tetthet på omtrent 2,2 g/cm³; det flytende jernet rundt er nær 7 g/cm³. Det gapet er en oppdriftskraft, og i en støping som holder seg flytende lenge er det nok å flytte knuter oppover gjennom smelten.
I en 20 mm vegg tar frysingen sekunder og knutene låses der de dannes. I en 150 mm vegg kan den samme legeringen holde seg flytende i mange minutter, og knuter som dannes tidlig får tid til å heve seg. Resultatet er et grafittrikt lag under toppflaten - ofte de øverste 5 til 30 mm, avhengig av seksjonsstørrelse og helletemperatur - som sitter over et bånd hvis struktur og egenskaper har blitt rolig forringet.
Flotasjon er makrosegregering, ikke et nodularitetsproblem. Det berørte båndet kan vise et akseptabelt antall knuter under mikroskopet mens strekkstyrken og forlengelsen i det båndet har falt kraftig.
Det skillet avgjør hvordan mangelen inspiseres. Et støperi kan produsere utmerket nodularitet, en ren matrise og en bestått strekktest på en separat støpt stang, og fortsatt sende en støping hvis toppflate ikke vil overleve første maskinering. Det lønner seg også å skille flotasjon fra resten av defektfamilien: tykk grafitt vises i tunge seksjoner som en klynget, vermikulær-lignende degenerasjon i stedet for en fysisk migrasjon av knuter, og eksplodert grafitt peker vanligvis på et smeltebehandlingsproblem. Midlene er forskjellige, så diagnosen må være spesifikk.
Operatører som møter defekten for første gang har en tendens til å skylde på skjenkingspraksis. Det er verdt å gå tilbake til selve materialet - en kort oppfriskning hva seigjern leverer i tjeneste setter problemet i perspektiv før smelteverket tar på seg skylden.
Karbonekvivalent og seksjonsmodul: De to tallene som betyr noe
To variabler bestemmer det meste av utfallet. Den første er karbonekvivalent, CE = C Si/3, med fosfor tilsatt av noen butikker. Den andre er seksjonsmodul, volum-til-overflate-forholdet til den tyngste delen av støpegodset, fordi det fastsetter hvor lenge metallet forblir flytende etter fylling.
Publiserte anmeldelser av duktilt jern med tunge seksjoner plasserer flotasjonsrisikoen over omtrent 4,5 % CE, og risikoen stiger etter hvert som seksjonsstørrelsen vokser. Derfor må karbon og silisium korreleres med seksjonsmodulen i stedet for å velges én gang og gjenbrukes på tvers av en produktfamilie: en kjemi som renner vakkert inn i et tynt pumpedeksel vil flyte i et tykt kompressorhus.
| Variabel | Hvorfor det flytter flyterisiko | Retning for tunge partier |
|---|---|---|
| Karbonekvivalent | Setter total eutektisk grafitt og fluiditet; et langt størkningsvindu lar knuter bevege seg | Hold nær 4,1 til 4,4 %, i den nedre enden når veggtykkelsen passerer omtrent 100 mm |
| Karbon | Karbon is the material that floats; every extra tenth adds volume to the accumulation band | Vanligvis 3,5 til 3,7 % i stedet for 3,8 % og over |
| Silisium | Øker CE med omtrent en tredjedel av sin egen vekt og fremmer grafitisering | 2,0 til 2,5 %, valgt mot CE-taket i stedet for mot karakteren alene |
| Helletemperatur | Ekstra overheting forlenger tiden støpegodset holder seg flytende | Like kjølig som formen fylles pålitelig, ofte 1360 til 1400 °C |
| Avkjøling på toppen | Frysing av toppen tidlig låser knuter på plass | Kuldegysninger, tett vendt sand, ingen varm topp igjen åpen |
| Riser posisjon | En toppstige holder et væskebasseng akkurat der knuter samles | Mat fra siden eller bunnen der geometrien tillater det; kjøl deg ned under toppflaten |
Tabellen er en kjøreretning, ikke en oppskrift. To støperier som arbeider med samme seksjonsmodul kan sette seg på forskjellige karbonnivåer og begge har rett, fordi sandegenskaper, kjølepraksis og helletemperatur er forskjellige. Det som ikke bør avvike er disiplinen med å skrive en mål-CE mot seksjonsmodulen før mønsteret monteres, og sjekke det på nytt hver gang en kunde gjør en vegg tykkere eller legger til en boss.
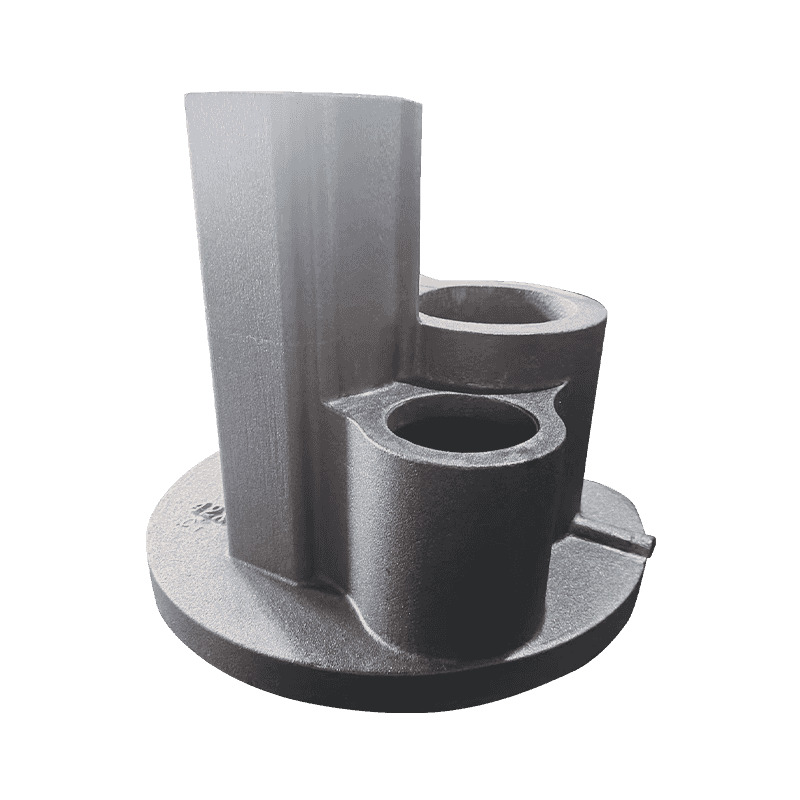
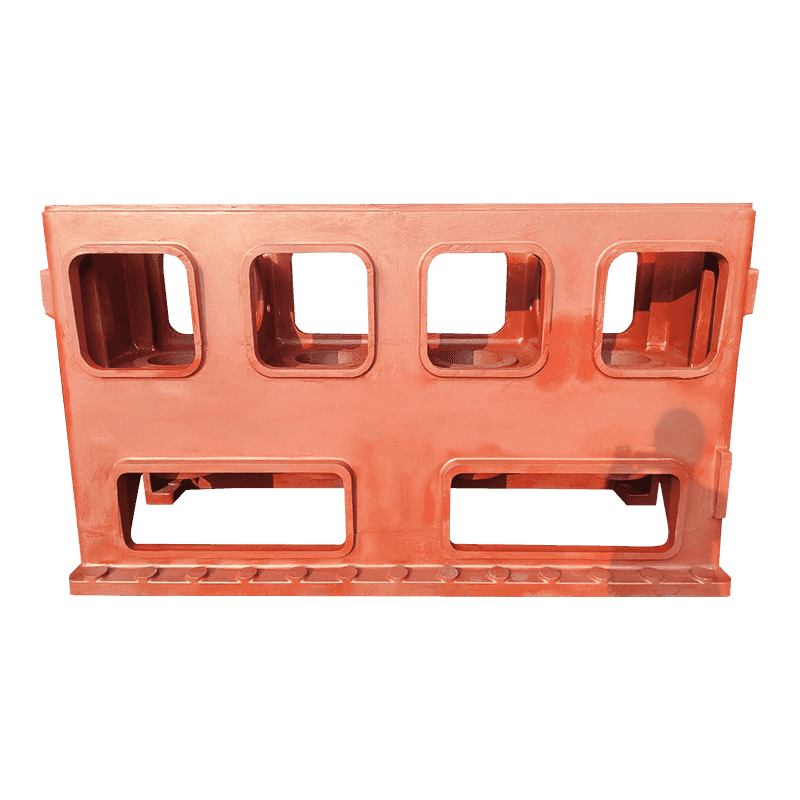
Tykke skalldeler er der regnestykket biter: et kompressorhus med en vegg på 60 til 90 mm, en maskinbase med en tung sentralmasse, eller et pumpehus med dyp flens gir alle knuter en lang tur til toppen.
Lese skiltene før maskineringslinjen gjør det
Flotasjon melder seg sjelden i støperiet. Det vises på maskineringssenteret, i etterarbeid eller i en kundeklage. Signalene er konsistente nok til å bygge en rutine rundt:
- Overflateutseende: toppflaten kan se litt mattere eller grovere ut etter sprengning, og grov bearbeiding åpner mørke striper som følger overflaten i stedet for å krysse den.
- In-situ metallografi: en prøve kuttet fra toppflaten av en prøvestøping, eller fra en påstøpt knast med samme modul, avslører et akkumuleringsbånd som en separat støpt stang aldri viser.
- Hardhetskartlegging: den flytende sonen er ofte mykere og mer ferritisk enn hoveddelen av støpingen, noe som vises tydelig på et kartlagt rutenett.
- Ultralydhastighet og demping: nyttig for screening når avlesningene er kalibrert mot seksjonerte prøver med samme geometri.
- Destruktiv seksjonering: fortsatt referansemetoden, og verdt prisen på hvert nytt mønster eller betydelig kjemi-endring.
Ikke godkjenn en støping med tunge seksjoner på styrken til en separat støpt teststang alene. Barer helles tynt, de fryser raskt, og de er immune mot defekten du prøver å fange.
Den billigste varslingen er en prøvestøping seksjonert gjennom den tyngste veggen. Ett snitt gjennom toppflaten forteller deg mer om karbonekvivalenter, kuldeplassering og stigerørsposisjon enn en måned med strekktester.
Mottiltak som holder mål i produksjonen
- Sett kjemien til seksjonen, ikke til karakteren. Trekk først karbon ned, og trim deretter silisium mot CE-taket; hvis en spesifikasjon skyver silisium opp for et matrisekrav, må karbon ned ytterligere.
- Frys toppflaten først. Eksterne eller indre frysninger, eller en vendt sand som trekker varmen raskere, forkorter vinduet der knuter kan bevege seg. Dimensjoner kulden mot den faktiske hot spot i stedet for å prikke den over ansiktet.
- Hell så kjølig som formen fylles pålitelig. Superheat kjøper flyt og koster flytemotstand; 1 360 til 1 400 °C dekker de fleste tunge seksjonsarbeider, og lang holding i ovnen virker også mot deg.
- Bestem hvor defekten får bo. Kritiske maskinerte flater hører hjemme i bunnen eller på en side av formen; toppflaten får et offergodtgjørelse, 10 til 25 mm som et vanlig utgangspunkt, maskinert bort med det flytende båndet inni seg.
- Hold smeltebehandlingen tett. Magnesiumrester rundt 0,03 til 0,05 %, lavt innhold av sjeldne jordarter, rask inokulering og ingen unødvendig gjenoppvarming reduserer alle sjansen for at et behandlingsproblem forsterker et flotasjonsproblem.
- Verifiser per heat, ikke per år. En seksjonert prøve fra den første støpingen av et nytt mønster, pluss periodisk metallografi fra toppflaten, fanger en drivende karbonekvivalent før en batch når maskineringslinjen.
Ingenting av dette er dyrt alene, og for en tung struktur i ett stykke - en maskinbase, et kompressorhus, et pumpehus - betaler den seksjonerte første artikkelen seg selv første gang den forhindrer en utrangert støping.
Hva du bør spørre før du legger inn bestillingen
Hvis du kjøper tunge støpegods av duktilt jern, er flotasjon like mye et leverandørspørsmål som et støperispørsmål. Svarene du ønsker er spesifikke, og spørsmålene er korte:
- Hvilken seksjonsmodul bygget du kjemien rundt, og hvilken karbonekvivalent målrettet du for den?
- Hvor tar du den metallografiske prøven, fra selve støpingen eller fra en separat støpt stang?
- Hvordan kontrollerer du kjøling på toppflaten, og hva er stigerørsposisjonen?
- Hvilken maskineringsgodtgjørelse lar du stå på toppflaten, og hvordan kom du frem til det tallet?
- Registrerer du karbon, silisium, magnesium og helletemperatur for hver varme, og kan jeg se de siste seks månedene av disse dataene?
En leverandør som svarer på de to første spørsmålene i generelle termer og den siste med et løfte, oppgir pris i stedet for struktur. Den kommersielle konsekvensen fortjener å si tydelig: en støping som består sertifikatet og feiler ved maskineringssenteret er den dyreste typen skrot, fordi kjøperen allerede har betalt for transport, maskineringstid og en stoppet produksjonslinje.
Leverandørene som håndterer tunge seksjoner godt svarer vanligvis på disse spørsmålene før de blir stilt; seksjonsmodul, målkarbonekvivalent, kjøleoppsett og prøvetakingsposisjon har en tendens til å vises i tilbudspakken uten å bli spurt.
Den samme disiplinen går gjennom støpeserien av duktilt jern bygget rundt kompressor-, pumpe-, ventil- og maskinverktøykomponenter, hvor veggtykkelsen varierer nok til at ingen enkelt kjemi dekker hver del.
Grafittflotasjon er ikke en mystisk defekt når først fysikken er på bordet. Noduler er lettere enn væsken som bærer dem, tunge seksjoner forblir flytende lenge nok til at den forskjellen spiller noen rolle, og metallet som havner under toppflaten er ikke metallet som tegningen antar.
Kontroller den med tre beslutninger som er tatt tidlig: karbonekvivalent tilpasset seksjonsmodulen, bevisst avkjøling av toppflaten og en maskineringsgodtgjørelse som holder det flytende båndet inne i skrapbeholderen i stedet for inne i den ferdige delen. Alt etter det – teststenger, sertifikater og inspeksjonsrapporter – er bekreftelse, ikke beskyttelse.