EN
Presisjon Støpegods av duktilt jern : Hva avgjør om en batch sendes
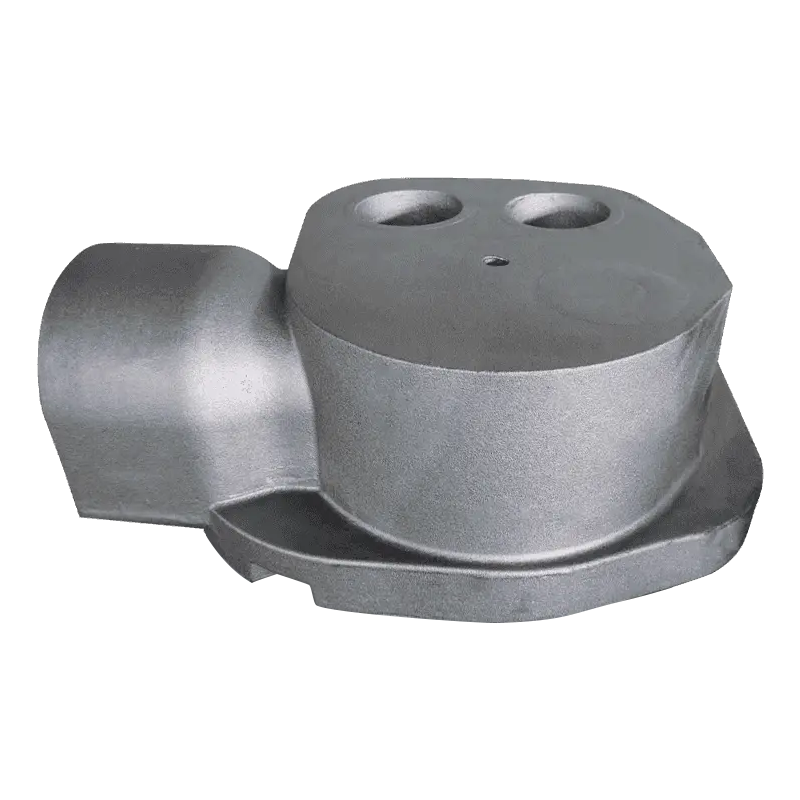
Et kompressorhus kan bære et perfekt materialsertifikat og fortsatt kasseres på maskineringssenteret. Karakteren var rett, nodulariteten var rett, og castingen var fortsatt feil del.
Det gapet mellom en kompatibel støping og en brukbar støping er der de fleste duktilt jernprosjekter blir vunnet eller tapt. Et tilbud kommer vanligvis med tre tall: karakter, vekt og pris per kilo. Ingen av de tre bestemmer om prosjektet fungerer. Det som avgjør er om veggtykkelsen blir der tegningen sier, om bearbeidingsgodtgjørelsen er konsistent fra del til del, og om det første armaturoppsettet produserer deler i stedet for en skraprapport.
Så det nyttige spørsmålet er ikke hvilket støperi som er billigst. Det er hvilket støperi som kan inneholde de tre eller fire funksjonene din maskineringsprosess er avhengig av, med det volumet du faktisk bestiller. Alt nedenfor følger av det.
Hva presisjon faktisk betyr i duktilt jern
Presisjon is not one property. It is three stacked requirements, and a foundry can be strong on one while quietly weak on another.
- Metallurgisk kontroll: nodularitet på omtrent 85 prosent eller bedre på seksjonen du bryr deg om, et stabilt antall knuter og et ferritt-til-perlitt-forhold som samsvarer med hardhetsområdet på tegningen.
- Dimensjonskontroll: repeterbar posisjon av bearbeidede flater i forhold til et valgt datum, ikke bare en sjenerøs totallengdetoleranse.
- Innvendig soliditet: ingen krympeporøsitet i seksjoner som bærer last, holder trykk eller blir boret og tappet.
Det andre og tredje laget er hvor sitater divergerer. To støperier kan både sitere 500-7 og begge helle rent jern, men likevel levere deler som oppfører seg annerledes på en maskineringslinje, fordi den ene kontrollerer skalltykkelsen på en tynnvegget sylinder og den andre behandler den som en variabel som ordner seg selv.
Du kjøper ikke jern per kilo. Du kjøper avstanden mellom støpeoverflaten og det første kuttet maskinisten din tar.
Velg karakteren etter at du har målt seksjonen
Publiserte egenskaper kommer fra standard testbarer, ikke fra din side. Seksjonsstørrelsen angir hvor sakte metallet avkjøles, og kjølehastigheten angir hvor mye perlitt som havner i matrisen. En karakter valgt fra et datablad kan derfor oppføre seg annerledes når den først er støpt inn i et 60 mm nav.
| ISO 1083 klasse | ASTM A536 tilsvarende | Strekkstyrke | 0,2 % utbytte | Forlengelse | Typiske deler |
|---|---|---|---|---|---|
| 400-15 | 60-40-18 | 400 MPa | 250 MPa | 15 % | Pumpehus, ventilhus, deksler |
| 500-7 | 65-45-12 | 500 MPa | 320 MPa | 7 % | Lagerseter, rotorseter, veivhus |
| 600-3 | 80-55-06 | 600 MPa | 370 MPa | 3 % | Maskinbaser, søyler, lastebraketter |
| 700-2 | 100-70-03 | 700 MPa | 420 MPa | 2 % | Slitasjekritiske innsatser og føringer |
To konsekvenser følger. Hvis en tung seksjon krever 600-3, forvent en samtale om legering eller varmebehandling, fordi seksjonen i seg selv virker mot målet. Og forlengelse er antallet kjøpere har en tendens til å hoppe over; det er ofte den som forutsier hvordan en støping oppfører seg når en presspasning eller en termisk syklus presser på den.
Belagt sand, harpikssand, grønn sand: Match prosessen med funksjonen
Støpeveien setter oppnåelig toleranse, overflatefinish og verktøykostnad før første støping. Å velge det sent er dyrt, fordi å bytte rute betyr vanligvis nye mønstre.
- Grønn sand: laveste mønsterkostnad og god økonomi for mellomstore og store deler i jevnt volum; tynne vegger og skarpe indre kjerner trenger ekstra godtgjørelse.
- Harpiksbundet sand (no-bake): en solid mellomting for mellomstore partier, med bedre dimensjonsstabilitet enn grønn sand og fleksibelt verktøy.
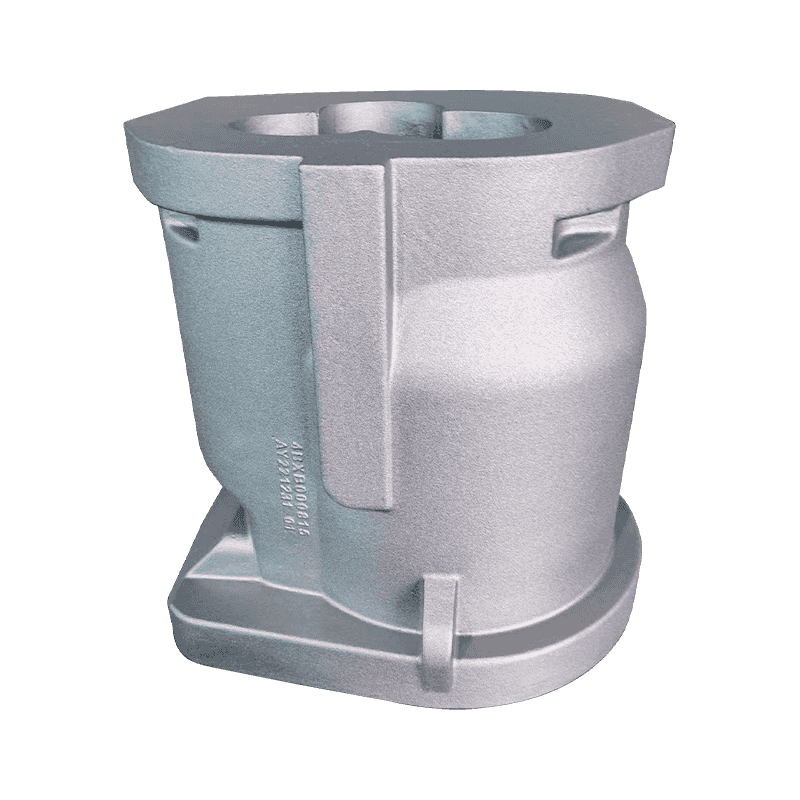
- Belagt sand (skall): det vanlige valget for tynnveggede deler med høy repeterbarhet som kompressorsylindere, hvor veggkonsistensen betyr mer enn mønsterprisen.
- Varmebehandling: ikke en støpeprosess, men en del av den samme beslutningen, siden normalisering eller stressavlastning endrer både hardhet og dimensjonsadferd etter maskinering.
Toleransepåstander trenger en klasse, ikke et adjektiv. En leverandør som sier «vi holder én millimeter», beskriver en enkelt funksjon. Spør hvilken toleranseklasse som gjelder for den spesifikke funksjonen armaturet ditt er plassert på.
Hvor disse støpegodsene sitter inne i den ferdige maskinen
Deler er enklest å spesifisere etter jobben de gjør, fordi det er slik akseptkriterier blir skrevet i utgangspunktet.
Kompressorstøpegods
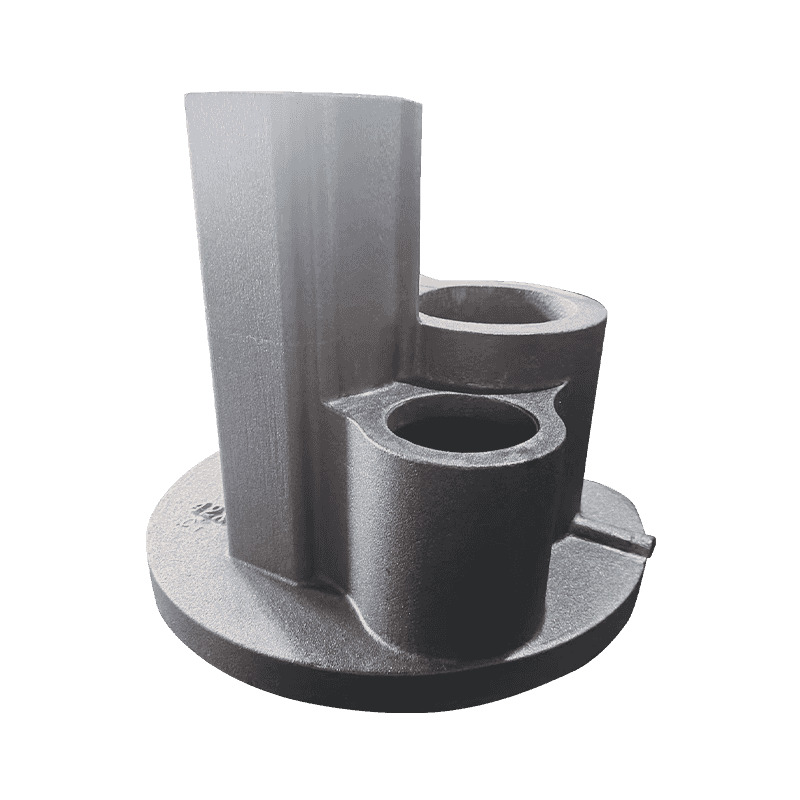
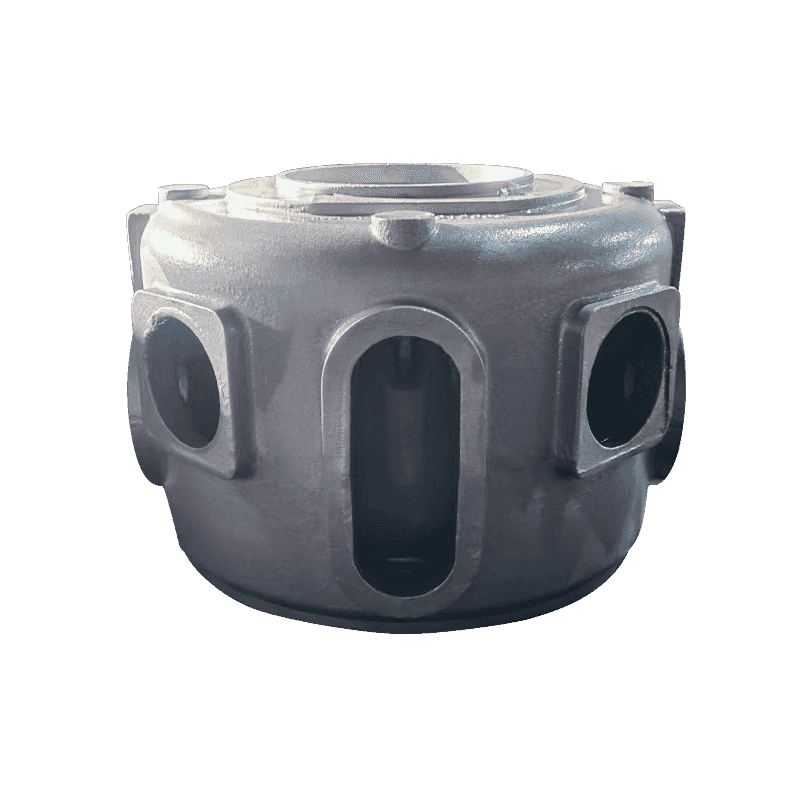
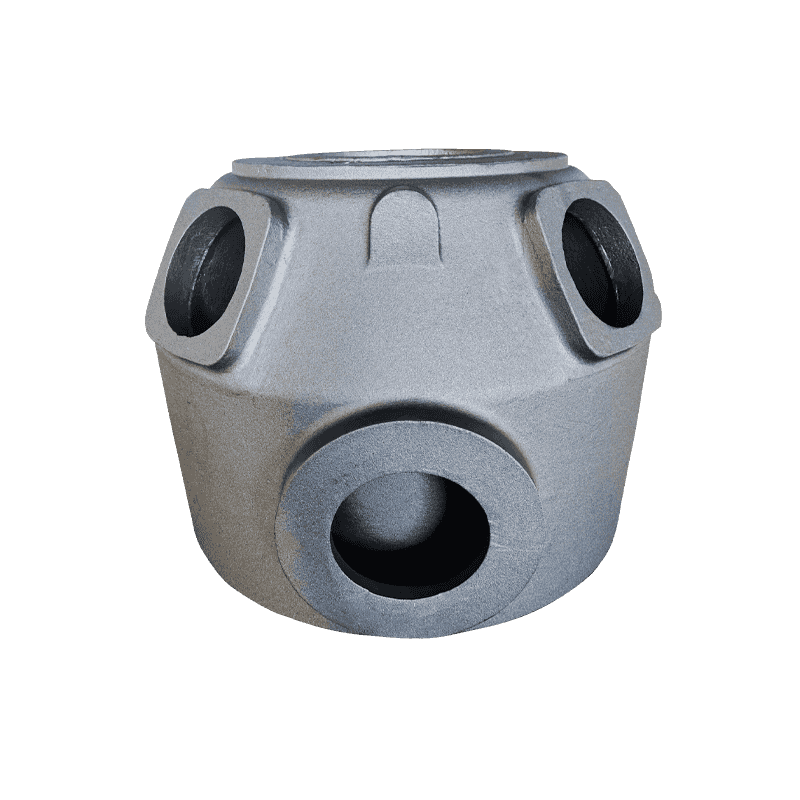
Kompressorarbeid kommer ned til tetning, justering og oljestyring. Lagerseter, rotorseter, veivhus, sylindre, eksosseter og oljespann svikter hver forskjellig: et sete som er for mykt slites ovalt, en sylindervegg som driver mister kompresjon, et veivhus som forvrenger vil ikke holde en lagerforspenning. Hvordan du balansere styrke og slitestyrke i et lagersete er et typisk eksempel på en beslutning som må tas på støpestadiet, ikke etter maskinering.
Pumpe- og ventilstøpegods
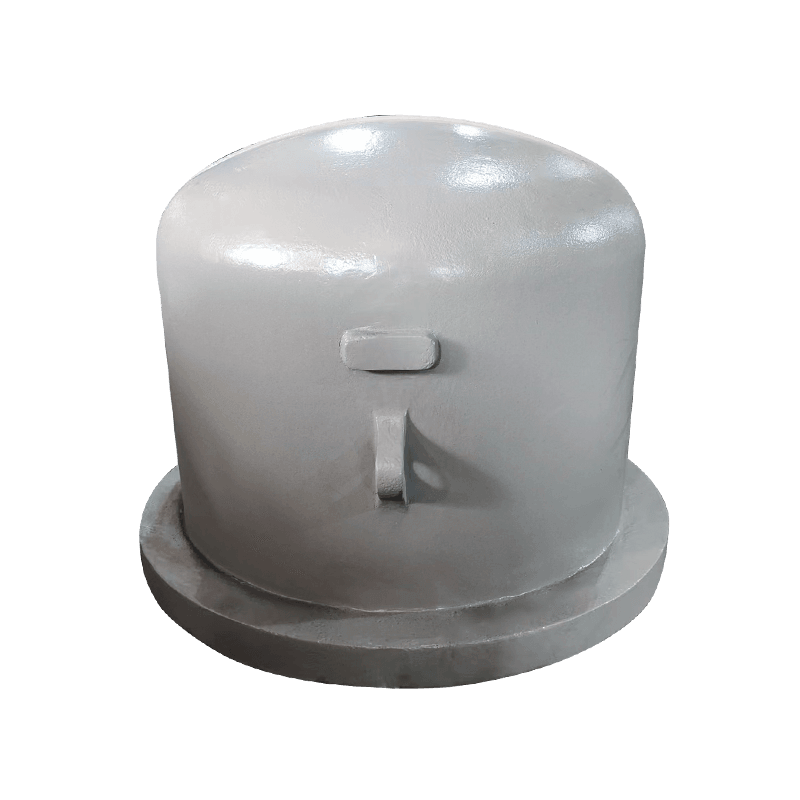
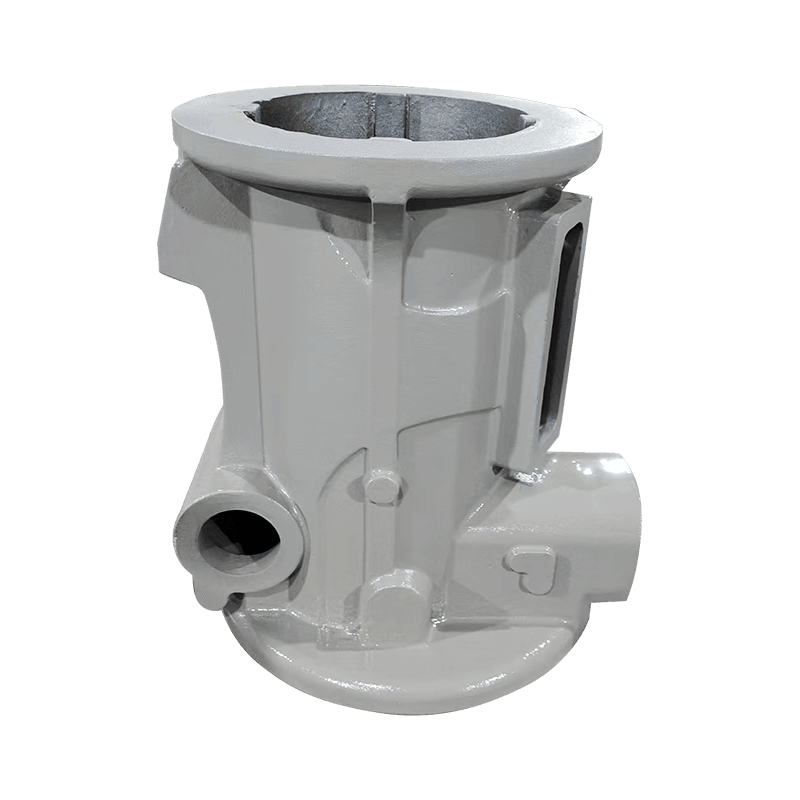
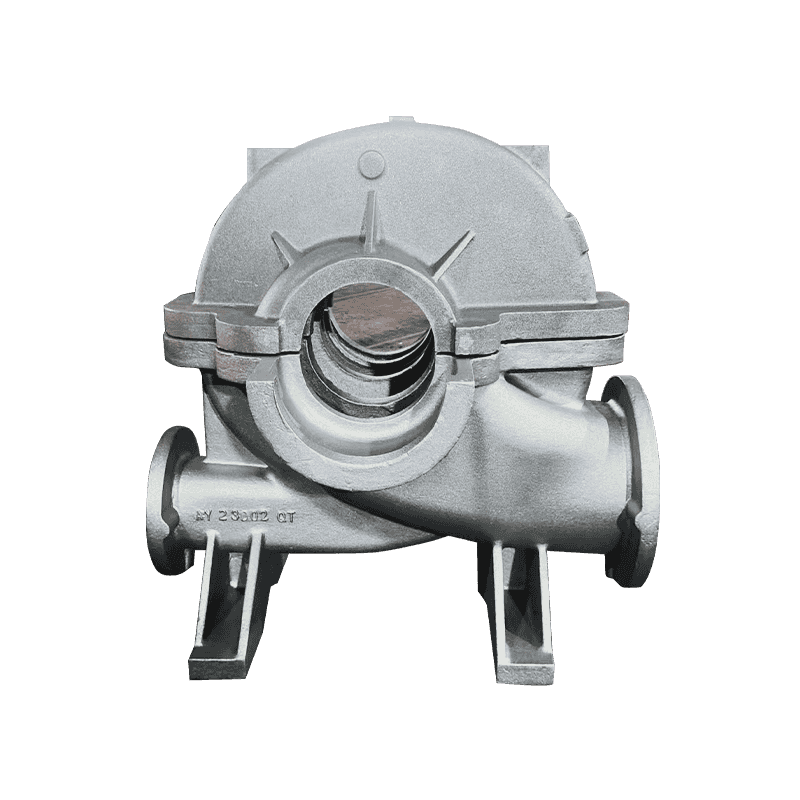
Aksialstrømspumper, pumpehus, doble pumpedeksler, stempelpumpeventilhus og pumpeskiver er vanligvis trykktette eller strømningskritiske. Her er aksepttesten ofte en lekkasjetest pluss en veggtykkelseskontroll, noe som betyr at porøsitetskontroll betyr mer enn strekkfasthet.
Maskinverktøy støpegods
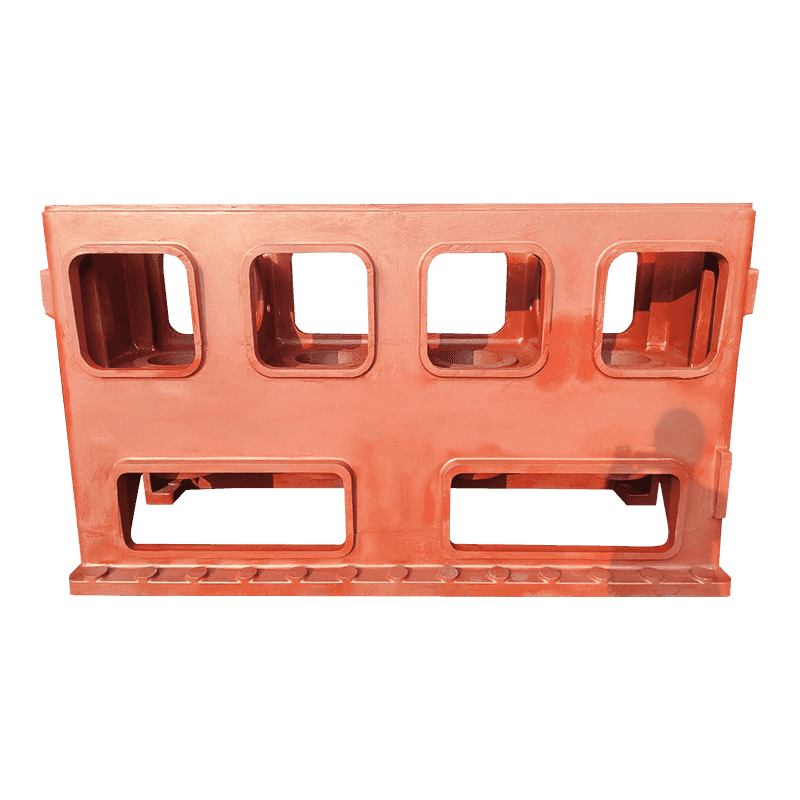
Baser og søyler er det motsatte tilfellet: tunge, stillegående deler hvis virkelige verdi er stivhet og dimensjonsstabilitet over mange års bruk. Avspenningsavlastning og enhetlig seksjon betyr mer enn en stram lineær toleranse.
Hva du må bekrefte før du godkjenner en prøve
En prøve fra første artikkel beviser hva et støperi kan gjøre en gang. Godkjenning skal handle om hva den kan gjøre hver gang. Seks varer bærer mesteparten av vekten:
- Nodularitet målt på en seksjon kuttet fra selve delen, ikke bare fra en separat støpt teststang.
- En dimensjonsrapport referert til de samme datumene som armaturet ditt bruker, med toleranseklassen angitt eksplisitt.
- Veggtykkelse på den tynneste seksjonen, målt på minst tre deler fra samme påstøp.
- Hardhetsområde over hele partiet, siden en spredning større enn ca. 30 HB vanligvis signaliserer ujevn kjøling eller varmebehandling.
- En forsvarlighetskontroll ved bærende eller trykktette seksjoner, ved ultralydtesting eller ved seksjonering av en offerdel.
- Sporbarhet fra varmenummer til helledato til varmebehandlingsbatch, så et problem som oppdages senere kan raskt begrenses.
Hvis disse seks elementene vises på en førsteartikkelrapport uten å bli forespurt to ganger, har du det meste du trenger for å legge inn en gjentatt bestilling med tillit.
Støpegods kjøpt på pris alene er de dyreste. En to prosent lavere enhetspris overlever sjelden én ombearbeidingskjøring, én luftfraktet erstatningssats eller én stanset samlelinje.
Hva som faktisk flytter prisen
Enhetspris er det siste tallet å se på, fordi det er satt sammen av seks andre.
- Amortisering av mønster og kjerneboks, spredt over batchstørrelsen.
- Maskineringsgodtgjørelse: 3 mm ekstra på en stor flate er ekte vekt, ekte metall og ekte skjæretid.
- Metallurgisk rute: legering og varmebehandling nødvendig for å nå en karakter i en tung seksjon.
- Inspeksjonsomfang: dimensjonsrapporter, ultralydtesting og seksjonerte prøver øker kostnadene og reduserer risikoen.
- Skraphastighet på tynnveggede deler, der belagt sand har en tendens til å tjene verktøykostnadene tilbake.
- Pakking og eksporthåndtering for deler med tynne vegger og ferdig bearbeidede flater.
En kjøper som forstår disse seks kan forhandle med fakta. En kjøper som kun sammenligner tallet per kilo, forhandler med et nummer støperiet kontrollerer.
Presisjon ductile iron castings are a specification problem before they are a manufacturing problem. Decide which features your assembly cannot tolerate variation on, state the tolerance class and the measurement method in writing, and ask for the process route that supports them.
Arbeid deretter i riktig rekkefølge: finn på bearbeidingsdatumet, arbeid tilbake til støpingen, og la gradering og støpeprosess følge. Den bestillingen feiler sjelden.