EN
Materialvalgveiledning for industrielle kjøpere
Grå duktilt jernstøpegods: Matcher metallet med maskinen
Ikke alle støpejernsdeler skal være gråjern, og ikke alle deler skal være formbare. Her er hvordan erfarne kjøpere skiller de to før mønsteret klippes.
En innkjøpsingeniør som vurderer grått duktilt jernstøpegods for en kompressorlinje, starter vanligvis med en tegning og en materialforklaring. Det neste spørsmålet er om den forklaringen skal være gråjern, seigjern eller en kombinasjon av begge på tvers av forskjellige deler. Det korte svaret er at disse to materialene løser ulike problemer: gråjern absorberer vibrasjoner og maskiner rent, mens seigjern absorberer støt og bærer trykk.
Beslutningen har størst betydning på spesifikasjonsstadiet. Når en støpegods er verktøyet og i produksjon, betyr endring av materialkvalitet nye mønstre, nye maskineringsparametere og nye kvalifikasjonstester. Løser det grå-mot-duktile spørsmålet før den første prøven helles sparer mye mer penger enn noen senere korreksjon.
Gråjern og duktilt jern er ikke utskiftbare
Begge materialene er jern-karbon-silisium-legeringer hellet fra samme type ovn. Forskjellen ligger i formen på grafitten i den endelige strukturen. I gråjern danner karbon lange, tynne flak. Disse flakene gir materialet utmerket vibrasjonsdemping og gjør det til en fornøyelse å bearbeide, men de fungerer også som interne spenningsforhøyere under spenning, noe som begrenser forlengelse og slagstyrke.
I duktilt jern fører en liten magnesiumtilsetning i øsen til at karbon størkner som små kuler, kalt knuter. Uten skarpe flakspisser for å konsentrere stress, når duktilt jern strekkstyrker på 400 MPa og oppover, med forlengelse fra 2 til 18 prosent avhengig av karakter. Avveiningen er noe lavere demping og litt mer krevende bearbeiding sammenlignet med gråjern.
For innkjøpsingeniører er den praktiske oversettelsen enkel: gråjern holder strukturer stille og stabile; seigjern holder strukturer intakte under belastning.
| Eiendom | Grått jern | Duktilt jern |
|---|---|---|
| Grafittform | Flak | Sfæroider |
| Strekkstyrke | 150–350 MPa | 400–700 MPa |
| Forlengelse ved brudd | < 1 % | 2–18 % |
| Vibrasjonsdemping | Utmerket | Moderat |
| Bearbeidbarhet | Utmerket | Bra |
| Slagfasthet | Lavt | Høy |
| Relativ kostnad per del | Lavter | Høyer |
Grått jern absorberer vibrasjoner; seigjern absorberer støt. Å forstå at enkeltforskjell løser flere casting-tvister enn noen prisforhandling.
Matching av legeringen til komponenten
Kompressorstøpegods
Kompressorkropper, veivhus, lagerseter og rotorseter bruker levetiden sin under kontinuerlig vibrasjon og syklisk mekanisk påkjenning. Grått jern er det klassiske valget for disse strukturelle delene fordi det holder resonansen lav og reduserer utstrålt støy. Sylindre, ventilområder og utløpskamre, derimot, møter ofte høyere indre trykk og gjentatt termisk belastning; seigjern gir sikkerhetsmarginen disse arbeidssonene trenger.
En typisk kompressorproduktlinje bruker derfor begge metallene. Rammen og støttestøpene, hvor stivhet og demping har betydning, er vanligvis gråjern. De trykkholdige og tretthetsfølsomme sonene, som sylindre og eksosseter, er spesifisert i seigjern. Denne hybridtilnærmingen er standard praksis blant erfarne kompressor-OEM-er.
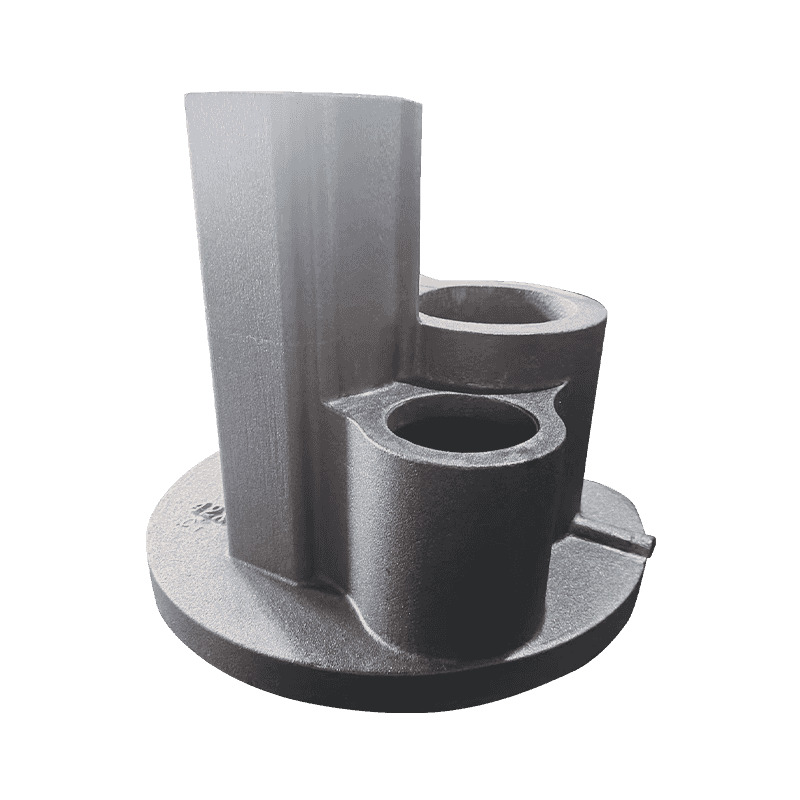
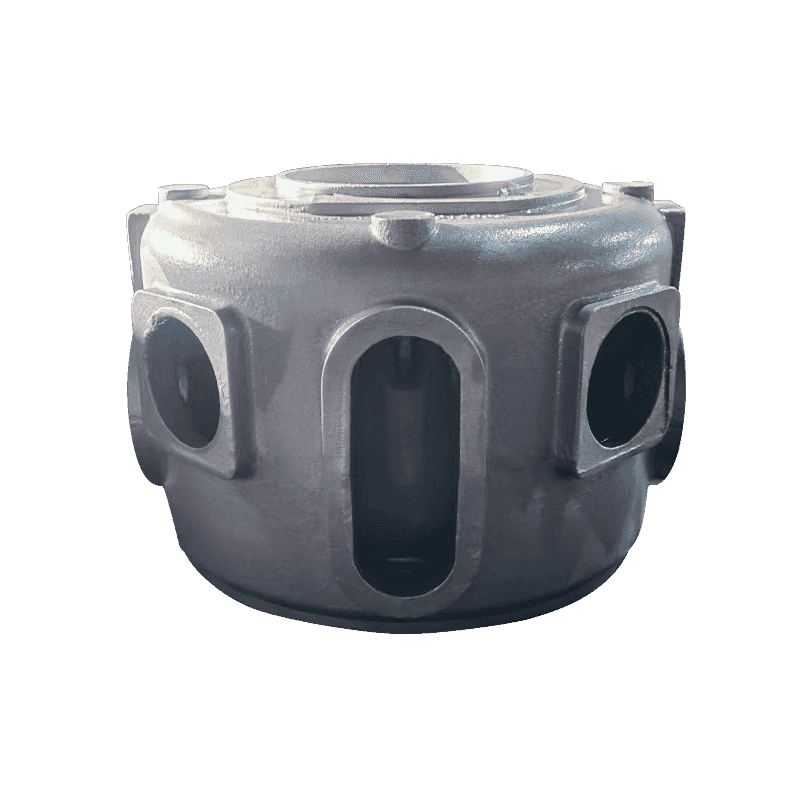
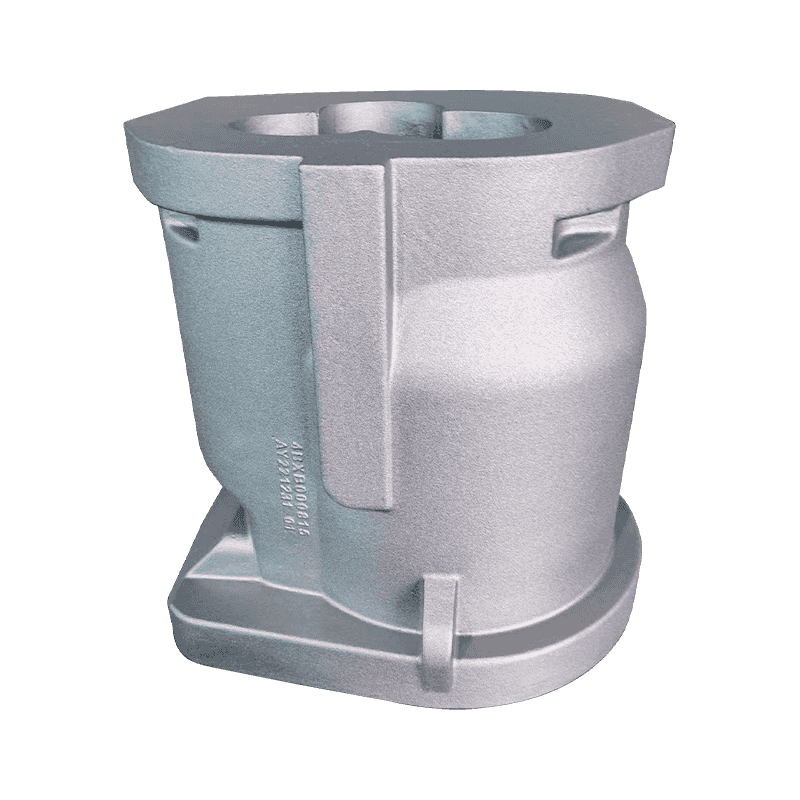
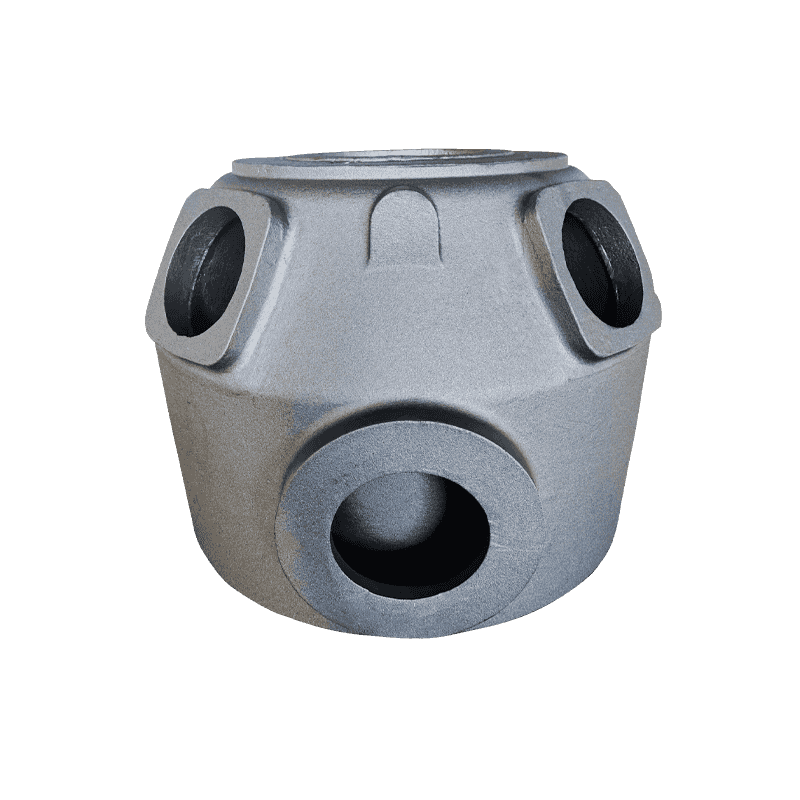
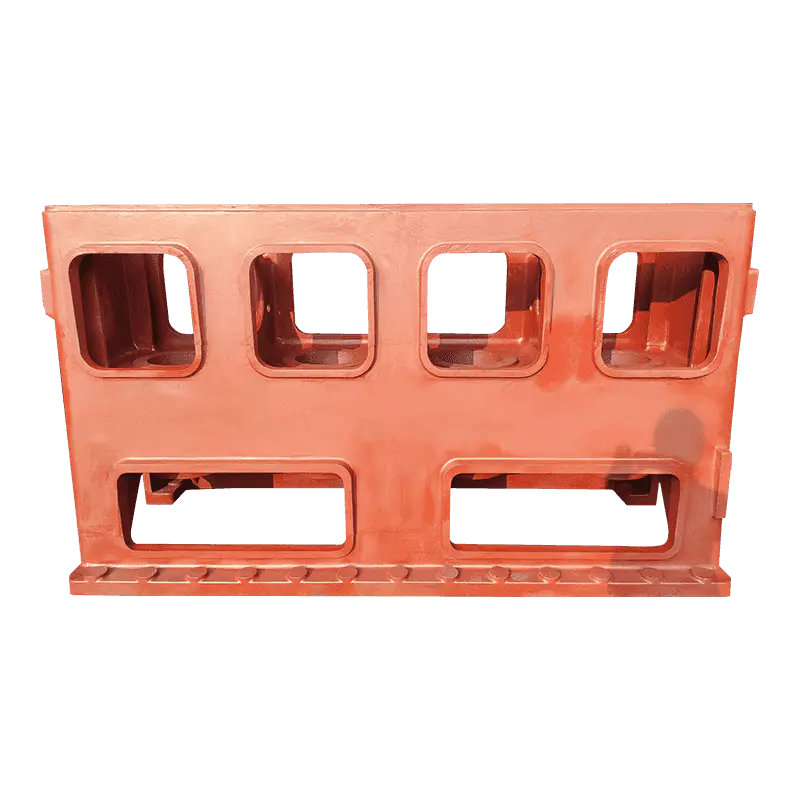 Kompressorkroppsstøping i duktilt jern for trykkintegritet Denne støpingen er egnet for kompressorsylindere og andre trykkholdende soner der høy tetthet og motstand mot utmatting, sprekker og deformasjoner er nødvendig for å bestå hydrostatiske tester. Se produkt →
Pumpe- og ventilstøpegods
Pumpehus, pumpedeksler, ventilhus og impellerrelaterte støpegods bedømmes etter en annen standard: trykkintegritet. Disse delene må bestå hydrostatiske tester, motstå erosjon og opprettholde dimensjonsstabilitet i kontakt med prosessvæsker. Duktilt jern dominerer denne kategorien fordi veggseksjoner kan være tynnere og driftstrykk høyere uten sprø bruddrisiko for flakgrafitt.
Grått jern vises fortsatt i pumpekomponenter der trykket er lavt og maskineringsøkonomi har betydning, for eksempel lagerhus, deksler og hjelpeflenser. Seleksjonslogikken skal følge trykkkonvolutten, ikke tradisjonen.
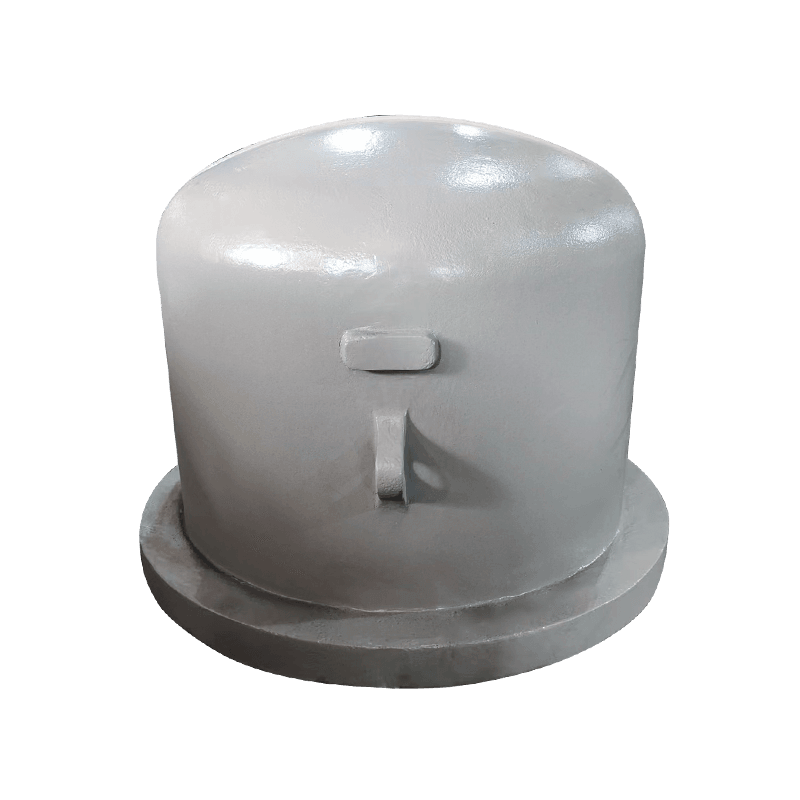
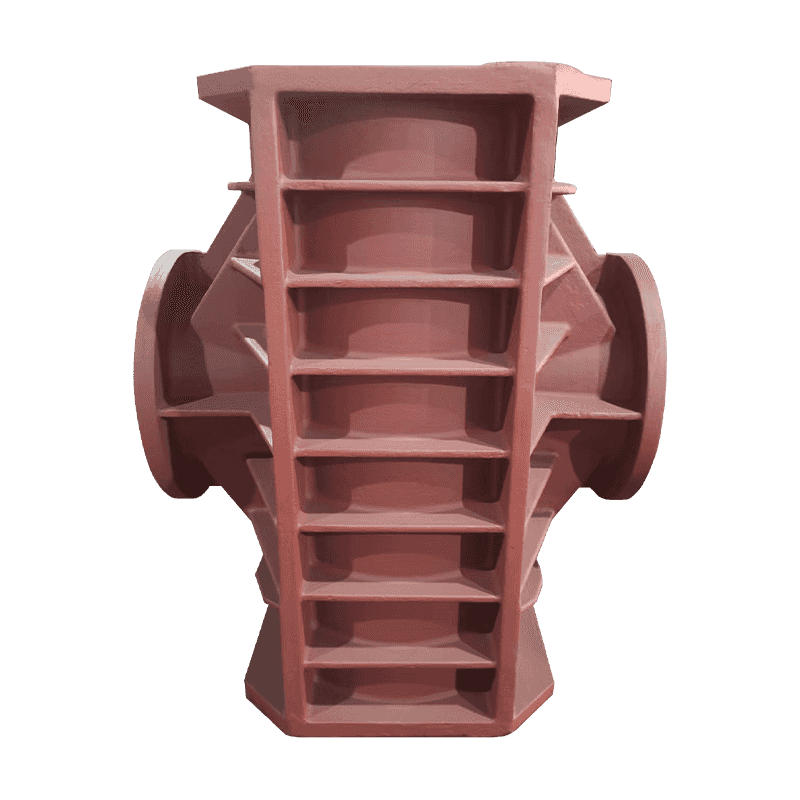
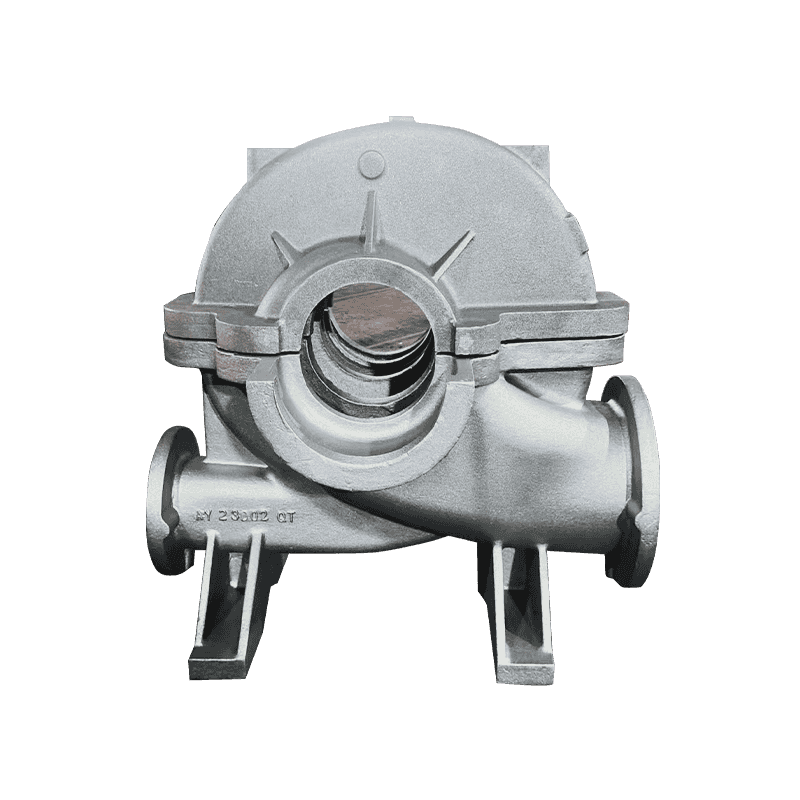
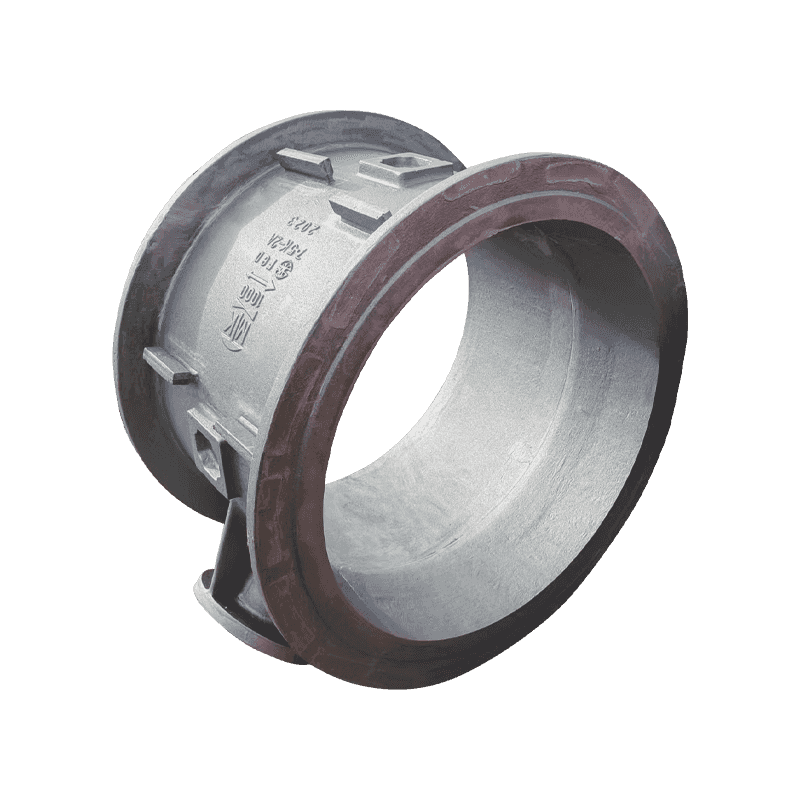 Pumpeventilhusstøping for strømningskontroll og støtte Dette pumpeventilhuset gir stabil støtte og korrekt væskeruting gjennom de integrerte strømningskanalene, en lavtrykkskomponent hvor det er fornuftig å bearbeide gråjernsøkonomi. Se produkt →
Maskinverktøystrukturer
Maskinverktøybaser og søyler har et annet krav: langsiktig dimensjonsstabilitet. En presisjonsmaskinoperasjon kan ikke holde stramme toleranser hvis strukturen bak den gir resonans eller kryper under belastning. Grått jern er det tidstestede materialet fordi dets flak-grafittstruktur demper vibrasjoner langt bedre enn stål eller duktilt jern, og det aksepterer skrapingen og den fine finishen som føringsveier krever.
Duktilt jern kommer inn i maskinkonstruksjon i spesifikke bærende soner, som spindelbraketter og tungt belastede skjøter, hvor strekkfastheten betyr mer enn demping. Termisk behandling former også langsiktig nøyaktighet: den varmebehandling av maskinverktøy kan forbedre slitestyrken samtidig som den lindrer gjenværende stress.
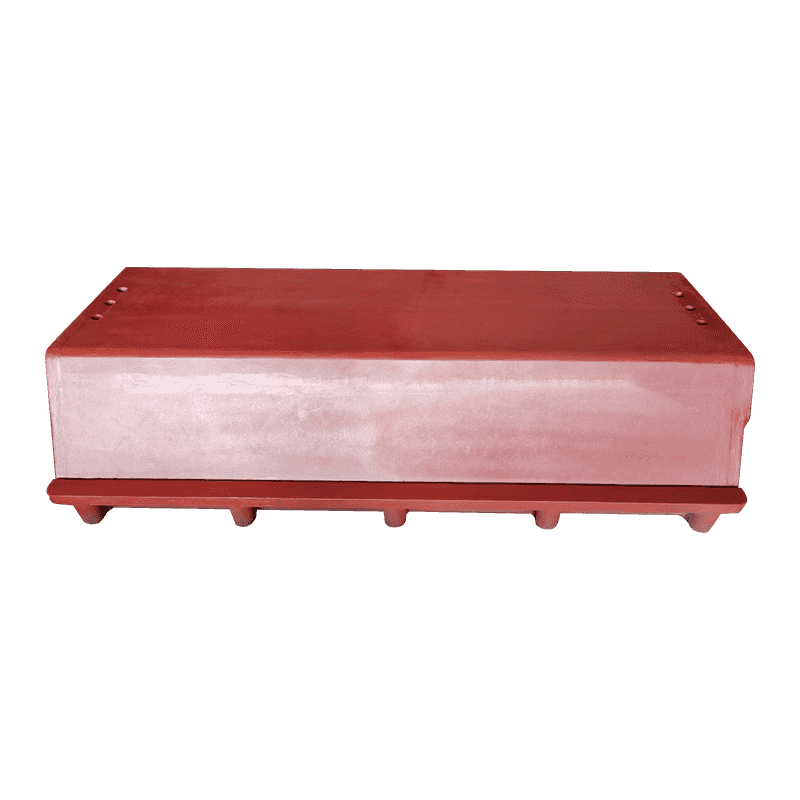
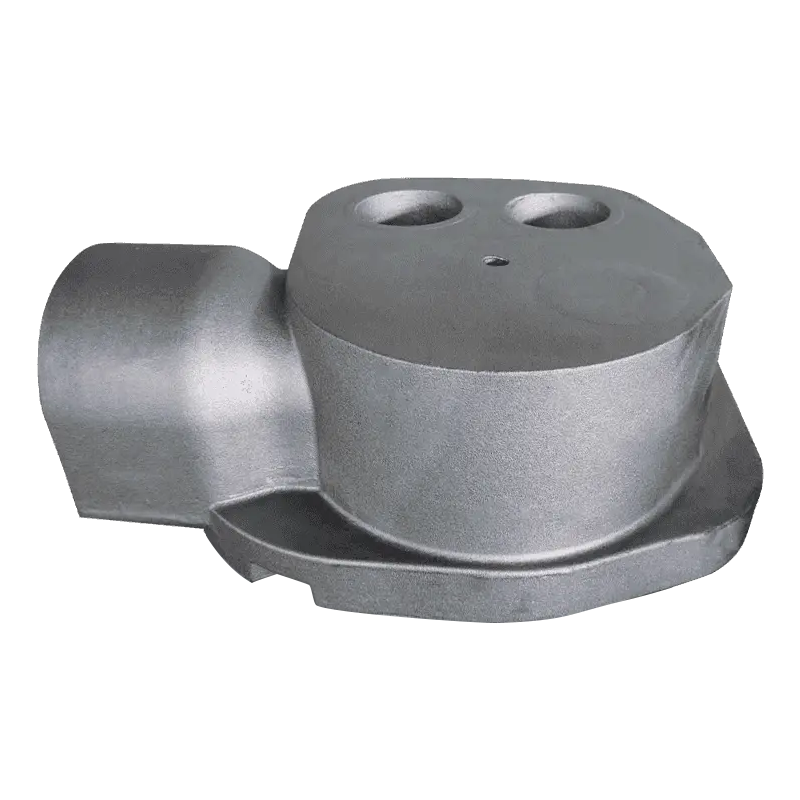
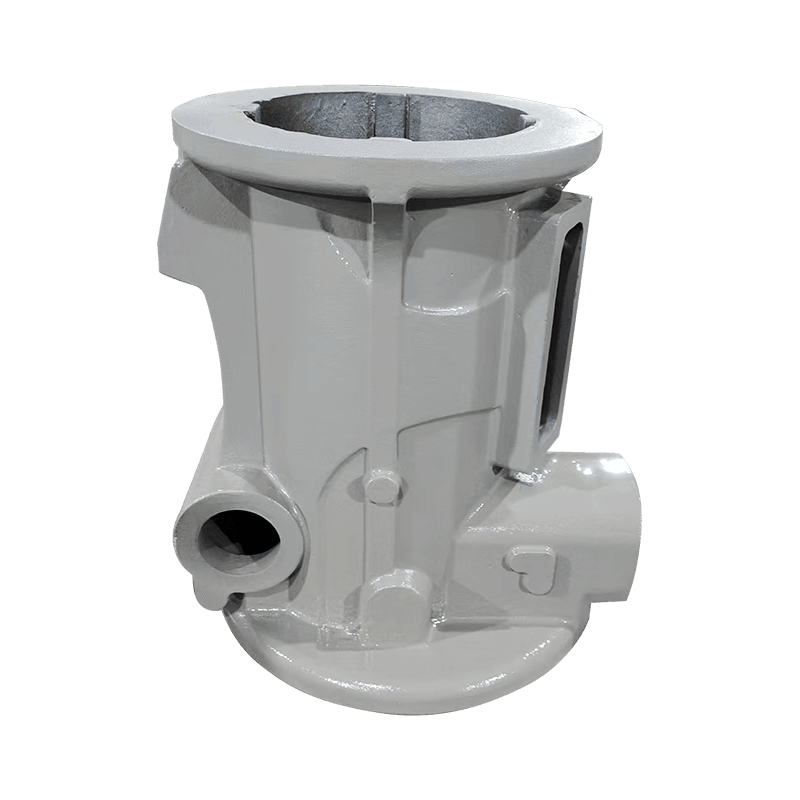
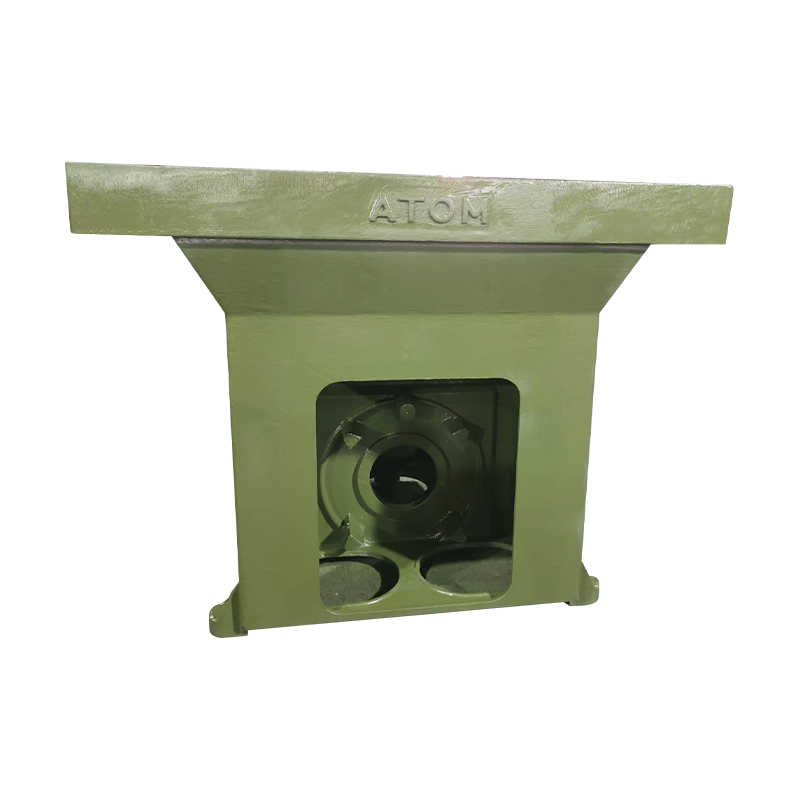 Maskinverktøybunnstøping for stabilitet og vibrasjonsdemping Denne basen støtter maskinverktøyskomponenter og opprettholder arbeidsnøyaktigheten ved å motstå deformasjon og absorbere vibrasjoner, et spesifikt valg når gråjernsdemping oppveier strekkstyrken. Se produkt →
Fire kvalitetsfaktorer å verifisere før du godkjenner en leverandør
Uttrykket "grå duktile støpegods" høres bred nok ut til å dekke ethvert støperi, men forskjellen mellom en støping som varer og en som lekker, sprekker eller forvrenger er prosessdisiplin. Før kjøpere forplikter seg til en leverandør, bør de bekrefte fire områder.
- Metallurgisk kontroll. Karbonekvivalent, silisiuminnhold og inokuleringspraksis bestemmer grafittform og kjøling. Et støperi som registrerer hver smelte og kan dele spektrokjemiske analyser er et støperi som kan holde en karakter på tvers av produksjonskjøringer.
- Seksjonsfølsomhet. En støping med både tynne og tykke seksjoner er vanskelig å støpe fordi kjølehastighetene varierer. Grått jern som fryser hardt i tynne seksjoner blir vanskelig å bearbeide; seigjern som mister nodularitet i tunge seksjoner blir svakt. Leverandøren bør forklare hvordan begge forhold kontrolleres.
- Dimensjonstoleranse og maskineringstillegg. Støpetoleranseklasser og avtalte maskineringsgodtgjørelser definerer hvor mye materiale maskineringssenteret ditt må fjerne. Tvister starter ofte fra inkonsekvente godtgjørelser, ikke fra feil nominelle dimensjoner.
- Inspeksjon og testing. Bekreft om støperiet utfører testing av strekk, hardhet, trykk, ultralyd eller magnetiske partikler. Et testsertifikat er kun meningsfullt hvis det tilsvarer samme parti som støpene dine.
Arbeide med et støperi som behandler begge familier som kjernevirksomhet
Haian Aoyu Machinery Manufacturing Co., Ltd. produserer gråjern og seigjern støpegods som sin kjerneaktivitet, ikke som en sporadisk sidelinje. Selskapet driver et støperi med en årlig kapasitet på 20.000 tonn i Nantong, Jiangsu, med 30.000 kvadratmeter med bygninger, og eksporterer til USA, Tyskland, Italia, Danmark, Sveits, Belgia, Spania og Japan.
For utstyrsprodusenter er den praktiske fordelen at begge jernfamiliene kan planlegges under én leverandørkjede. Kompressorstøpegods som karosserier, rammer, sylindre, veivhus og oljespann; pumpe- og ventilstøpegods som pumpehus, deksler og ventilhus; og maskinverktøystøpte som baser og søyler kan konsolideres under ett enkelt kvalitetssystem og en enkelt kommunikasjonskanal.
Et støperi som støper begge familiene daglig er også raskere til å gjøre en tegning om til prosessparametere. Når en del er gråjern og en annen er seigjern, kan leverandøren flagge potensielle støpeproblemer før verktøyet kuttes, i stedet for etter at den første batchen mislykkes i inspeksjonen.
Bunnlinjen
"Grå støpejern" er ikke en enkelt materiell beslutning; det er en porteføljebeslutning. Grått jern bidrar til vibrasjonskontroll, bearbeidbarhet og lavere kostnader. Duktilt jern bidrar med styrke, seighet og trykkintegritet. Den beste anskaffelsesstrategien er å definere hver støping etter dens mekaniske jobb, og deretter la støperiet foreslå den riktige karakteren og verifisere metallurgi, dimensjoner og inspeksjonsposter før produksjonen starter.