EN
Den mikrostrukturelle forskjellen forklarer nesten alt
Grått jern og duktilt jern deler den samme grunnkjemien: jern, karbon og silisium, med små mengder mangan, svovel og fosfor. Den avgjørende forskjellen er hvordan karbon størkner når metallet avkjøles i formen.
I gråjern faller karbon ut som flakgrafitt. Disse flakene danner et koblet nettverk inne i metallet, som gir gråjern dens karakteristiske grå bruddoverflate. Flakene fungerer også som innvendige hakk som begrenser strekkfastheten og etterlater metallet nesten uten forlengelse. I duktilt jern tvinger en magnesiumbehandling grafitten til å danne sfæriske knuter i stedet for flak. Fjerning av de skarpe flakspissene fjerner punktene hvor stress konsentreres, og metallet får evnen til å deformeres plastisk før det sprekker.
Denne enkle endringen i grafittform driver nesten alle praktiske forskjeller mellom de to støpematerialene. Det forklarer også hvorfor støperier behandler dem som separate produksjonslinjer: seigjern krever strengere prosesskontroll, og den forskjellen gjenspeiles i prisen.
De fem tallene som betyr mest
Når en tegning kommer til gjennomgang, sammenligner ingeniører grått og duktilt jern ved å bruke et kompakt sett med mekaniske egenskaper. Verdiene nedenfor representerer to vanlige ingeniørkarakterer.
| Eiendom | Grått jern, ASTM A48 klasse 30 | Duktilt jern, ASTM A536 65-45-12 |
|---|---|---|
| Strekkstyrke | 30 000 psi (207 MPa) | 65 000 psi (450 MPa) |
| Flytestyrke | Ikke definert | 45 000 psi (310 MPa) |
| Forlengelse ved brudd | Mindre enn 1 % | 12 % |
| Effektenergikapasitet | Omtrent 2 ft-lb | 7 til 15 fot-lb |
| Relativ vibrasjonsdemping | Utmerket | Moderat |
| Relativ varmeledningsevne | Høyere | Lavere |
| Bearbeidbarhetsvurdering | Superior | Bra |
Legg merke til flytegrensen for gråjern. Det er ikke en unnlatelse. Grått jern sprekker i strekk før det deformeres plastisk, så det har ingen definert flytegrense. Det er akseptabelt i en komponent med en sjenerøs sikkerhetsfaktor, og en alvorlig begrensning i en del som må overleve støt, trykksykling eller bøyelast.
Termisk ledningsevne følger samme logikk. Gråtjerns grafittnettverk leder varme lettere enn duktilt jerns nodulære struktur, noe som betyr noe i komponenter som går varme, for eksempel bremsetromler, sylinderforinger og visse kompressordeler. Duktilt jern gir opp litt termisk ytelse i bytte mot styrke og seighet.
Når gråjern er det rette svaret
Gråjerns flakgrafitt gjør to jobber som seigjern ikke kan matche. For det første demper det vibrasjoner. Ettersom materialet mottar mekanisk energi, sprer grafittflakene det gjennom mikroskopisk deformasjon, og derfor er gråjern fortsatt det klassiske valget for maskinverktøysokler, søyler og andre stivhetskritiske strukturer der vibrasjoner direkte skader overflatekvalitet og verktøylevetid.
For det andre, gråjernsmaskiner eksepsjonelt bra. Grafittflakene fungerer som sponbrytere under skjæring, reduserer verktøyslitasje og forbedrer finishen på maskinerte overflater. For deler med intrikate kjernepassasjer - pumpehus, kompressorhus, oljegallerier - viser denne bearbeidbarhetsfordelen direkte i kostnaden per ferdig stykke.
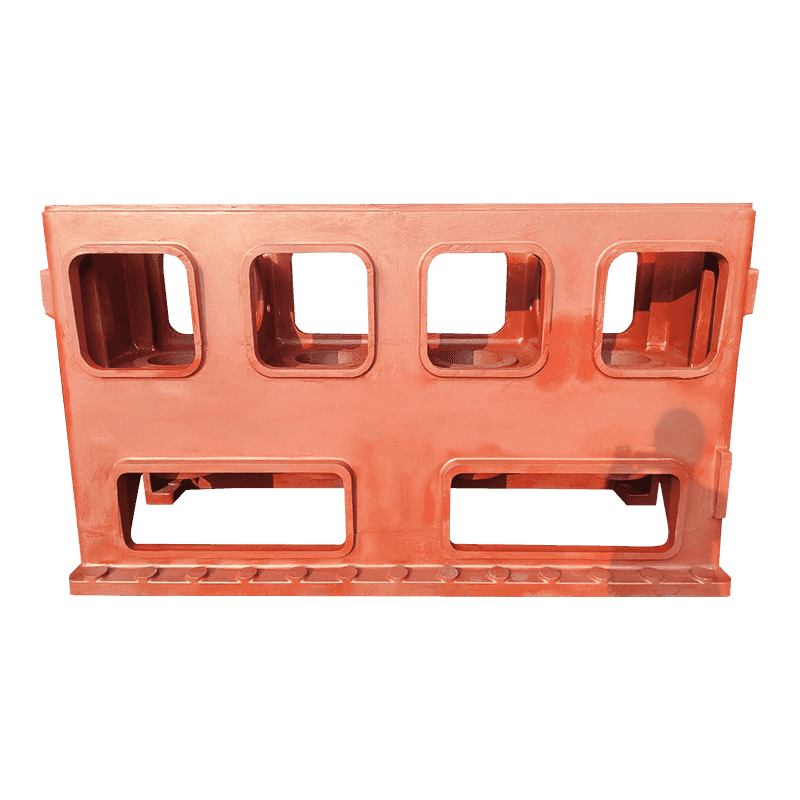
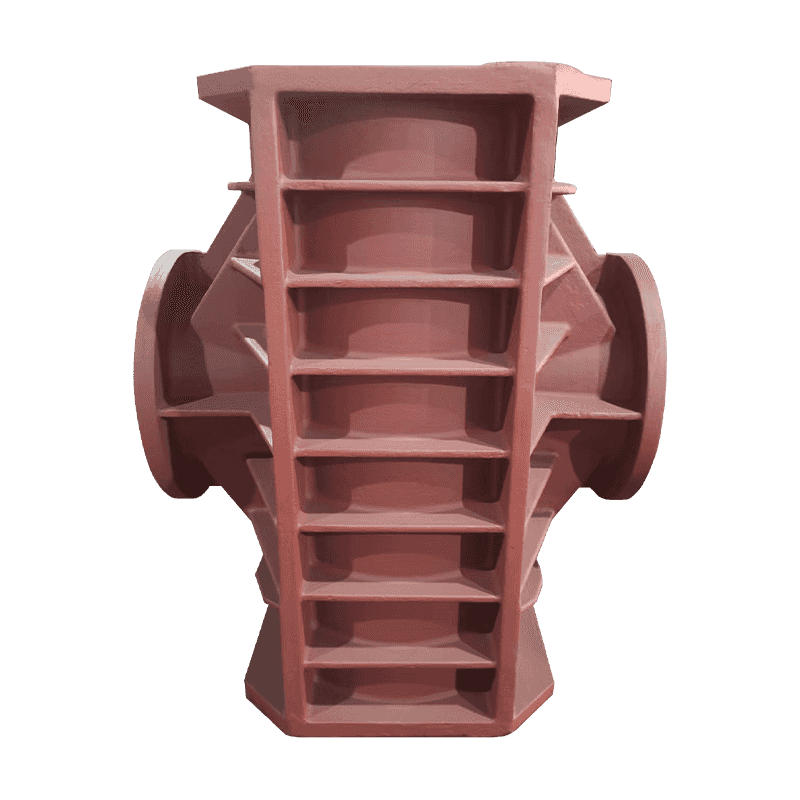
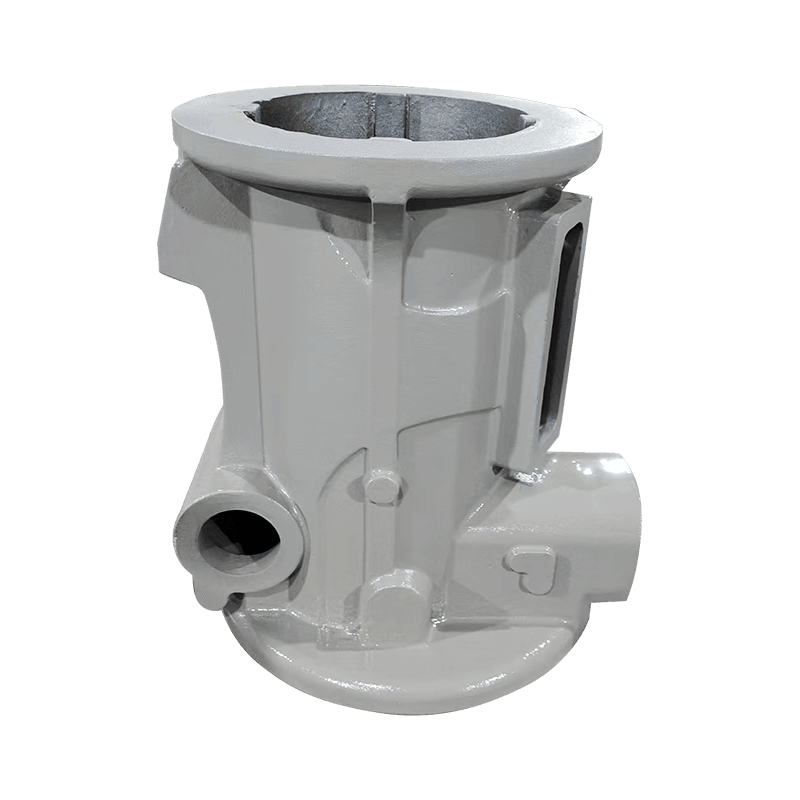
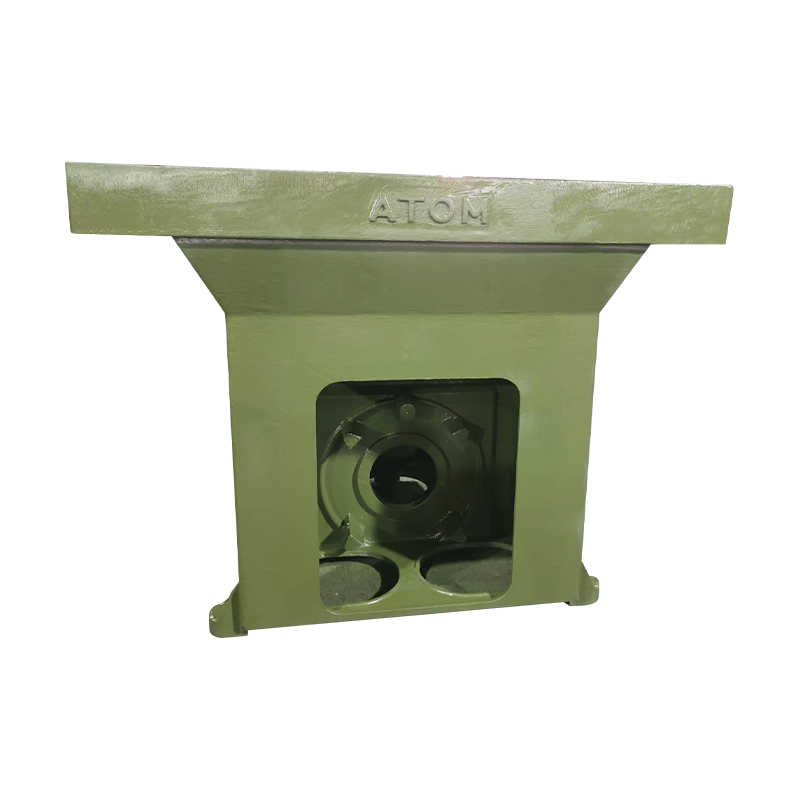 Presisjonsmaskinverktøybasestøping for stabil støtte Denne støpemaskinen støtter og posisjonerer spindel-, seng- og arbeidsbordkomponenter, noe som bidrar til maskinens stivhet og dimensjonsstabilitet. Dens bearbeidbarhet og vibrasjonsdempende egenskaper er relevante når statiske belastninger og moderate temperaturer dominerer applikasjoner. Se produkt →
Design vinner: Når de dominerende belastningene er statiske, driftstemperaturen er moderat, og vibrasjonskontroll er en prioritet, gir gråjern vanligvis den laveste totalkostnaden. Hold sikkerhetsfaktoren sjenerøs, og fraværet av et definert flytepunkt er sjelden et praktisk problem.
Når duktilt jern beskytter designet
Bytt belastningstype og svaret snur. Hvis en støping må absorbere støt, holde trykket eller overleve høysyklustretthet, tilbyr duktilt jern noe gråjern strukturelt ikke kan: deformasjon før brudd. Et kompressorveivhus er et godt eksempel. Den støtter veivakselen og motstår vekslende krefter fra koblingsstengene. I et veivhus av gråjern kan en diskontinuitet i støpingen raskt bli til en forplantende sprekk fordi flakspisser konsentrerer stress. I seigjern fordeler stress seg rundt hver knute, og en sprekk må jobbe mye hardere for å vokse.
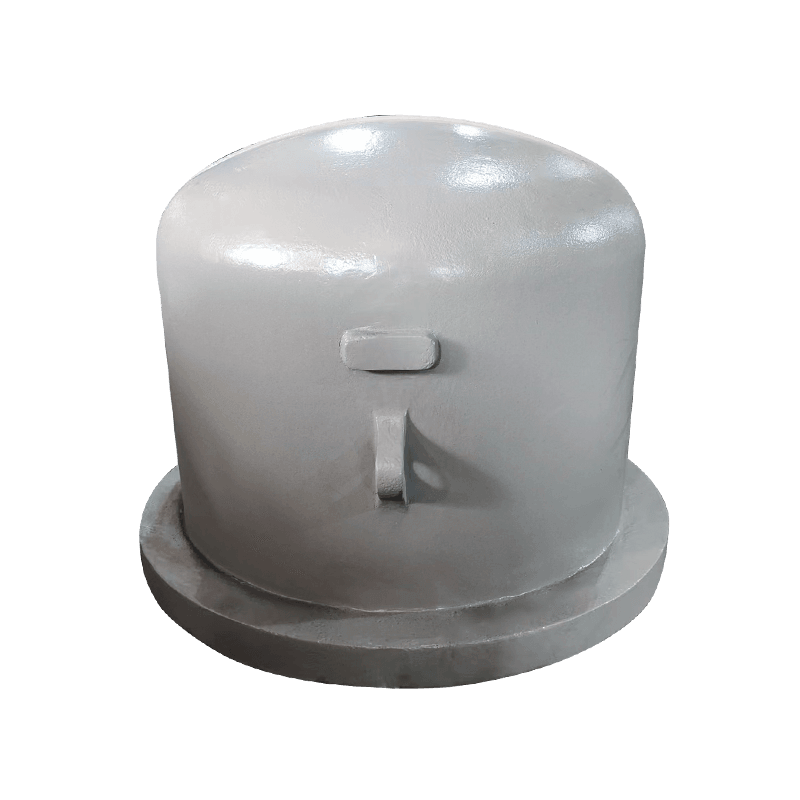
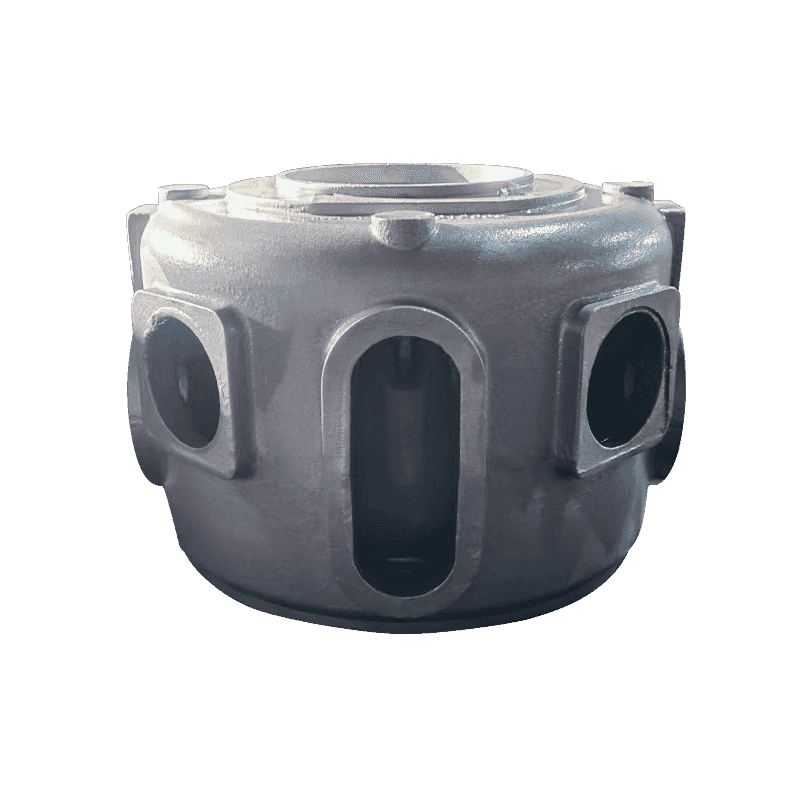
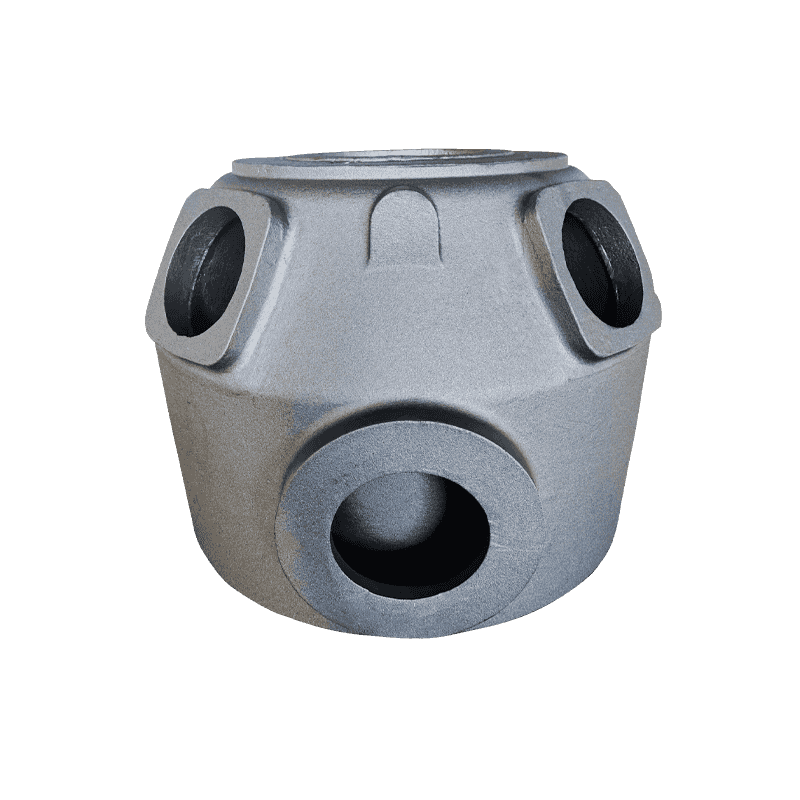
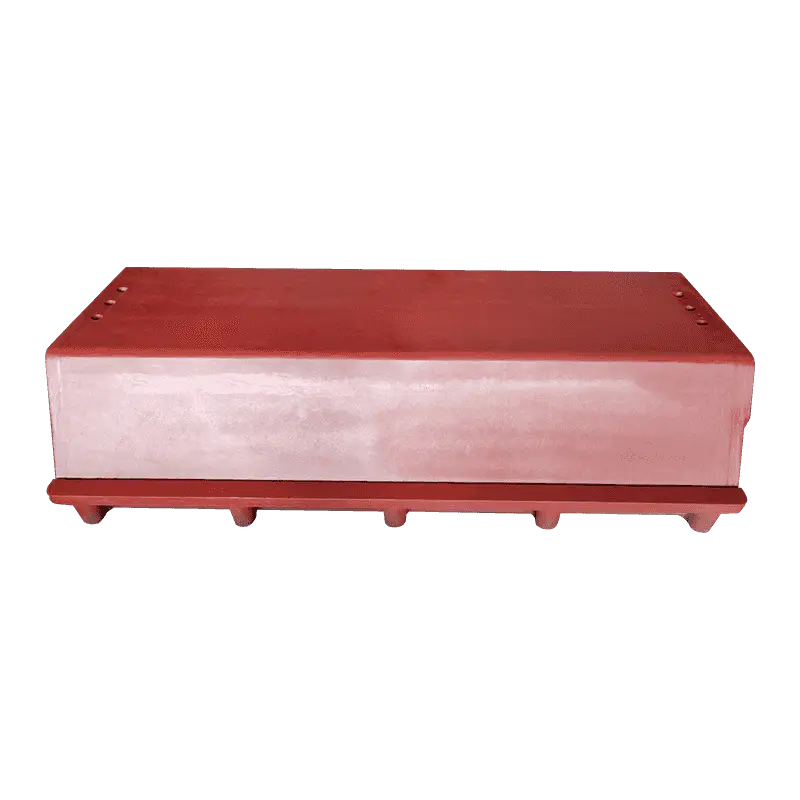 Kompressorveivhus av duktilt jern for tretthetsmotstand Et kompressorveivhus laget av duktilt jern gir deformasjon før brudd, og fordeler stress rundt grafittknuter for å motstå sprekkvekst under vekslende krefter. Den passer til applikasjoner som absorberer støt, holder trykk eller opplever høysyklustretthet. Se produkt →
Den samme logikken gjelder for ventilhus, pumpehus og andre trykkholdige deler. Designere spesifiserer duktile jernkarakterer som 65-45-12 eller 80-55-06 fordi disse karakterene gir dem et reelt flytepunkt å beregne mot. Hvis du ønsker en dypere forståelse av hva seigjern er på materialnivå, begynn med dette oversikt over seigjern .
Kjenn standarden. Grått jern er vanligvis spesifisert til ASTM A48 (Klasse 20 til 60) eller ISO 185. Duktilt jern er spesifisert til ASTM A536 (kvaliteter som 60-40-18, 65-45-12, 80-55-06 og 100-70-03) eller skriv standarden på ISO 103; muntlig avtale er ikke nok.
Tre spørsmål å svare på før du ber om et tilbud
Støperier vurderer dusinvis av henvendelser i uken. De som beveger seg raskest har en klar materialspesifikasjon. Før du sender neste tilbudsforespørsel, svar på tre spørsmål.
- Hvilken klasse og hvilken standard? Ikke bare gråjern eller seigjern, men en spesifikk klasse, kvalitet og standard slik at støperiet kan planlegge smelten.
- Hva er snitttykkelsesprofilen? En tykk del avkjøles sakte og gjør grafittstrukturen grov, noe som endrer det mekaniske resultatet. Støperiets inokulerings- og kjølepraksis bevarer den spesifiserte kvaliteten på tvers av forskjellige veggtykkelser.
- Hva er akseptkriteriene? Strekkstenger helles separat, Brinell-hardhetsområder, ultralydinspeksjon eller mikrostrukturvurderinger. Bli enige om dem før produksjonen starter.
Fôring er viktig. Duktilt jern krymper mer enn gråjern under størkning. En tynnvegget seigjernsstøping uten tilførselsvei er en kandidat for krympeporøsitet, så gjennomgå port- og riseringsplanen med støperiet før produksjon.
Hardhet alene kan villede. En avlesning av høy hardhet betyr ikke automatisk en sterk støping. Det kan indikere kulde- eller karbiddannelse, som gir en sprø, nesten ubearbeidbar del. Verifiser alltid med strekk- eller mikrostrukturdata før du godkjenner et nytt materiale.
Arbeider med et støperi som tømmer begge materialene
Materialvalget er bare halvparten av ligningen. Støperiets prosesskontroll avgjør om en avstøpning faktisk leverer egenskapene som er skrevet på tegningen. Når en leverandør heller både grått og seigjern i samme anlegg, får du en direkte sammenligning av fabrikasjonsevne, ledetid og kostnad – i stedet for en pitch for hvilket materiale de er komfortable med.
Haian Aoyu Machinery Manufacturing Co., Ltd. er en av disse leverandørene. Selskapet driver et jernstøpeanlegg i Jiangsu-provinsen med omtrent 20 000 tonn årlig støpekapasitet, 30 000 kvadratmeter anleggsareal og en eksportrekord som inkluderer USA, Tyskland, Italia, Danmark, Sveits og Japan. Produktspekteret er bygget rundt kompressorstøpegods, pumpe- og ventilstøpegods og maskinverktøy, så den grå-mot-duktile beslutningen tas prosjekt for prosjekt. Du kan bla gjennom komplett produktkatalog for støping for å se rekkevidden.
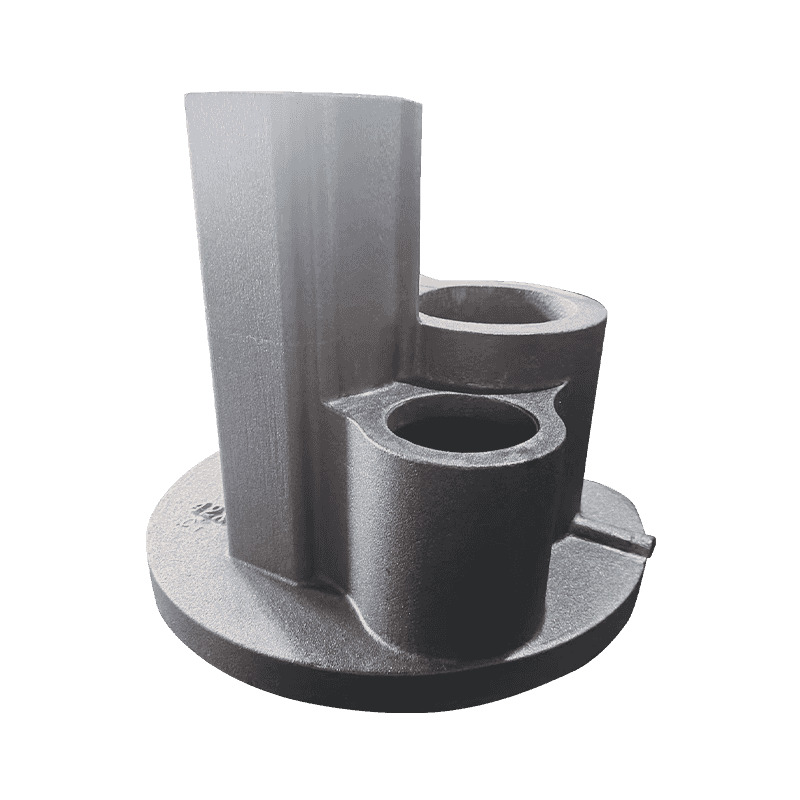
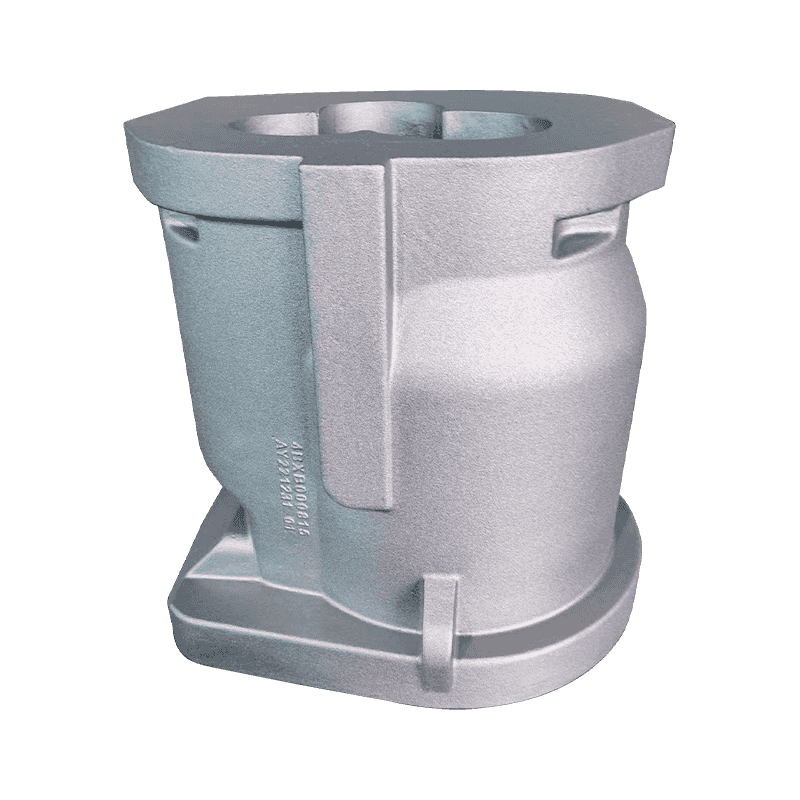
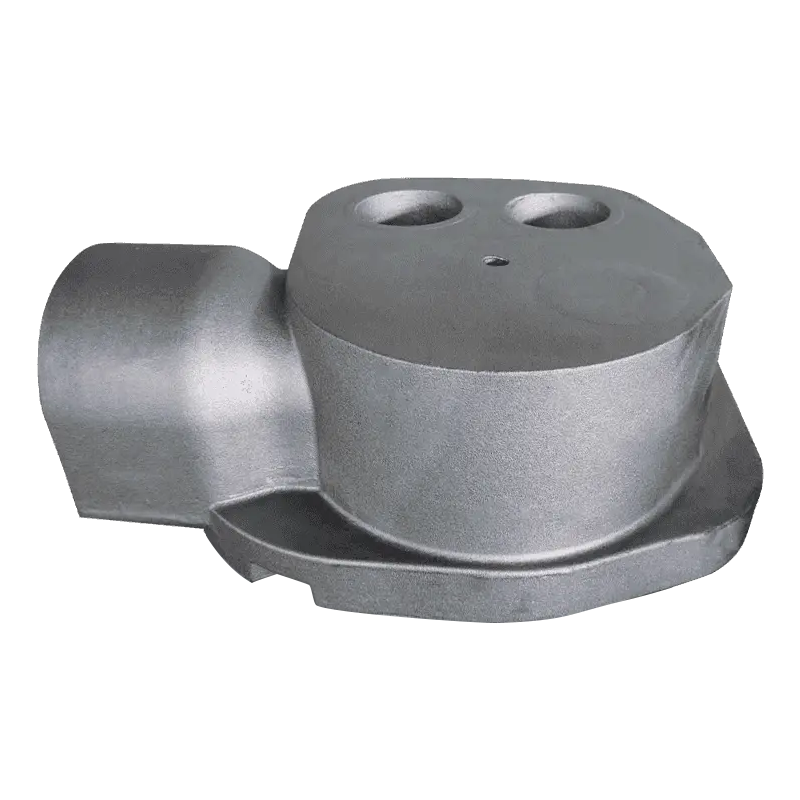
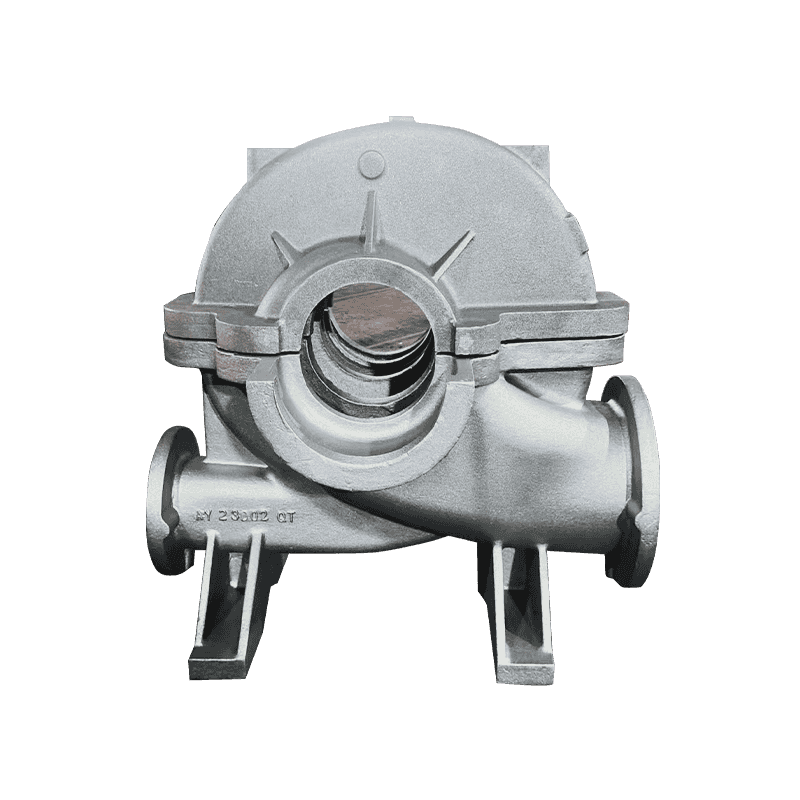
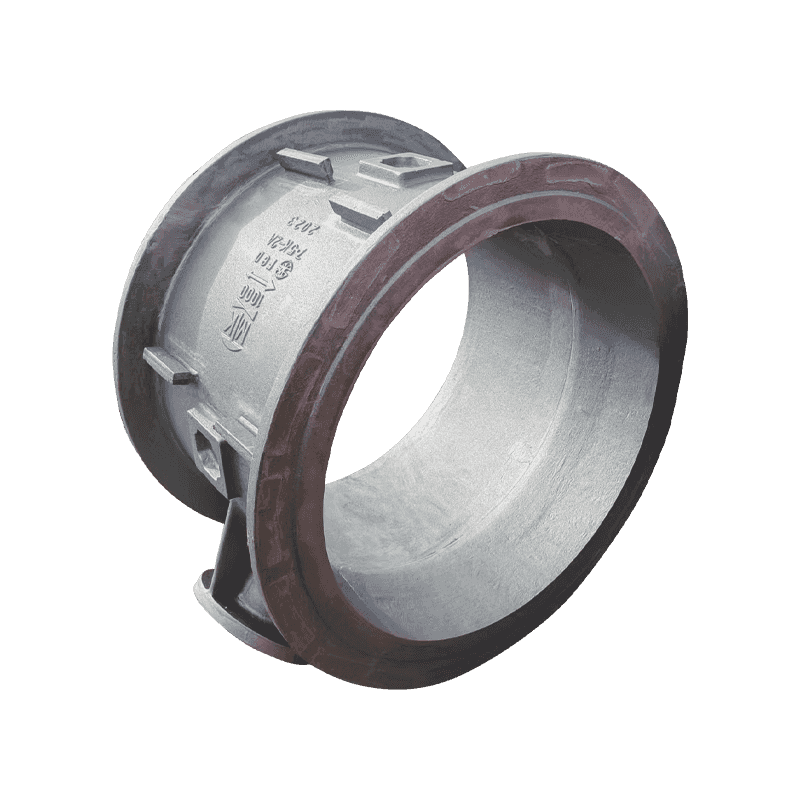 Pumpeventilhusstøping med integrerte strømningskanaler Denne pumpeventilkroppen huser og støtter ventilkomponenter mens den leder væske gjennom maskinerte strømningspassasjer. Det er en sentral del av pumpesystemer, og materialvalget er viktig når man vurderer grått versus duktilt jern for trykk og maskineringskostnader. Se produkt →
En støping er en struktur, ikke en strekkprøve. Grafitten forteller deg hvordan materialet oppfører seg; geometrien forteller deg hvordan delen oppfører seg.
Det grå-mot-duktile valget er ikke en popularitetskonkurranse mellom materialer. Det er en strukturell vurdering av hva en del vil møte - vibrasjon, støt, trykk, varme - og hva det vil koste å maskinere den til en ferdig tilstand. Start med grafittstrukturen, sammenlign tallene, og la en støperiopplevelse med begge materialene bekrefte avgjørelsen. Den sekvensen er raskere enn en feltfeil og billigere enn å overkonstruere hver casting.