EN
Maskinering av duktilt støpegods : Hva angir kostnaden per del
Nodulær grafitt gjør duktilt jern sterkt, seigt og verdt å spesifisere. Det gjør også sjetongene trevlete, varmen sta og toleransevinduet smalere enn de fleste tegninger innrømmer. Karakterkontroll og feste avgjør mer enn noen innsatskatalog.
To lagerhus, støpt i samme uke fra samme mønster, kan oppføre seg som to forskjellige materialer på en maskin. Man borer rent med 220 m/min. Den andre sløver et innleggshjørne før verktøyet når full dybde. Programmet endret seg aldri. Støpene gjorde det: en perlitttung seksjon nær et stigerør, en kjølig hud på en tynn ribbe eller en 40 HBW sving over partiet.
Metallurgi setter taket, beslag setter gulvet, og skjæredata fungerer bare innenfor vinduet mellom dem.
Hvorfor duktile jernmaskiner er annerledes enn gråjern
I grått jern danner grafitt flak som sitter inne i matrisen som tusenvis av små interne sponbrytere. Spon skjæres kort og kuttet føles lett. Magnesiumbehandling gjør den grafitten til knuter, som er det som gir duktilt jern sin styrke og forlengelse, og også det som fjerner det innebygde sponbruddet.
På maskinen er resultatet forutsigbart: lengre, strengere spon, høyere skjærekrefter ved samme skjæredybde, og mer varme som holdes i skjærekanten fordi sponen frakter mindre av den bort. Matrisen rundt disse knutene bestemmer deretter hvordan verktøyet slites.
- Ferritisk, rundt 170-210 HBW. Myk og gummiaktig; oppbygd kant, utsmurt finish og drivende dimensjoner ved lav hastighet.
- Pearlitic, rundt 230-290 HBW. Slipemiddel; flankeslitasje og hakkslitasje tar over, og verktøyets levetid synker raskt når hardheten stiger.
- Blandet støpt struktur. En karakter kan lese 200 HBW i en tynn flens og 250 HBW i en tung boss, rent fordi kjølehastigheten er forskjellig.
- Nodularitet og nodulantall. Konsekvent fine grafittmaskiner med høyt antall; grov eller degenerert grafitt blir et maskineringsproblem lenge før det blir et styrkeproblem.
To avstøpninger kan bære samme karakterstempel og fortsatt avvike med 40 HBW. Den forskjellen vises aldri på tegningen. Det vises på innstikksfakturaen.
En detalj som er verdt å gjenta: duktilt jern er ikke ufarlig. Tørr grovbearbeiding gir et fint grafittrikt støv, så utsug ved skjæringen hører til prosessen, ikke til husholdningen.
Skjæreparametere som holder seg på butikkgulvet
Figurene nedenfor er utgangspunkt for belagt karbid på en stiv maskin, ikke løfter. Duktilt jern kutter raskere enn lavkarbonstål og langsommere enn gråjern med samme hardhet, og spredningen i en batch er vanligvis større enn spredningen mellom kvaliteter.
| Tilstand | Typisk hardhet | Snuhastighet | Feed | Notater |
|---|---|---|---|---|
| Ferritisk, som støpt | 170-210 HBW | 220-300 m/min | 0,25-0,40 mm/rev | Skarp positiv rake; hold grove dybden over 2 mm slik at kanten holder seg under huden |
| Perlelitt, som støpt | 230-290 HBW | 150-220 m/min | 0,20-0,35 mm/rev | Tøft underlag med et TiAlN- eller Al2O3-belegg; forvent flankeslitasje i stedet for flising |
| Austemperert eller avkjølt | 300-380 HBW | 80-150 m/min | 0,15-0,25 mm/rev | CBN eller whisker keramikk; stivhet betyr mer enn hastighet |
| Avbrutt kutt eller tung hud | varierer | redusere med 25-35 % | 0,15-0,25 mm/rev | Negativ rake og en sterk kant; la aldri verktøyet oppholde seg i kuttet |
- Hold den første passeringen under gipshuden. Skimming av en kjølt overflate er den mest pålitelige måten å bryte en kant på.
- Ikke jag avslutning med fôr alene. I seigjern forbedres finishen mer av hastighet og kantskarphet enn fra en lettere mating.
- Fresing: klatreklipp der oppsettet tillater det, hold fôret per tann oppe, og fjern finstoff i stedet for å kutte dem om.
- Sjekk hardheten på den innkommende batchen, ikke bare på den første artikkelen. En batch som kjører 30 HBW over prøven vil beseire et program som er bevist på den prøven.
Sett et hardhetsområde på innkjøpsordren. Et 170-230 HBW-bånd er en maskineringsinstruksjon like mye som en metallurgisk, og det er langt lettere å bli enige før støping enn å krangle om etter et problem med verktøyets levetid.
Casting Skin, Chill og First Pass
Den ytre en eller to millimeteren av en sandstøping er ikke materialet innsatsen ble valgt for. Det laget kan holde en kjølt sone fra en kald mugg, innbrent sand, oksider og små inneslutninger. Å fjerne det med en lett etterbehandling får verktøyet til å gni i stedet for å kutte, og gnidning ødelegger kanter.
Se etter harde flekker nær stigerør og tynne ribber. De kan sitte godt over den oppgitte batchhardheten. Hvis det samme stedet på hver del skriker og misfarges, behandle det som et mønster- og avkjølingsproblem først; endring av innsatskarakter flytter feilen bare noen få deler senere.
- Plan på en overflate som uansett skal bearbeides, eller spesifiser en maskinert pute som datum.
- Støtt rett under hver klemme. Duktilt jern er formbart nok til å fjære under klembelastning og holde den avbøyningen til klemmene løsner.
- Bruk trepunktsstøtte pluss justerbare jekker på lange baser og søyler, og sjekk for gynging før du strammer til noe.
- Grov, slipp, og fullfør. Hvis delen beveger seg etter grovbearbeiding, hører den bevegelsen hjemme i prosessplanen, ikke i et omarbeidsnotat.
Boringer, datopunkter og hus som må forbli konsentriske
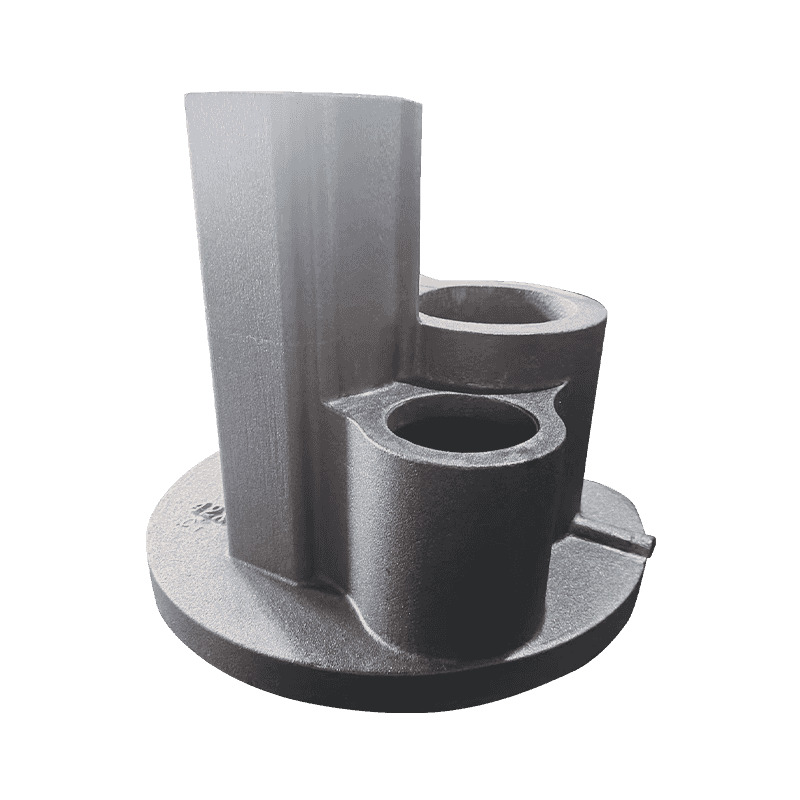
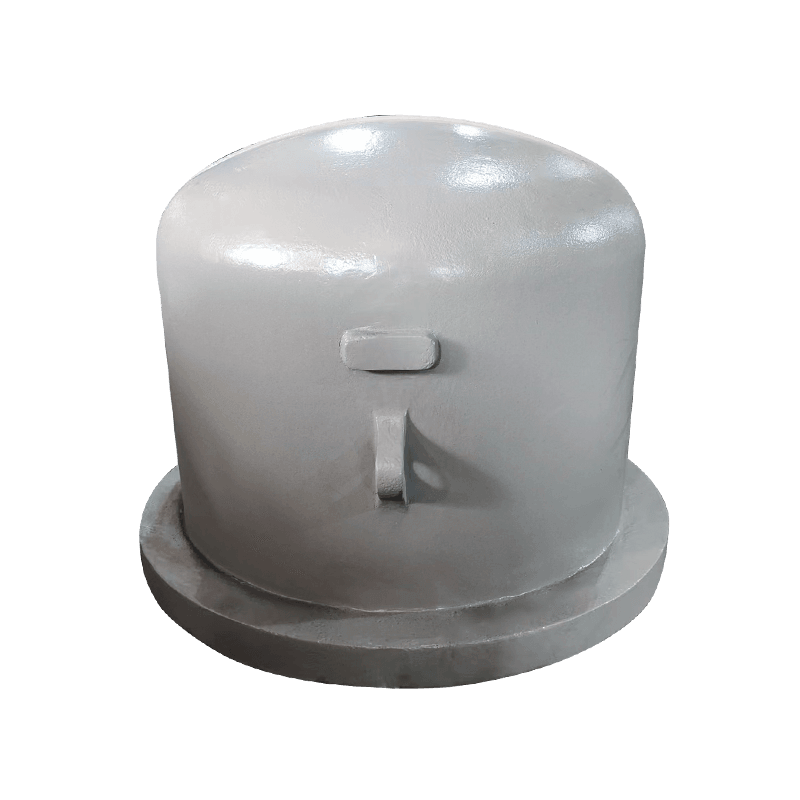
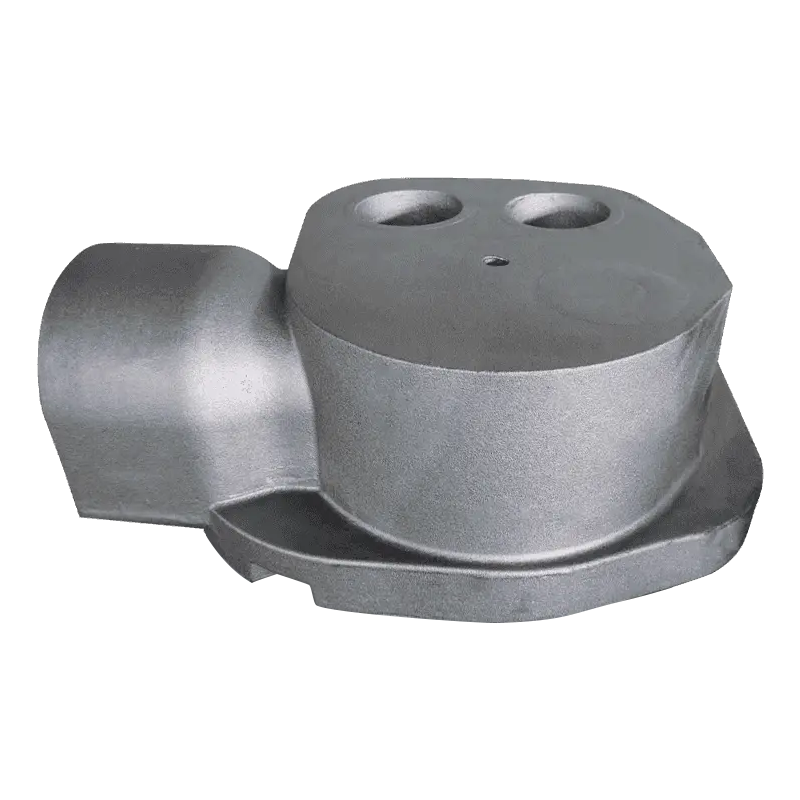
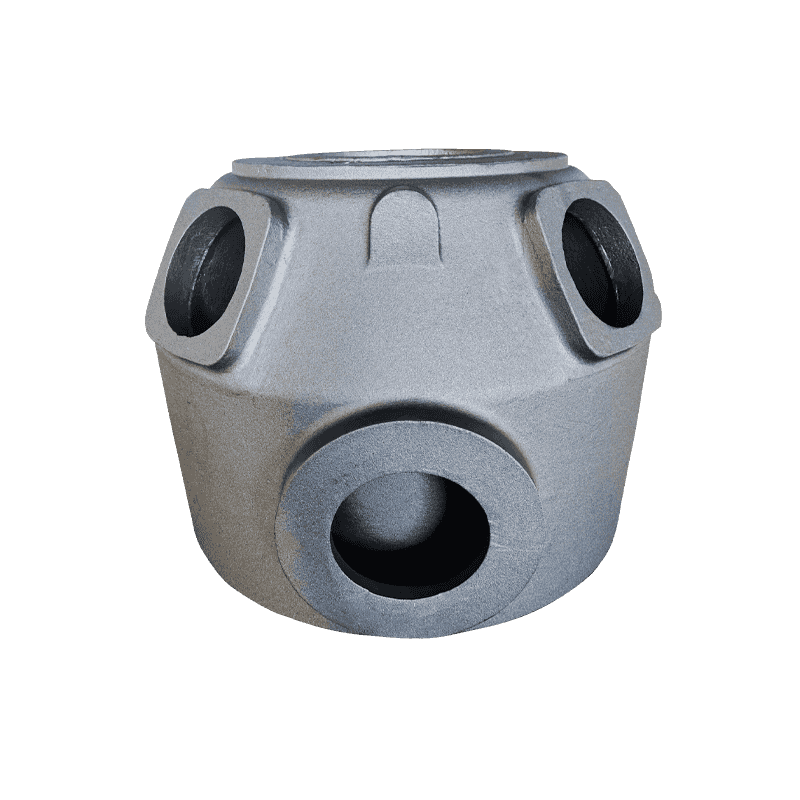
De fleste avslag på maskinert duktilt støpegods er geometriske, ikke kosmetiske. Et kompressorhus binder sammen en monteringsflate, en hovedboring og flere akselseter. Angi at boringen fra en rå støpeflate og toleransen du virkelig jobber med er mønsterets, ikke maskinens.
Sekvensen som holder seg er uglamorøs: grov nullpunktflatene, la støpingen sette seg, fullfør deretter boringen og bearbeid hvert relatert sete fra det. Duktilt jerns høyere styrke lar designere tynne veggene sammenlignet med gråjern, noe som hjelper på vekten og skader stabiliteten, fordi et tynt hus bøyer seg under fastklemming og slapper av etter kuttet.
Maskineringsgodtgjørelse er den andre halvdelen av den samtalen. For lite kvote tvinger et grunt gnidningspass; for mye betyr en ekstra grovoperasjon og større sjanse for åpning av porøsitet.
| Støpestørrelse (maks dimensjon) | Enkelt ansiktsgodtgjørelse | Typiske deler |
|---|---|---|
| Opp til 150 mm | 2-3 mm | Deksler, små hus, maskinerte puter |
| 150-500 mm | 3-5 mm | Pumpehus, lagerhus, ventilhus |
| 500-1500 mm | 5-8 mm | Kompressorkropper, maskinbaser |
| Over 1500 mm | 8-12 mm | Søyler og store rammer |
Rammer og kolonner: Hvor vibrasjon setter finishen
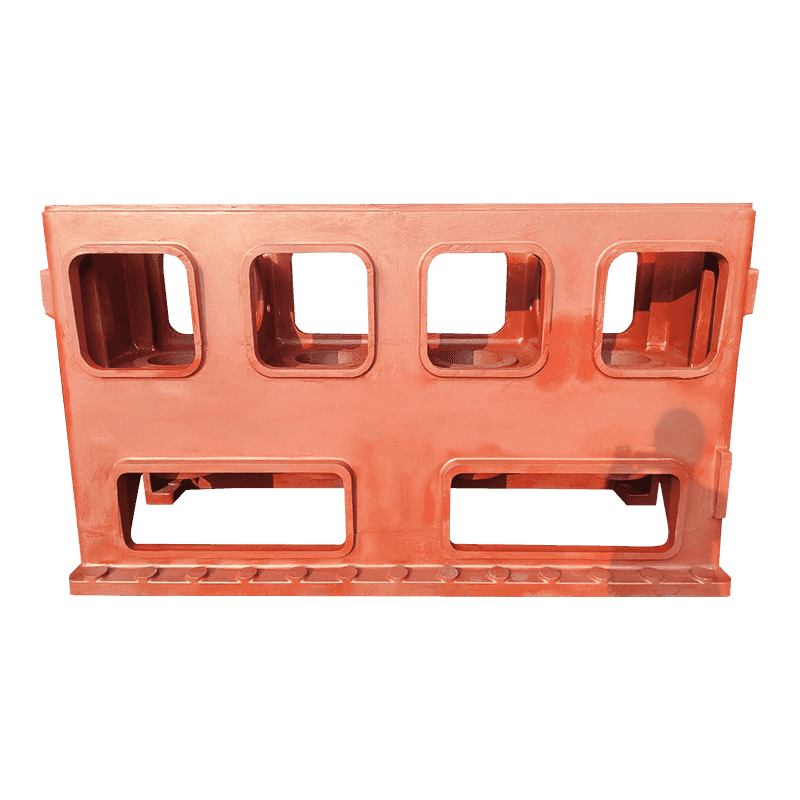
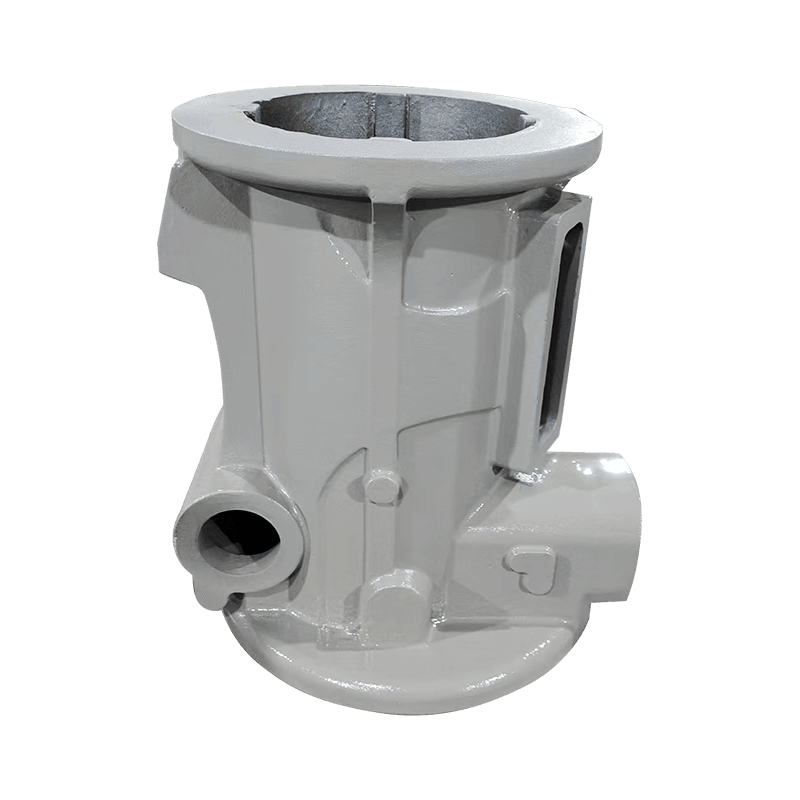
Maskinbyggere velger mellom grå- og seigjern av årsaker som viser seg i snittet. Flakgrafitt i gråjern konverterer vibrasjon til varme effektivt, så senger og sklier som må holde seg stille er ofte gråjern. Nodulær grafitt gir opp noe av den dempingen, men gir høyere styrke og stivhet, og det er grunnen til at søyler og strukturer under bøyningsbelastning ofte er duktilt jern.
For maskinisten betyr det at en stor støping må være stabil før den kan være nøyaktig. Termisk likevekt med butikken betyr like mye som å klemme: en søyle grovmaskinert kald og ferdig varm vil bevege seg mellom operasjonene. Det bredere bildet av hvordan støpekvalitet bidrar til maskineringsnøyaktighet er verdt å lese før tegningen fryses.
I praksis: bearbeid monteringsflaten først, angir skinnesetene fra den, og hold sluttpasset til delen har sluttet å bevege seg. På trange toleranser, mål på to forskjellige dager.
Pumpe- og ventilhus: Veggtykkelse og lekkasjebaner
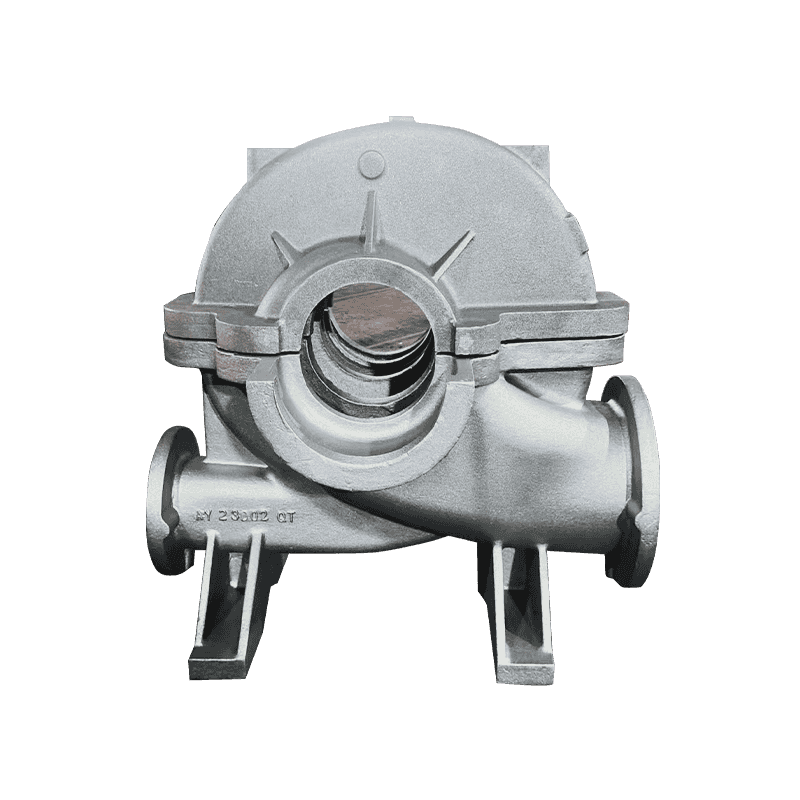
Pumpehus og ventilhus er trykkgrenser, så en skjult defekt har en høy pris. En pore nedgravd i en vegg er en avstøpning; den samme poren åpnet av en kjedelig stang er en utrangert del med maskineringstimer som allerede er investert i den.
To vaner reduserer risikoen. Spesifiser ikke-destruktiv undersøkelse på trykkgrenser før maskinering i stedet for etter, fordi radiografi eller ultralydtesting på en grovstøping koster langt mindre enn en ferdig del med en gråtende tetningsflate. Og sett flathet og parallellitet på tegningen for flensflater og tetningsboringer, siden generelle dimensjonstoleranser sjelden styrer egenskapen som faktisk lekker.
Duktilt jern fortjener sin plass her ved å tolerere vannhammer, termisk sykling og trykkpigger som ville knekke et mer sprøtt materiale. Maskineringskonsekvensen er enkel: tetningsflater og boltsirkler må holde sin geometri etter hydrotesting, ikke bare på benken.
Hva du bør gjøre før det første kutt
Pålitelig maskinering av duktilt støpegods er for det meste en kjøpsvane i stedet for en verktøyhemmelighet. Sett disse punktene på bestillingen og butikkgulvet slutter å gjette:
- En karakter pluss et hardhetsområde, med teststedet oppgitt.
- Maskineringsgodtgjørelse etter funksjon, ikke én teppefigur.
- Datumdefinisjon, og om datumet er støpt eller maskinert.
- Akseptkriterier for porøsitet på trykk- og tetningsflater.
- Prøvegodkjenning som inkluderer et hardhetskart fra en seksjonert del.
Utbetalingen: når hardhetsspredning er kontrollert og datum er avtalt, seigjernsmaskiner med forutsigbare hastigheter med forutsigbar verktøylevetid. Variabelen som gjenstår er den du valgte å la stå åpen.
Haian Aoyu Machinery Manufacturing produserer duktilt og gråjernsstøpegods for kompressor-, pumpe-, ventil- og maskinverktøybyggere, med omtrent 20 000 tonn årlig støpekapasitet og eksporterfaring over hele Europa, Japan og Nord-Amerika; du kan anmelde hele støpeomfanget bak disse delene før du legger en tegning på en leverandørs skrivebord.