EN
Den harde sannheten om karbider i duktile støpegods
Fire hull inn i et produksjonsløp begynner boret å ryke. Materialsertifikatet sier seigjern, grad 80-55-06. En hardhetspunktsjekk nær en kjernekanal viser 312 HBW, langt over spesifikasjonen. Brikkene er korte, grynete og grå i stedet for rene krøller. Delen er dimensjonskompatibel, men den vil være vanskelig å bearbeide og risikabel under belastning. Årsaken er nesten helt sikkert karbider.
Karbider i støpegods av duktilt jern vises sjelden ved innkommende inspeksjon. De skjuler seg bak en akseptabel gjennomsnittlig hardhet og en ren overflate. De blir synlige når verktøy slites ut i løpet av minutter, tråder rives eller en trykktest mislykkes. Å forstå hva som skaper dem og hvordan støperier holder dem ute er den mest direkte måten å unngå å betale for det samme problemet to ganger: én gang i støpingen, én gang i maskinering og garanti.
Den praktiske forskjellen mellom en pålitelig seigjernstøping og en plagsom en er vanligvis ikke den gjennomsnittlige hardheten. Det er fraværet av harde, sprø faser i akkurat de sonene som skal maskineres og belastes.
Hva karbider er og hvorfor de vises
I en riktig størknet duktilt jern struktur, utfelles karbon som sfæroidal grafitt under eutektisk størkning. Disse grafittknutene gir jernet dets duktilitet, dempekapasitet og bearbeidbarhet. Transformasjonen avhenger av tid og kjernedannelsesforhold.
Når den lokale avkjølingshastigheten er for høy, eller når smeltesammensetningen driver bort fra den grafittstabile sonen, kombineres karbon direkte med jern for å danne sementitt (Fe3C). Hvis sementitt danner et tilkoblet nettverk, kalles strukturen ledeburittisk karbid. Det er den samme fasen som gir hvitt jern sin hardhet, men i seigjern er det en defekt, ikke et designtrekk.
Størkningsforskning på nodulært jern peker på de samme triggerne:
- Rask avkjøling i tynne seksjoner. Sylindervegger, pumperibber og styrekanter stivner raskere enn tunge bosser, og etterlater lite tid for grafitt å vokse.
- Lav karbonekvivalent. En CE-verdi under ca. 4,3 presser størkning mot karbiddannelse.
- Karbidstabiliserende elementer. Krom, mangan, molybden, vanadium og bor fremmer sementitt selv ved moderate nivåer, og kommer ofte inn gjennom uovervåket stålskrot.
- Inokulasjon falmer. Inokulering gir nukleasjonsstedene grafitt trenger. For lite inokuleringsmiddel, eller for lang forsinkelse før helling, etterlater smelten uten disse stedene.
- Lokaliserte termiske forhold. De siste frysesonene til en støping er der massive karbider konsentreres.
"Karbider er støpingens minne om sin egen kjølehistorie. Spørsmålet er om du leser det minnet før maskinering eller etter en feil."
Info. Karbider er ikke automatisk en årsak til avvisning. Noen industrielle spesifikasjoner tolererer opptil 3 prosent karbid etter område i definerte ikke-funksjonelle soner. Spørsmålet er om toleransen er dokumentert og avtalt, eller oppdaget ved et uhell.
Hva karbider gjør med maskinering og levetid
Den første regelen for karbidproblemer: de er lokale. Et enkelt kaldt sted i ett formhulrom kan produsere en karbidsone mens resten av støpingen er forsvarlig. Gjennomsnittlige strekkprøver kan passere, og støpingen kan fortsatt ødelegge en kutter eller sprekk i bruk.
Maskinering er vanligvis der problemet dukker opp først. Sementitt er mye hardere enn den perlittiske eller ferritiske matrisen, så et skjæreverktøy som krysser en karbidsone opplever harde støt. Verktøyets levetid synker, dimensjonskontroll blir ustabil, og slutter å rive. Ved boring er forskjellen mellom en god batch og en dårlig synlig innenfor de første hullene.
På ytelsessiden fjerner karbider materialets evne til å deformeres plastisk. En støping med et uttalt karbidnettverk oppfører seg som hvitt jern: hardere, men sprø. Forlengelsen kan falle under 3 prosent, slagenergien synker kraftig, og delen blir følsom for hakk og spenningskonsentrasjoner. Det betyr noe for pumpekropper under trykk, kompressorhus under termisk syklus og maskinverktøystrukturer som må holde innretting.
| Eiendom | Vanlig seigjern | Med karbidnettverk |
|---|---|---|
| Hardhet (HBW) | 170 - 250 | 300 - 500 lokalisert |
| Forlengelse (%) | 6 - 18 | Under 3 |
| Slagfasthet (J) | 8 - 25 | Under 5 |
| Bearbeidbarhet | Bra med standard verktøy | Dårlig; rask slitasje og avskalling |
| Feiladferd | Duktil deformasjon med synlig advarsel | Sprøbrudd uten vesentlig advarsel |
Fare. I en trykkholdig del fungerer en karbidsone ved et innvendig hjørne som en sprekkstarter. Når det påføres trykk, tåler ikke den harde sonen belastning, og svikt endres fra lekkasje-før-brudd til plutselig brudd.
Prosesskontroller som holder karbider ute
Karbidkontroll avhenger av fire variabler: kjemi, inokulering, kjølehastighet og varmebehandling. De sterkeste støperiene styrer alle fire som ett system, ikke som separate sjekkpunkter.
Kjemi og karbonekvivalent
For generell konstruksjon av duktilt jern holdes karbonekvivalenten vanligvis mellom 4,3 og 4,6 prosent, med silisium mellom 2,2 og 2,8 prosent. Den nedre grensen er kritisk: under eutektisk CE blir smelten mer utsatt for karbidutfelling uavhengig av inokulasjonskvalitet.
Sen og pålitelig inokulering
Inokulering legger til nukleasjonssteder for grafitt. Sen inokulering, utført i hellestrømmen eller ved øseoverføring, gir det høyeste antallet kjerner når metallet kommer inn i formen. Intervallet mellom inokulering og helling betyr like mye som podemiddelmengden; falmet inokulering er en ledende årsak til batch-til-batch inkonsekvens.
Kjølehastighet og seksjonsdesign
Støpedesigneren og støperiet bør gjennomgå tynne seksjoner, skarpe overganger og kjernepassasjer før mønsteret kuttes. Tynnveggede kompressorkomponenter er et klassisk eksempel: kjølekanaler, smale vegger og gjengede soner skaper flere lokasjoner med høy lokal kjølehastighet. Støperier som regelmessig produserer slike deler tilpasser porting, støpetemperatur og støpeforhold for å holde seg i det grafittstabile området.
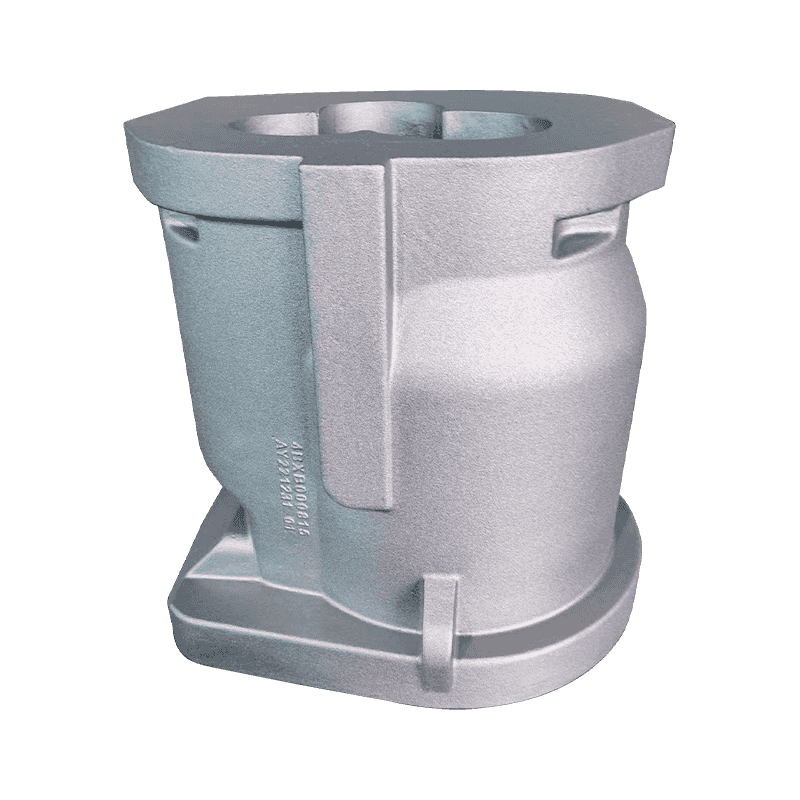
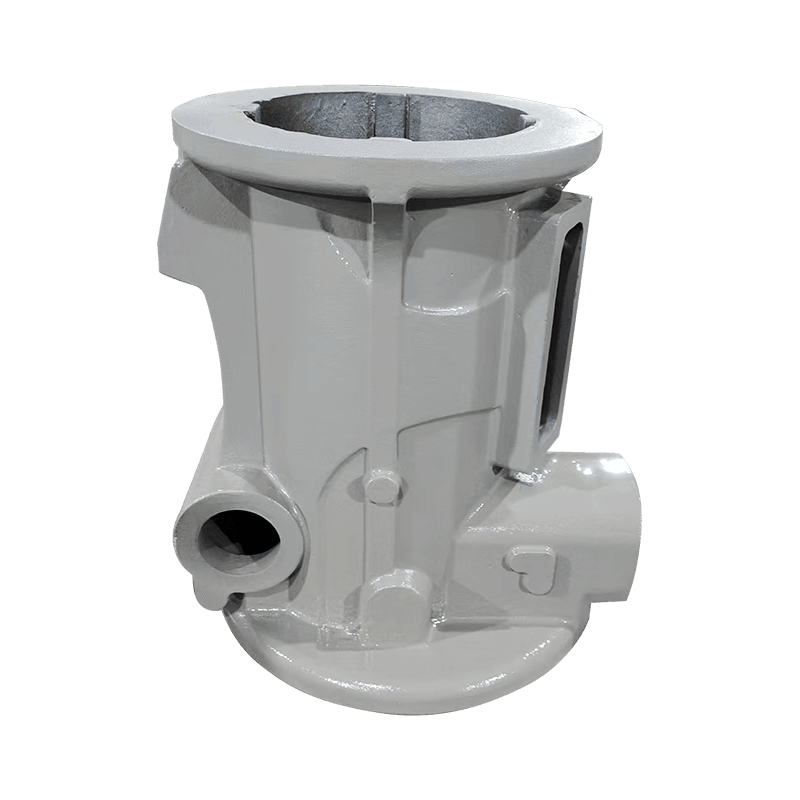
 HT250 kompressorsylinder med harpikssandstøping Denne trykkbærende sylinderen er avhengig av høyfast HT250 støpejern og harpikssandstøping. Dens tynne vegger og kjølekanaler skaper karbidutsatte soner, noe som gjør risikoen for overgangsområde som er omtalt her direkte relevante. Se produkt →
Når en tynn seksjon grenser til en tung, endres størkningstiden brått, og den overgangssonen er der karbider foretrekker å vises. Mønstergjennomganger, overgangsradier og kontrollert formkjøling unngår problemet i stedet for å korrigere det senere.
Varmebehandling som et korrigerende trinn
Hvis karbider allerede er dannet, løser ferritiserende gløding dem opp. Å holde støpegodset ved omtrent 900 grader Celsius i én til tre timer, og deretter avkjøle sakte, lar sementitt brytes ned og karbon utfelles som grafitt. Varmebehandling av støpemaskiner følger samme logikk: bring matrisen til spesifisert hardhet og fjern ustabile faser. Varmebehandling koster tid og energi, så støperier behandler det som et korrigerende trinn, ikke en erstatning for prosesskontroll.
Støpemaskiner, med sine tunge seksjoner og lange kjøletider, er mindre utsatt for tynnveggede karbider, men trenger fortsatt en definert glødesyklus for å levere en stabil, jevn struktur.
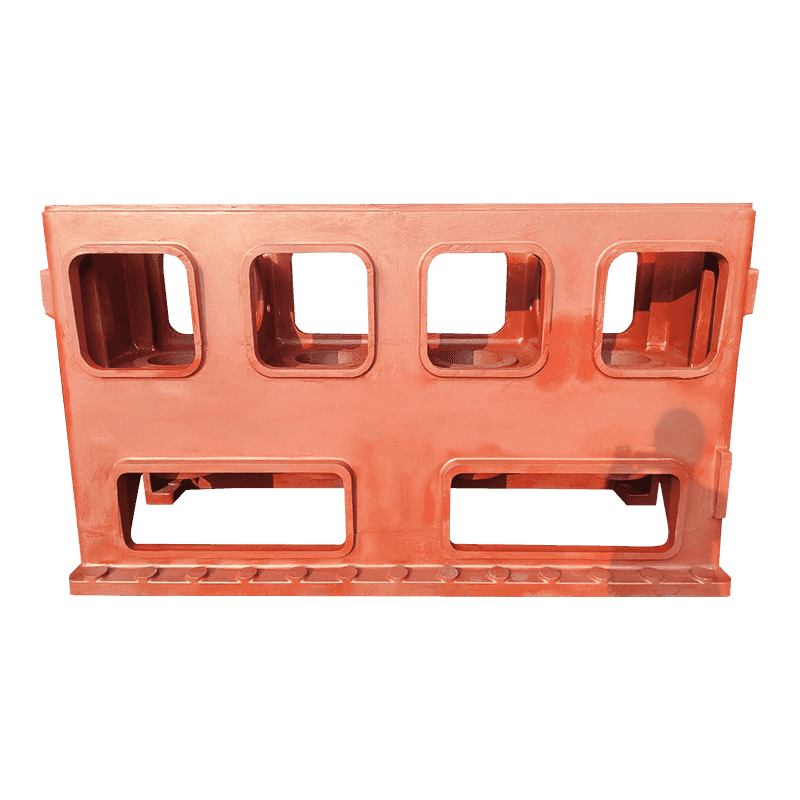
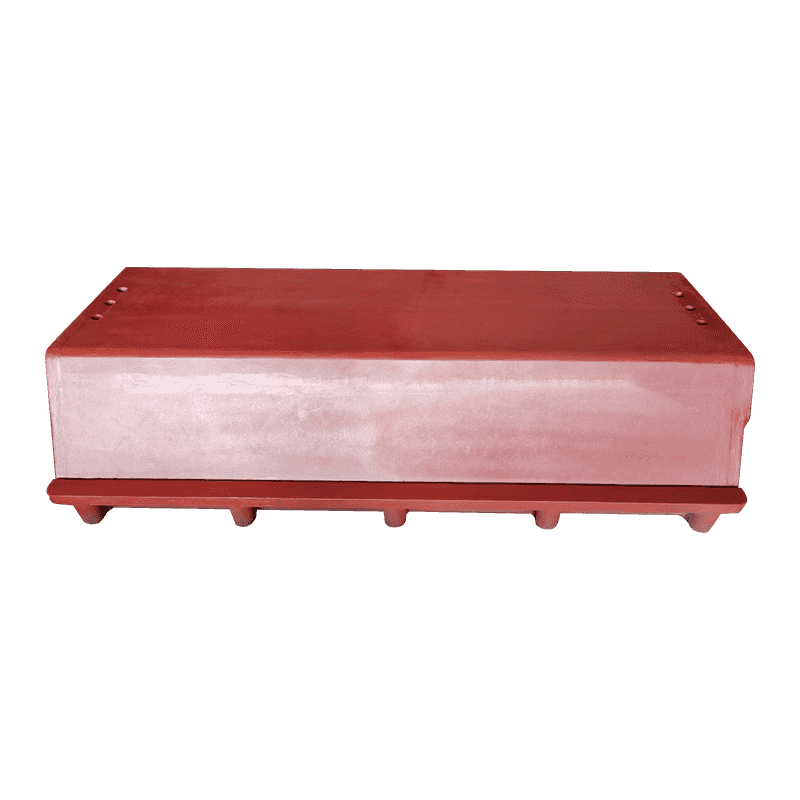
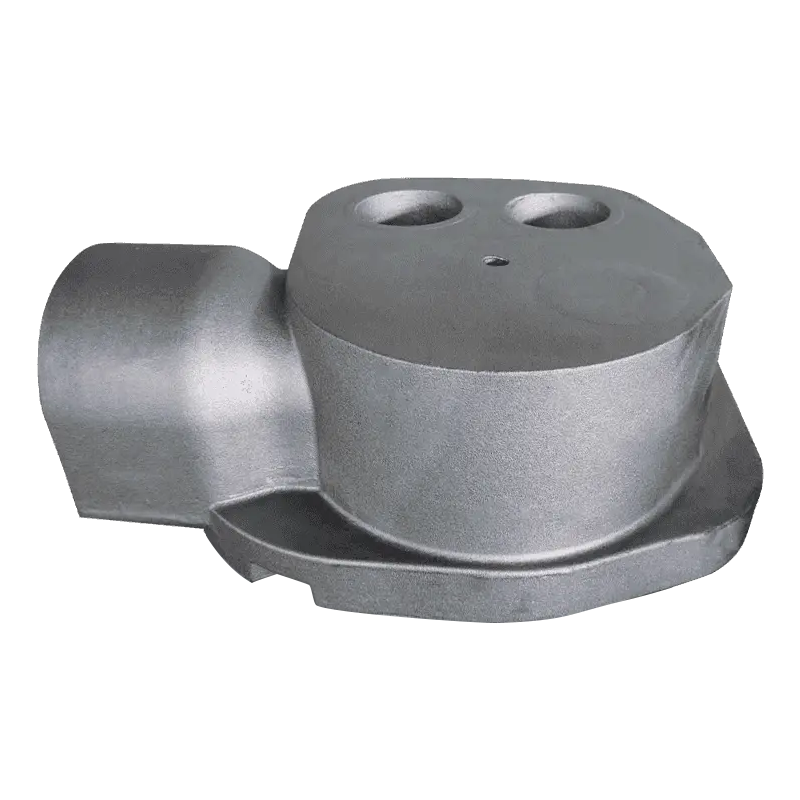
 Stabil maskinbase for maskinverktøystøtte Denne basen fungerer som det strukturelle grunnlaget for et maskinverktøy, og gir stivhet og vibrasjonsmotstand. Den omkringliggende teksten understreker at støpegods med tunge seksjoner fortsatt trenger en definert utglødningssyklus for konsistent, jevn struktur. Se produkt →
Suksess. Et støperi som kjører stramme kjemigrenser, sen inokulering og en definert glødesyklus kan produsere duktilt jern som maskinerer identisk fra batch til batch. Den konsistensen er verdt mer enn besparelsene fra en billigere kostnadsblanding.
Hva du skal bekrefte før du legger inn bestillingen
Karbider er et prosessresultat, ikke en tilfeldig hendelse. Noen få målrettede spørsmål skiller et støperi som kontrollerer prosessen fra en som håper på det beste. Disse kontrollene tar kort tid og forhindrer overraskelsen av karbidproblemer etter at maskineringen starter.
- Se gjennom hele kjemibeviset. De fleste sertifikater viser karbon og silisium. Spør i tillegg om grenser for krom, mangan, molybden og vanadium. En leverandør som ikke rapporterer disse, overvåker dem kanskje ikke.
- Spør hvordan inokulering påføres. Strøm- eller øseinokulering på siste stadium er et sterkt signal om at kjernedannelse tas på alvor.
- Definer matrisen og varmebehandlingen. Oppgi om støpegods leveres som støpt, normalisert eller glødet, og hvilken mikrostruktur som forventes i kritiske soner.
- Be om et hardhetskart på den første artikkelen. Sjekk hardheten ved tynne seksjoner og i nærheten av maskinerte boringer, ikke bare på den separat støpte teststangen. Gapet mellom testbarhardhet og lokal hardhet er der karbidene skjuler seg.
- Skriv ned karbidaksept per sone. Hvis tegningen ikke tåler karbider i et bestemt område, si ifra. Hvis små mengder er akseptable andre steder, si det også.
Pumpe- og ventilstøp er et typisk tilfelle hvor denne samtalen lønner seg. En pumpekropp må være trykktett, maskinert på flere flater og pålitelig under variabel temperatur. Karbiddiskusjonen beveger seg raskt fra "er noen lov" til "nøyaktig hvor er de tillatt."
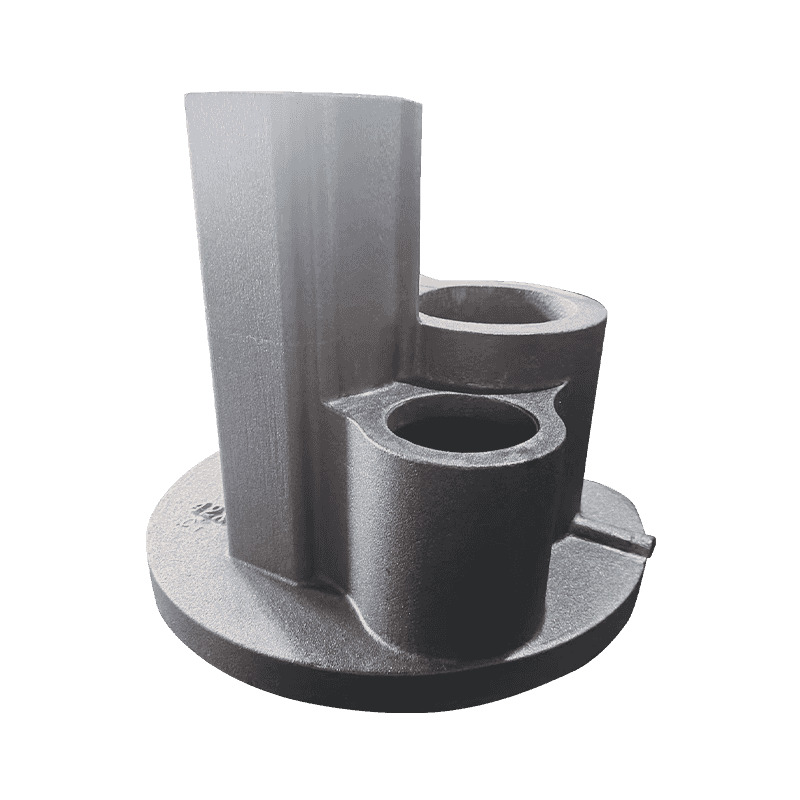
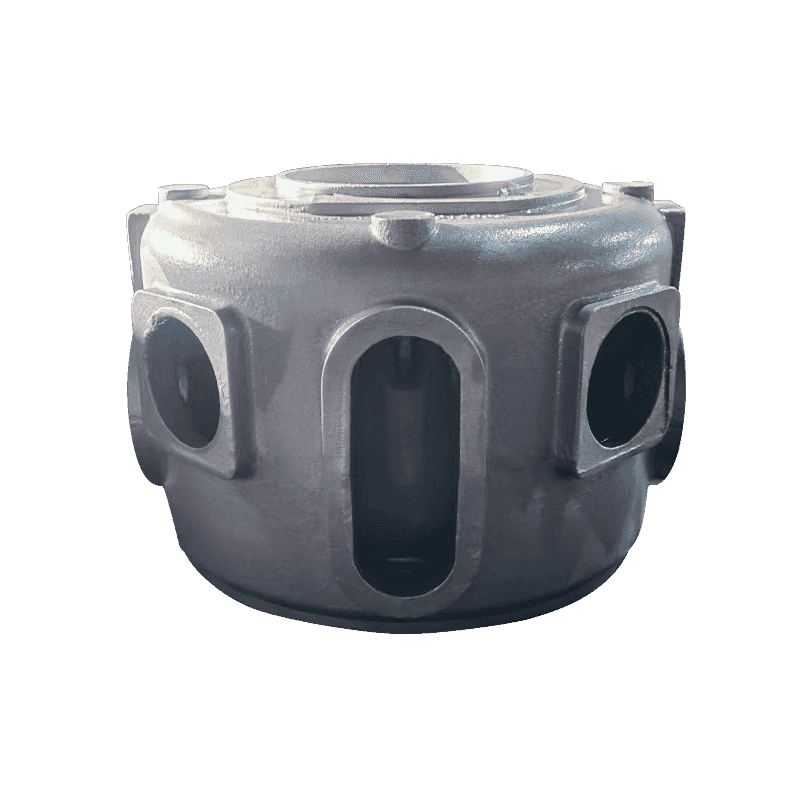
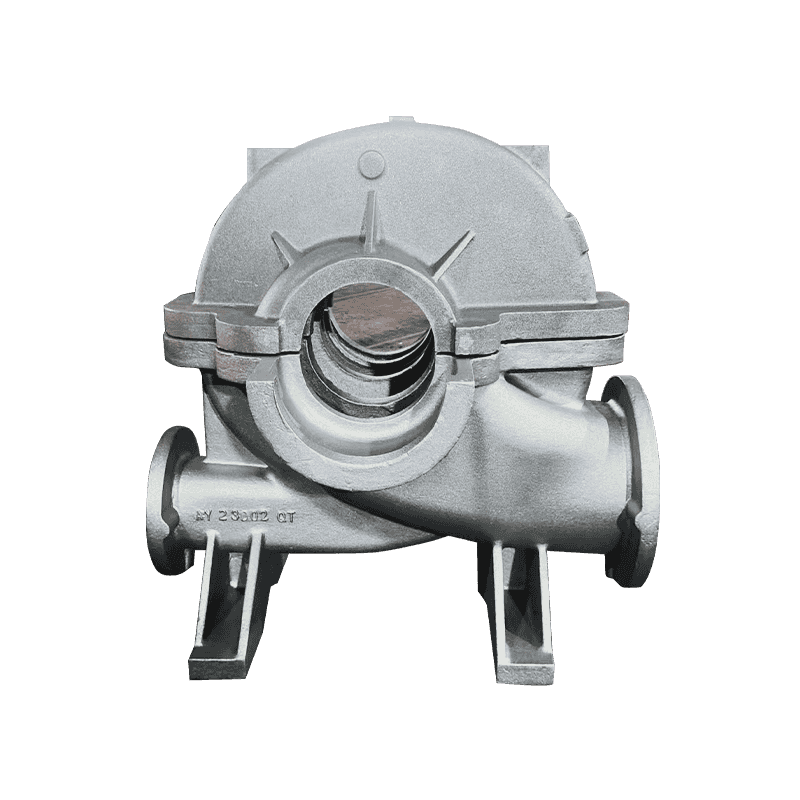
 Pumpekroppsstøping med trykktett konstruksjon Denne pumpen og ventilhuset styrer væskestrømmen og støtter ventilen med integrerte kanaler. Dens mange maskinerte flater og trykktette krav samsvarer med diskusjonen om plassering av karbid, noe som gjør den til et nøkkelelement å vurdere. Se produkt →
Før du ber om tilbud, gå gjennom leverandørens eksisterende portefølje. Et støperi som allerede produserer lignende geometri har en målbar fordel; du kan inspisere produktutvalget og bedømme om støpegodsene i produksjon samsvarer med delene du trenger.
Advarsel. Et tilbud som er merkbart lavere enn markedsgjennomsnittet fortjener ekstra spørsmål, ikke færre. Forskjellen mellom en kontrollert ladning og en billig ladning er ofte synlig i mengden av karbidstabiliserende elementer som kommer inn i smelten.
Takeaway: Karbider kan administreres, men bare hvis du spør
Karbiddannelse i duktilt jernstøpegods er forutsigbar. Det følger av lokal kjølehastighet, sammensetning og kjernedannelsesforhold, og det kan kontrolleres gjennom bevisst prosessdesign. Kostnaden for forebygging er beskjeden: disiplinerte kjemigrenser, rettidig inokulering og et varmebehandlingstrinn der det er nødvendig. Kostnaden for å oppdage karbider sent er høy: utrangert maskinering, mislykkede trykktester, maskinstans og omstridte leveranser.
Den beste tiden å håndtere karbider er før mønsteret kuttes og innkjøpsordren er signert. Den nest beste tiden er nå, mens du fortsatt kontrollerer spesifikasjonen, bekreftelsesplanen og samtalen med leverandøren din.