EN
Et rotornav av duktilt jern for en moderne vindturbin kan veie mer enn ti tonn. Den er støpt, maskinert og deretter boltet til et tårn som kan rage tre hundre meter over bakken. Når den er installert, vil den bli lastet og losset millioner av ganger, ved temperaturer så lave som minus førti grader Celsius, og forventes å forbli strukturelt solid i tjue år eller mer.
Denne kombinasjonen av tunge seksjoner, tøft klima og tretthetsdominert service er grunnen til at vindturbinstøpegods er spesifisert nesten like ofte i EN-GJS-400-18U-LT ferritisk duktilt jern som stål er spesifisert for hovedakselen. Duktilt jern gir designeren styrken og seigheten til å danne store strukturelle former, og det gjør det til en støpe- og maskineringskostnad som smidde eller fremstilte stålalternativer ikke kan matche.
Hvorfor duktilt støpegods dominerer vindturbinens maskinvare
I duktilt jern er grafitten inne i mikrostrukturen sfærisk i stedet for flaklignende. Disse knutene avbryter den duktile metallmatrisen langt mindre enn de skarpe grafittflakene av grått jern, og det er grunnen til at duktilt jern gir målbar forlengelse og slagstyrke over et bredt temperaturområde. For vindturbinkomponenter er det praktiske resultatet et materiale som kan bære tunge belastninger, overleve kaldt klima og støpes inn i store nesten-nettformede strukturer som nav, rammer og hus.
De viktigste vindturbinstøpene laget i duktilt jern inkluderer:
- Rotornav
- Hovedlagerhus
- Sengerammer og hovedrammer
- Girkassehus
- Momentarmer
- Gir- og pitchdrivhus
- Bremsekalipere og festebraketter
Grått jern er billigere og lettere å støpe, men dets flakgrafitt gjør det sprøtt; den er begrenset til lett belastede deler som motvekter, deksler og kabelbakker. Støpt stål gir høyere styrkeverdier på papir, men dets høyere smeltetemperatur, dyrere støping, lengre maskineringstider og større tendens til krympingsfeil gjør det til unntaket snarere enn regelen for disse store seksjonskomponentene. Det er derfor seigjern, materialfamilien vi håper å gjøre mer gjennomsiktig i Hva er duktilt jern , opptar sentrum for hver diskusjon om støping av vindturbiner.
EN-GJS-400-18U-LT: Karakteren som definerer kategorien
De fleste europeiske vindturbinspesifikasjoner refererer til standarden EN 1563 og kaller EN-GJS-400-18U-LT, det ferritiske duktile jernet med lav temperatur tidligere kjent som GGG 40.3. Karakterkoden forklarer materialet: 400 MPa minimum strekkfasthet, 18 prosent minimum forlengelse, U for en obligatorisk støttest med hakk, og LT for seighet ved lav temperatur.
Typiske minimumskrav for denne karakteren i vindturbinapplikasjoner er oppsummert nedenfor.
| Eiendom | Minimumskrav | Testtilstand |
|---|---|---|
| Strekkfasthet Rm | 400 MPa | Separat støpt testprøve |
| 0,2 % prøvestyrke Rp0,2 | 240 MPa | Separat støpt testprøve |
| Forlengelse A | 18 % | Separat støpt testprøve |
| Slagfasthet KV | 12 J snitt, 9 J singel | Ved -20 °C, V-hakk |
| Alternativ for lav temperatur | 10 J gjennomsnitt | Ved -40 °C, lagt til av mange OEM-er |
Det kritiske kravet er den ferritiske matrisen. Ferritt er den myke, formbare fasen av støpejern; når den omgir grafittknutene, må en sprekk under utvikling kontinuerlig gjenoppta banen i stedet for å løpe gjennom hard perlitt. U-en i betegnelsen betyr at innvirkningsverdien må demonstreres, ikke antas, så et støperi må kontrollere den støpte eller glødede mikrostrukturen med forsiktighet. For nordlige installasjonssteder legger turbin-OEM-er vanligvis til en -40 °C slagtest, et høyere nodularitetsminimum eller begge deler. Hvis et støperi ikke kan garantere disse verdiene i en to-tonns navseksjon, har støpingen allerede sviktet spesifikasjonen før den forlater butikken.
Tretthetslivet styrer designet
Vindturbinstøpegods er designet rundt tretthet i stedet for statisk styrke. Spenningsområdet i et nav eller sengeramme kan sykle ti millioner ganger eller mer, så enhver volumetrisk defekt har potensial til å bli en sprekkkjerne. EN-GJS-400-18U-LT, med sin ferritiske matrise, tilbyr sprekktoleranse for å håndtere denne plikten. Men karakteren alene er ikke nok. Snittfølsomhet er den skjulte risikoen: en vegg i et nav som er 100 mm tykk avkjøles med en helt annen hastighet enn en tynn ribbe ved siden av. Grover grafitt, lavere nodulantall og restkarbider kan oppstå lokalt, og med dem lavere seighet og utmattelsesbestandighet.
Godt design hjelper. Hold seksjonstykkelse så jevn som mulig, bland tunge seksjoner inn i ribber med gradvise overganger, og rund hvert hjørne som kommer inn igjen, fordi spenningskonsentrasjoner er der utmattelsessprekkene begynner.
Prosesskontroll i støperiet
Store vindturbinstøpte av duktilt jern produseres ikke ved flaks. Hvert trinn i støperiprosessen må disiplineres:
- Nodularisering. Magnesium tilsettes smelten for å transformere grafitt til knuter; konsistensen av denne behandlingen avgjør om delen når 90 prosent nodularitet eller mindre.
- Inokulering. Gjentatt inokulering med ferrosilisiumbaserte inokulanter øker knutetallet og undertrykker frie karbider i tynne kanter.
- Helling. Filtre og kontrollert hellehastighet forhindrer at slagg og reoksidasjonsprodukter havner i kritiske lastbaner.
- Fôring. Stigerørsdesign må valideres mot størkningssimulering slik at isolerte hot spots ikke krymper under avkjøling.
- Varmebehandling. En ferritiserende gløding løser opp karbider og homogeniserer matrisen, og gjenoppretter forlengelses- og slagverdiene som kreves av spesifikasjonen.
Støperier med dokumenterte varmebehandlingsrutiner og evne til å simulere fylling og størkning har en avgjørende fordel i denne produktklassen.
Et stort seigjernsstøpegods graderes i det øyeblikket det størkner. Ingen mengde maskinering vil korrigere en mikrostruktur som ikke utviklet seg riktig.
Hva en ansvarlig kjøper spesifiserer
For kjøpere er diskusjonen om vindturbinstøpte av duktilt jern derfor en diskusjon om krav. En seriøs teknisk spesifikasjon bør dekke minst:
- Materialklasse og standard: EN-GJS-400-18U-LT til EN 1563 i Europa, eller ASTM A536 Grade 65-45-12 med en avtalt lavtemperaturpåvirkningsklausul for nordamerikanske prosjekter.
- Aksept av mikrostruktur: minimum nodularitet, grafittstørrelsesområde og maksimalt perlittinnhold i matrisen.
- Testprøveposisjon og frekvens: separat støpte kontra støpte prøver, og hvor mange Charpy-tester som kreves per smelte.
- Ikke-destruktiv testing: ultralydtestingsnivå, akseptgrenser og magnetisk partikkelinspeksjon av maskinerte kritiske overflater.
- Reparasjonspolicy: hvilke mindre feil som kan repareres, etter hvilken prosedyre, og hvordan reparerte områder inspiseres på nytt.
- Dokumentasjon: EN 10204 3.1 materialsertifikat, varmebehandlingsdiagrammer og NDT-rapporter.
Støperievnen bestemmer støpeintegriteten
Steget fra små duktile støpegods til vindturbinskala er ikke lineært. Tunge seksjoner krever erfaring innen porting, fôring, inokulering, varmebehandling, kranhåndtering og ikke-destruktiv testing som bare operatører av støpegods med store seksjoner samler seg opp. En turbin-OEM eller tier-one-leverandør vurderer derfor ikke bare kjemien, men hele støperiets produksjonsgulv.
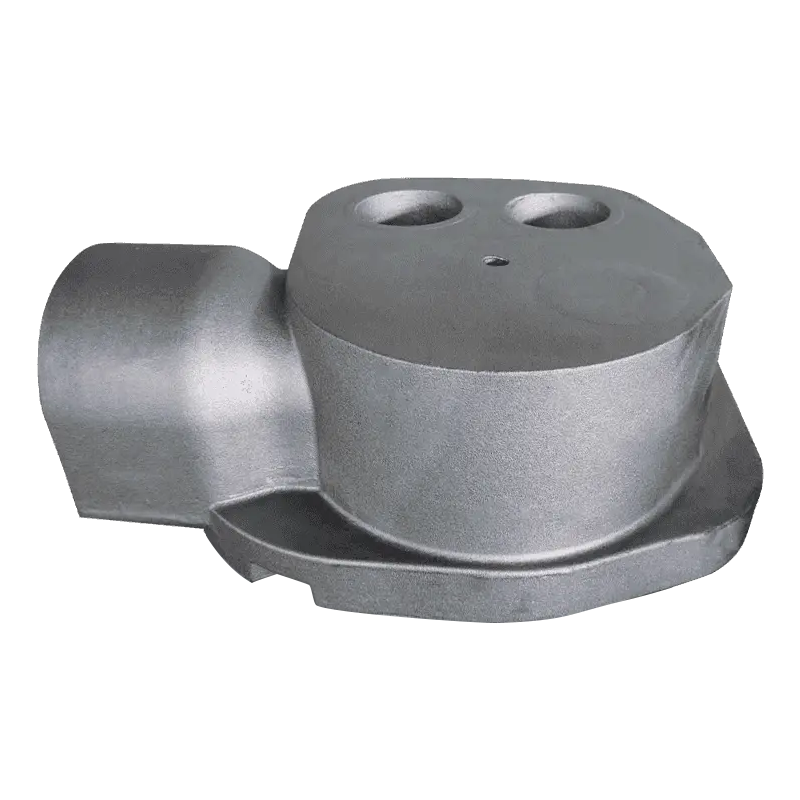
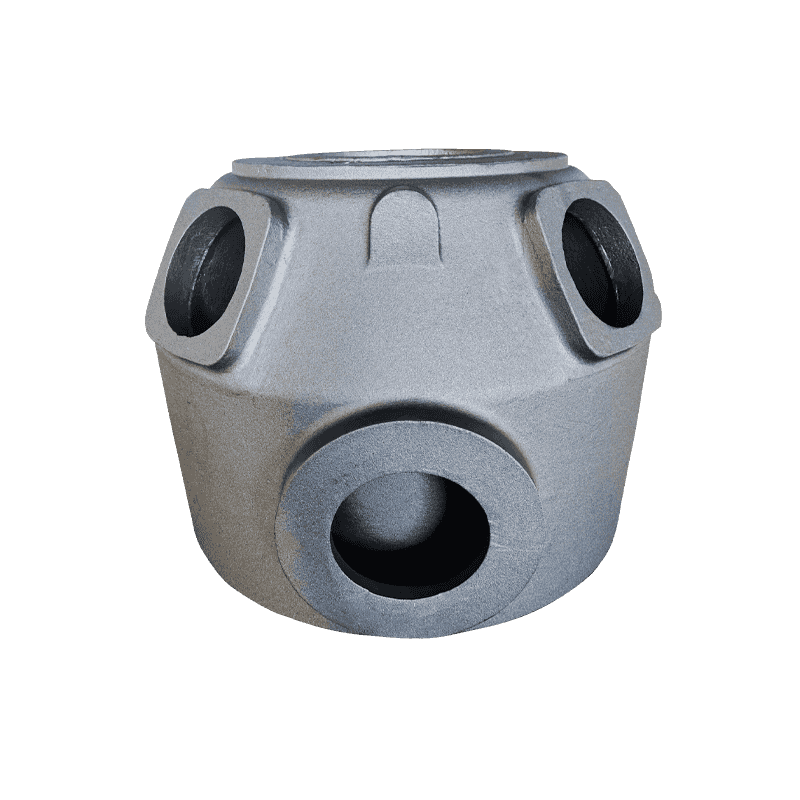
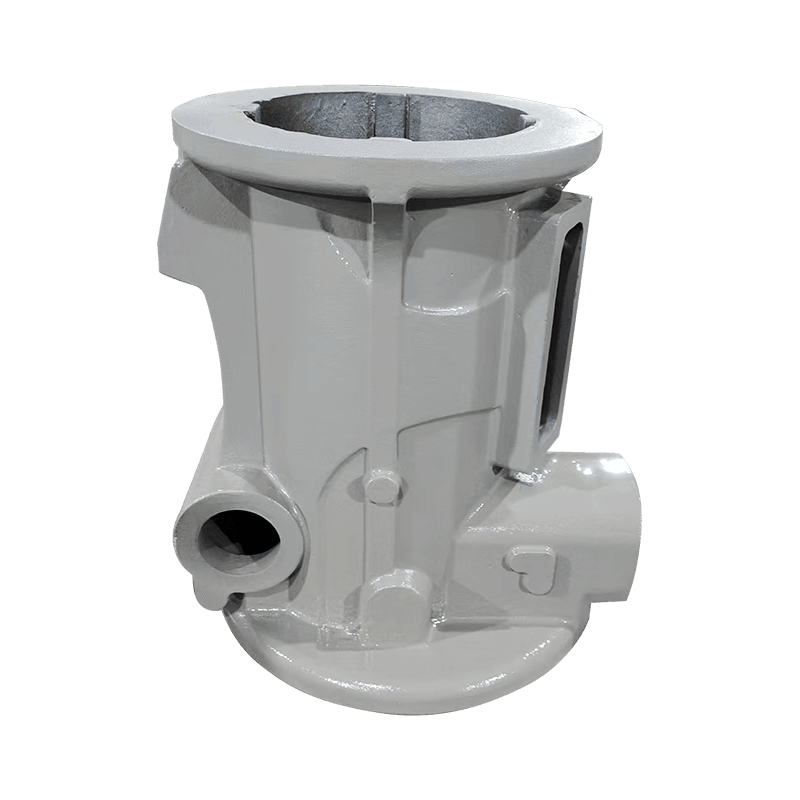
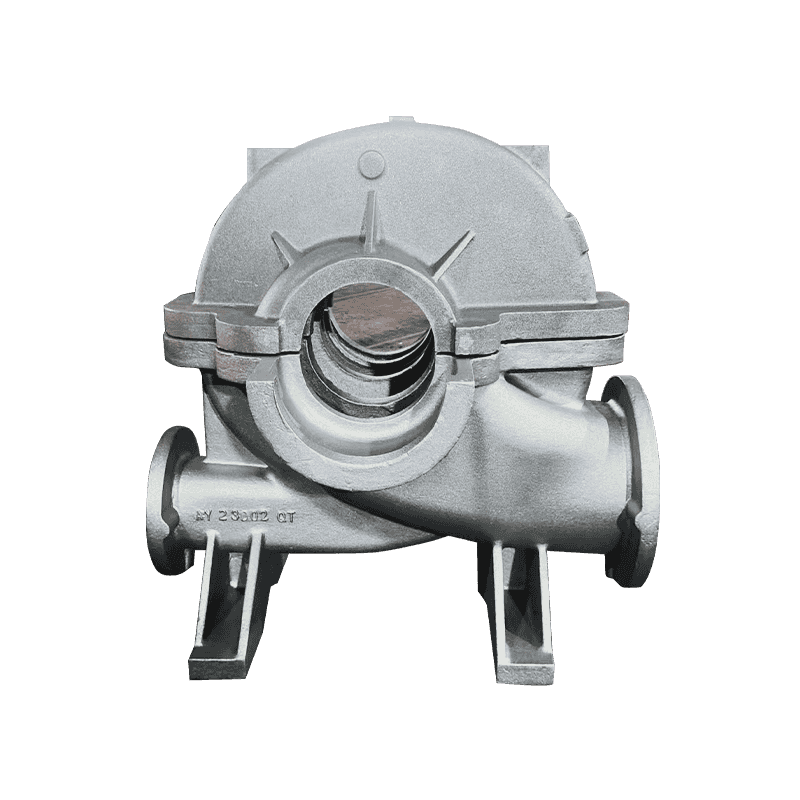
Haian Aoyu Machinery Manufacturing, et kinesisk duktilt og gråjernsstøperi med 20 000 tonn årlig støpekapasitet, et 30 000 kvadratmeter stort verksted og eksportleveranser til Danmark, Tyskland, Italia, Spania og USA, er et praktisk eksempel. Dens daglige produksjon dekker tunge strukturelle støpegods, trykkholdige kropper og komplekse kjernesammenstillinger, som alle deler den samme metallurgiske og dimensjonale disiplinen som kreves av vindturbinkomponenter.
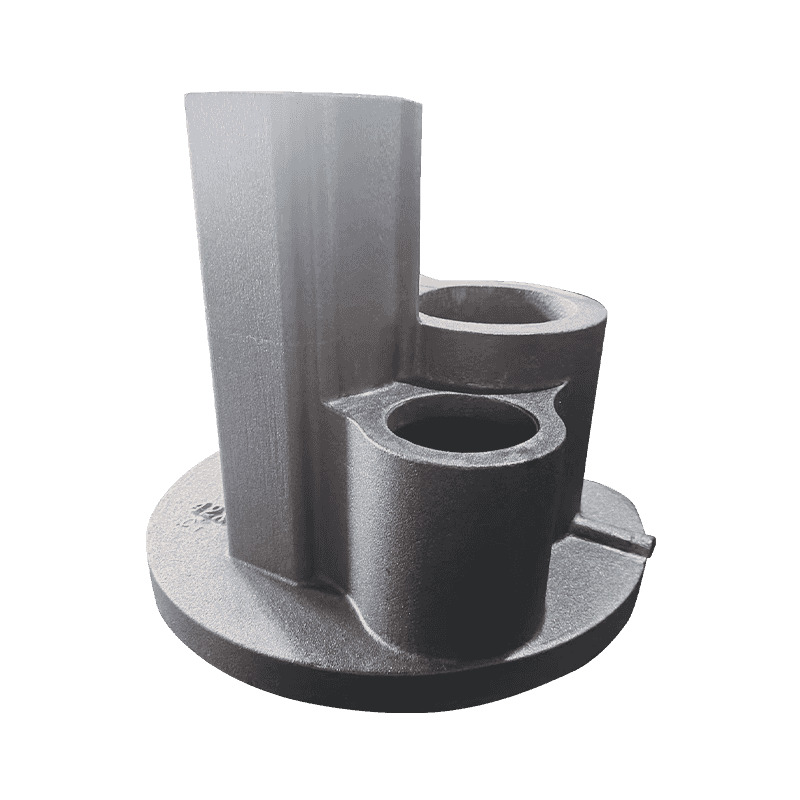
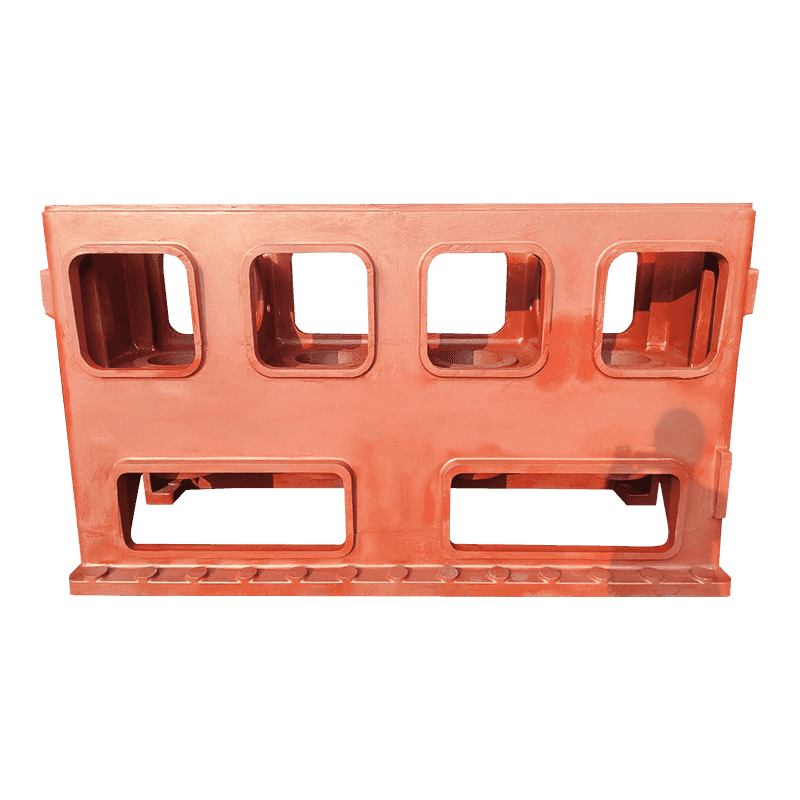
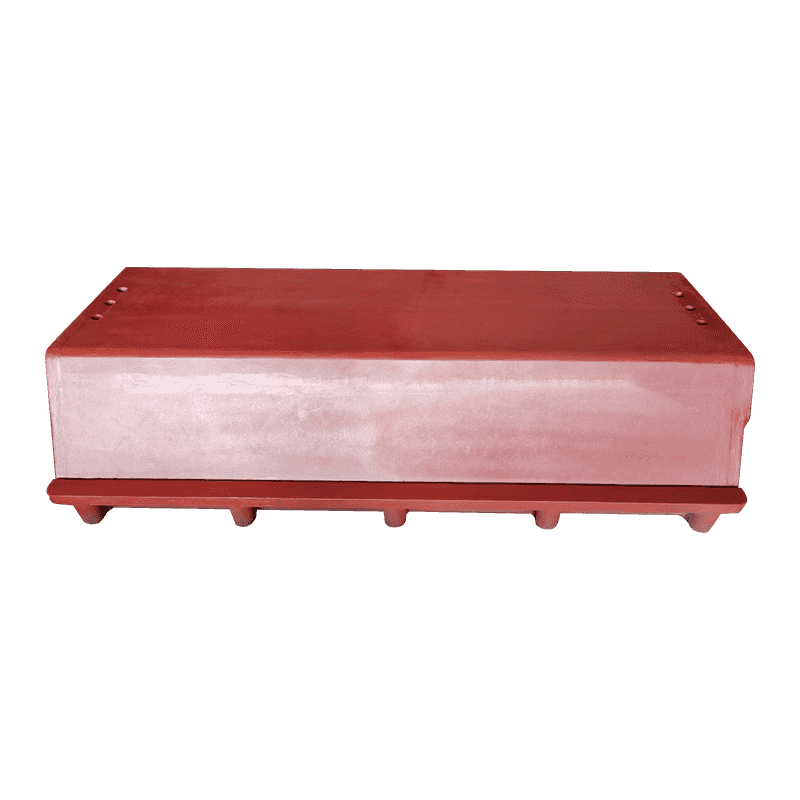
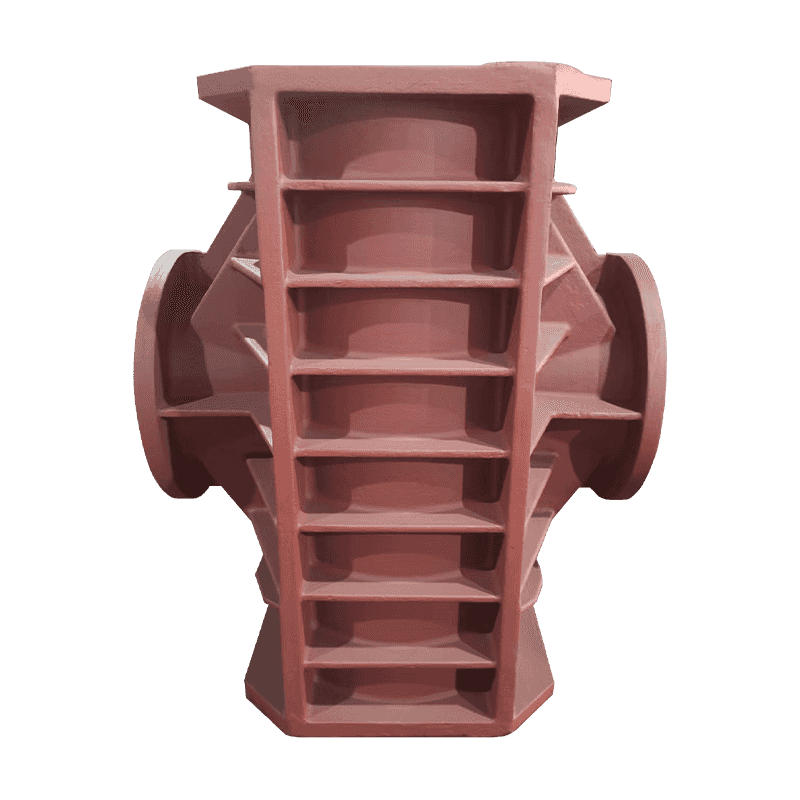
Maskinbaser og søyler er store, stive strukturer hvis kontrollerte nodularitet og frihet fra porøsitet er avgjørende, akkurat som i en turbinbedramme.
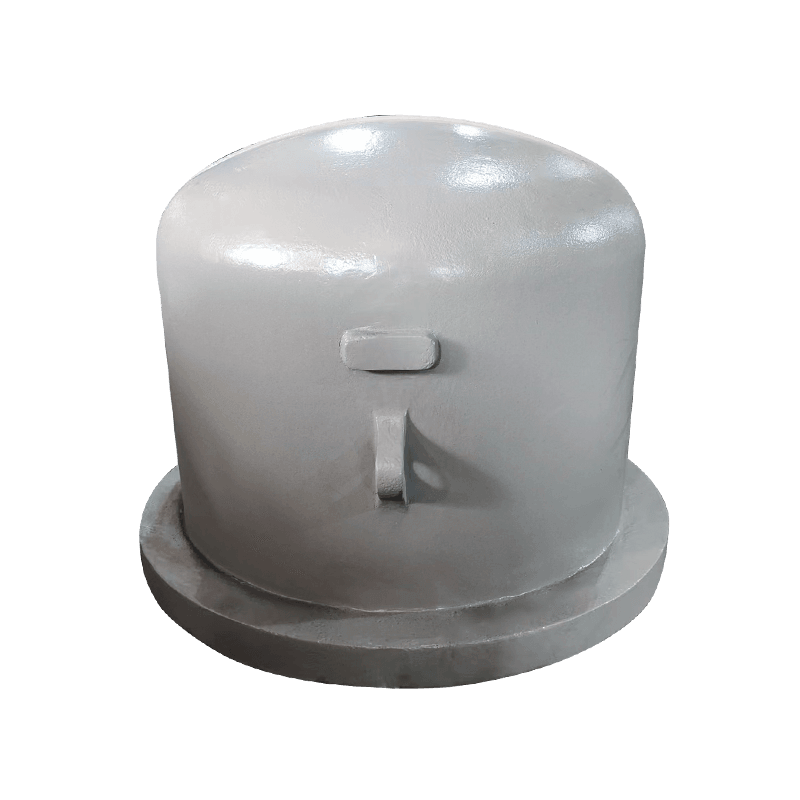
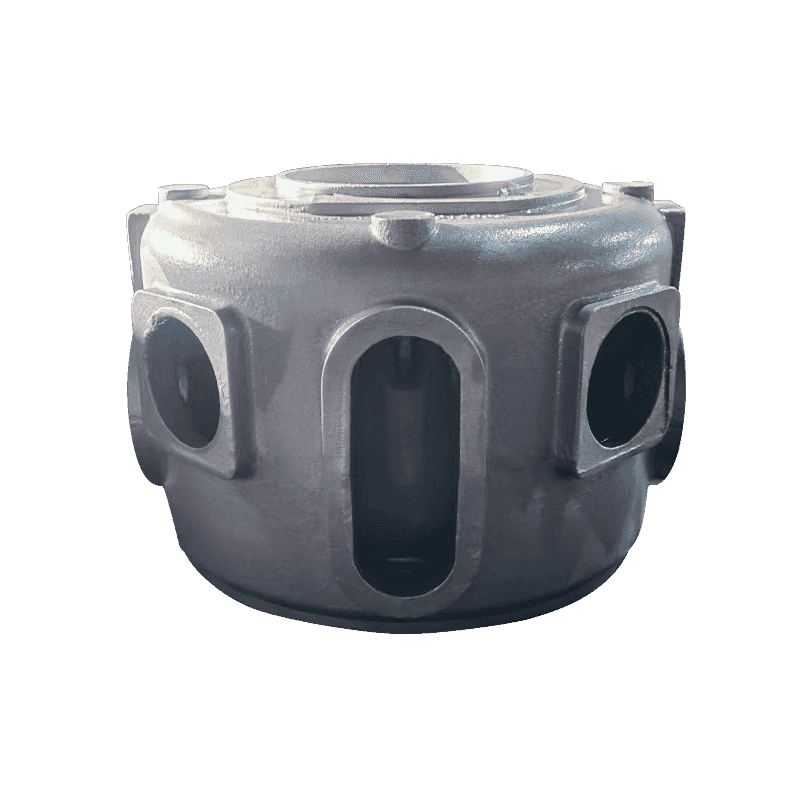
Pumpehus og ventilhus må holde internt trykk i flere tiår, noe som tvinger frem den samme tette mikrostrukturen som et girkassehus krever.
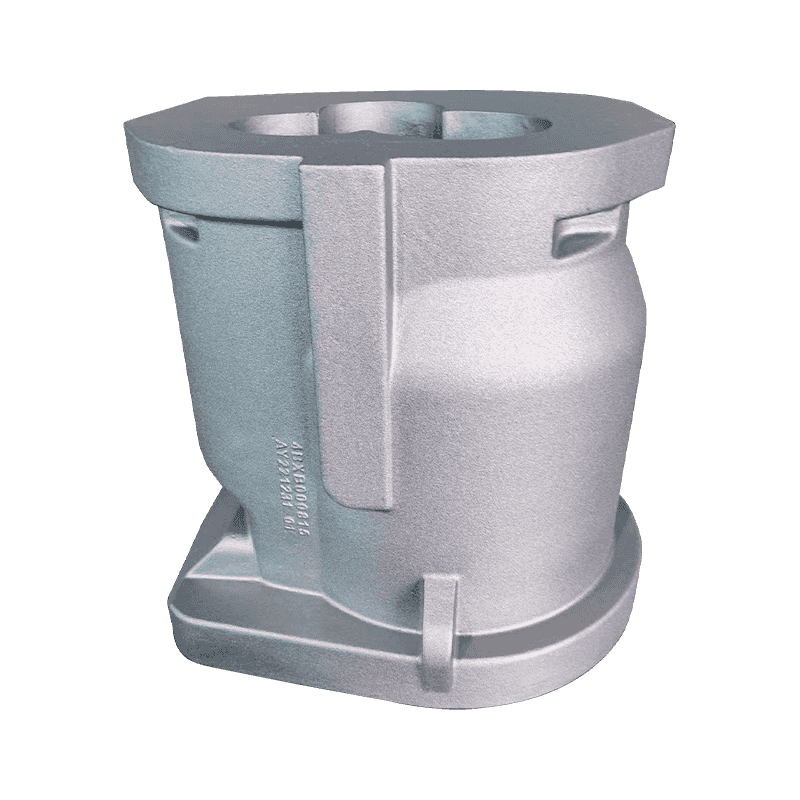
Kompressorkropper og sylindre er komplekse kjernesammenstillinger der gjentatt dimensjonell og metallurgisk nøyaktighet er avgjørende, den samme disiplinen et vindturbinnav krever.
For å oppsummere er ikke duktilt støpegods for vindturbiner eksotiske materialer. De er den velprøvde tekniske ryggraden i moderne turbiner. Det som skiller en pålitelig leverandør er om støperiet virkelig kontrollerer mikrostrukturen i tunge seksjoner, beviser det med lavtemperatur-støttesting og kommuniserer ærlig om NDT-resultater. Spesifiser karakteren. Fest testtemperaturen. Revidere prosessen. Støpingen vil stille bære rotoren gjennom tjue år med vinterstormer.